Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
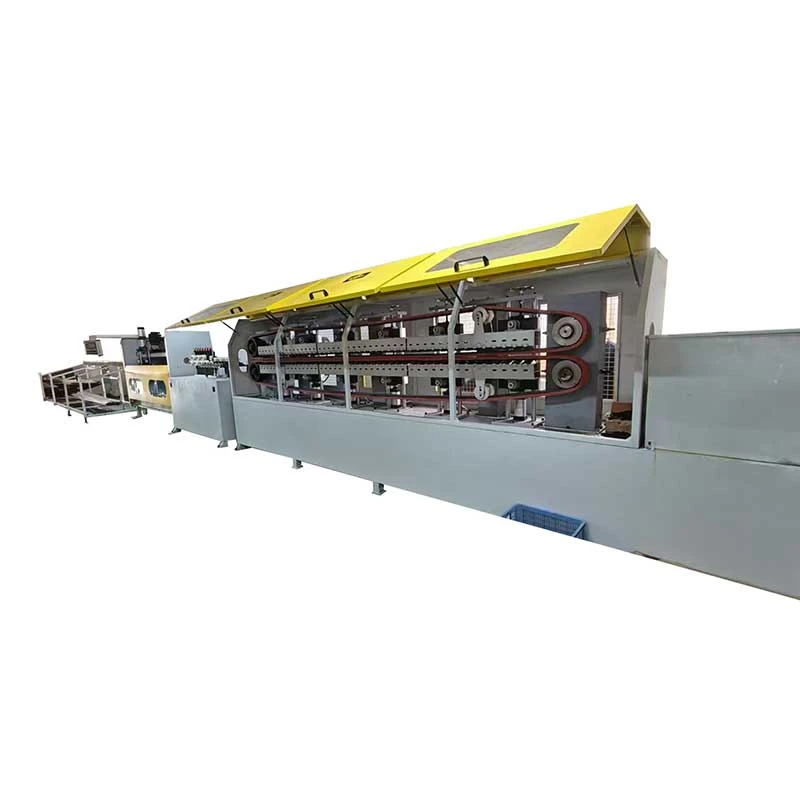
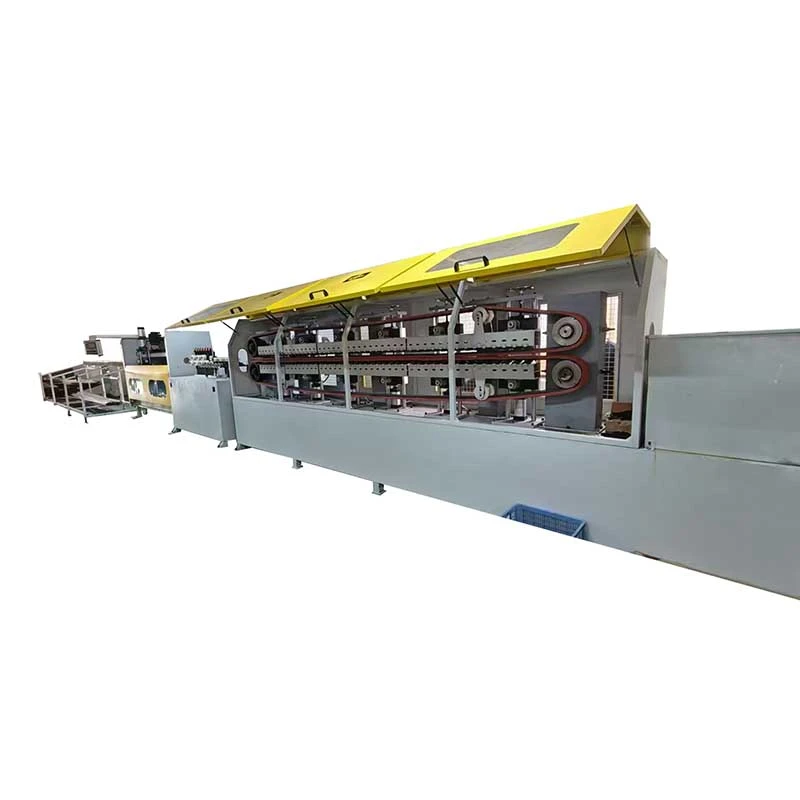
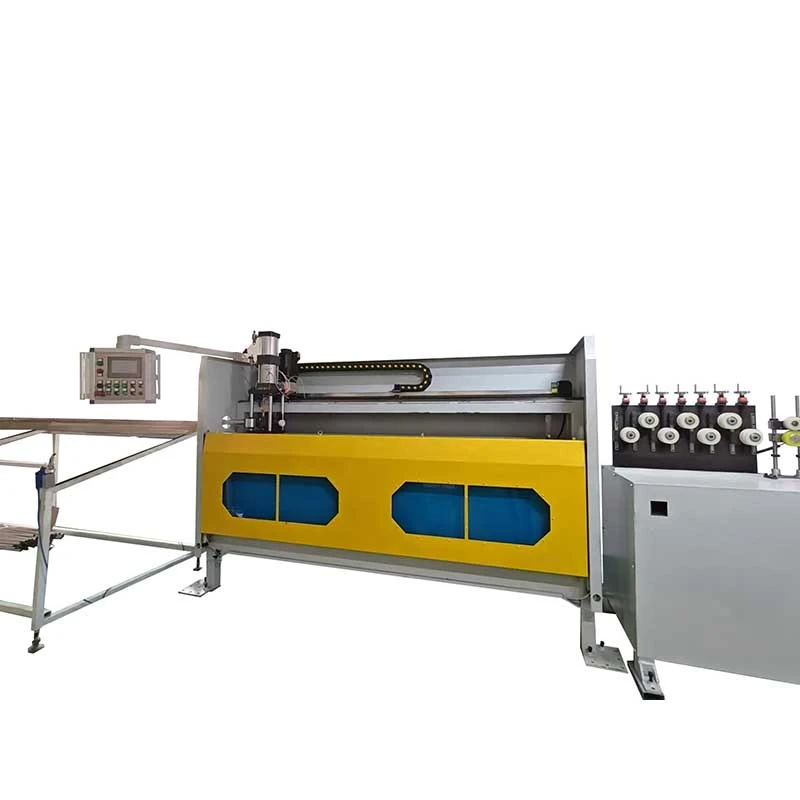
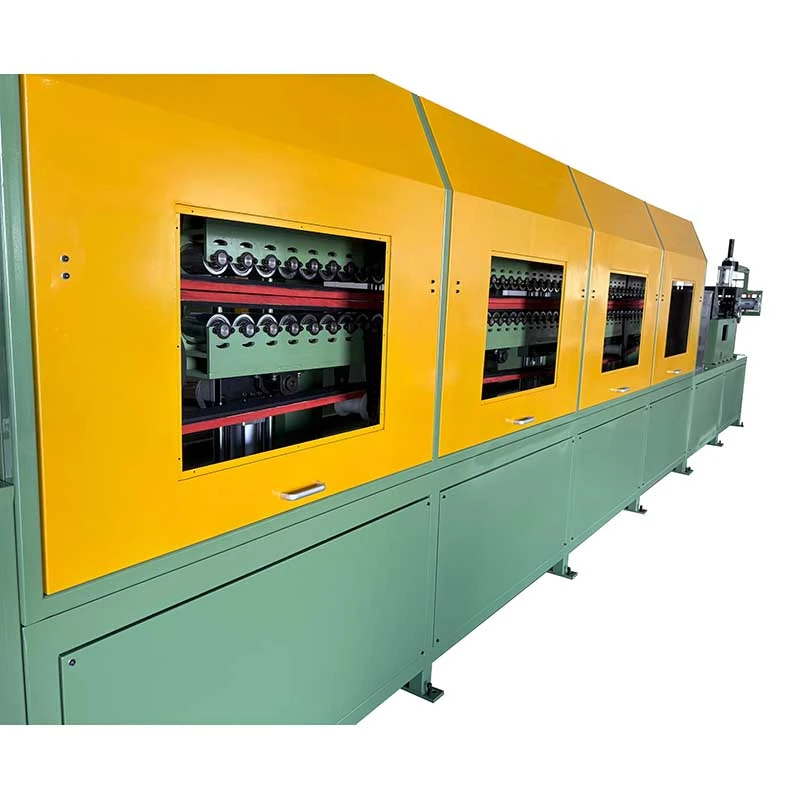
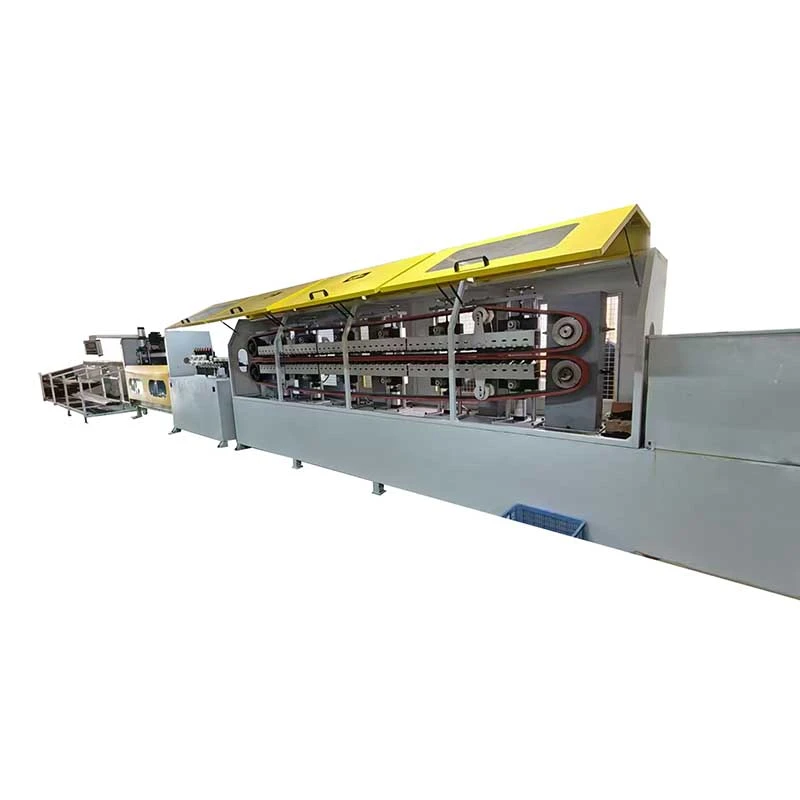
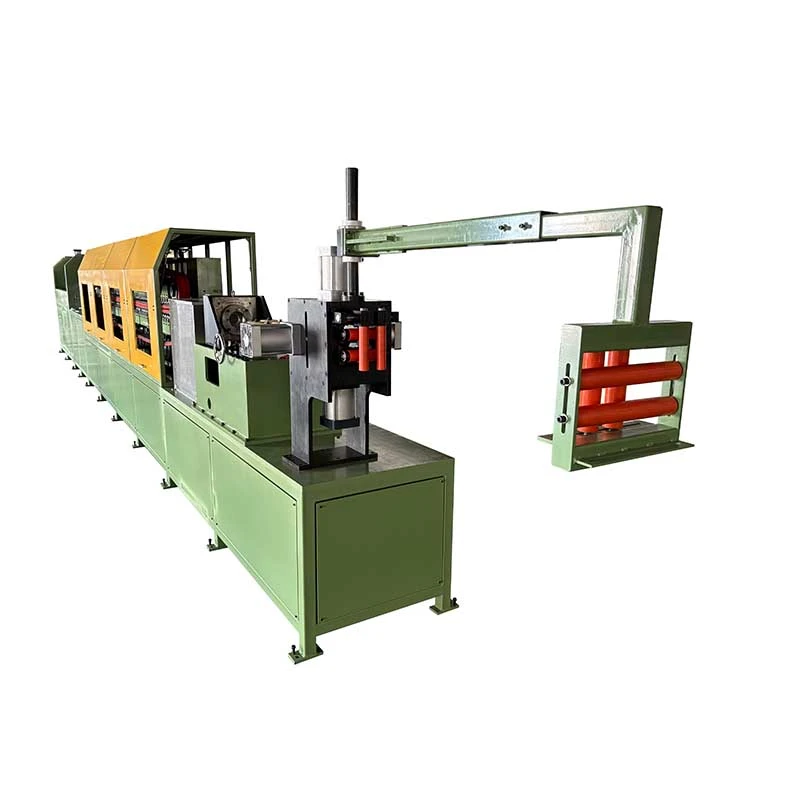
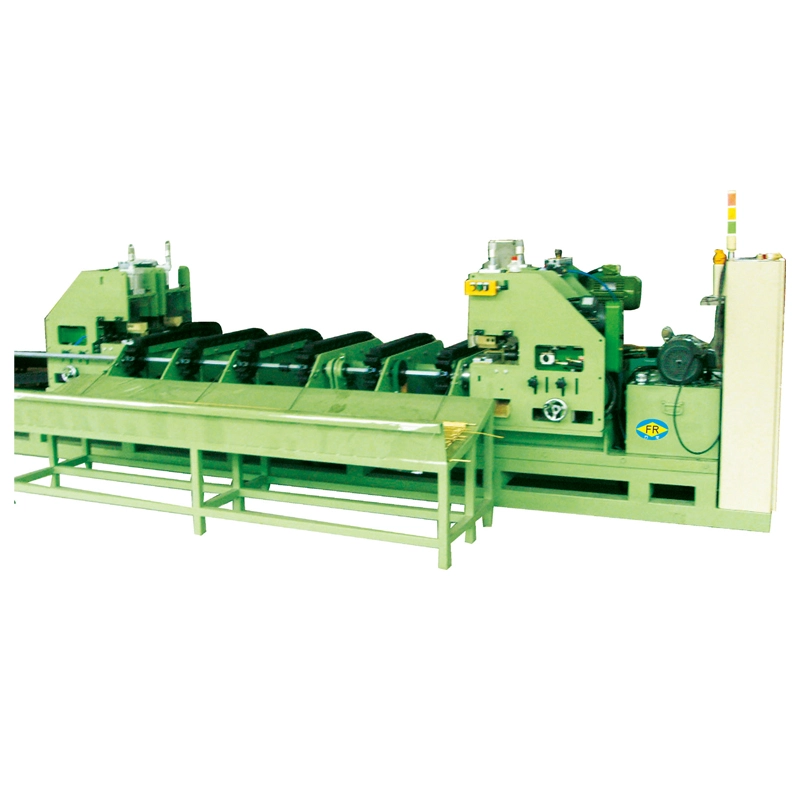
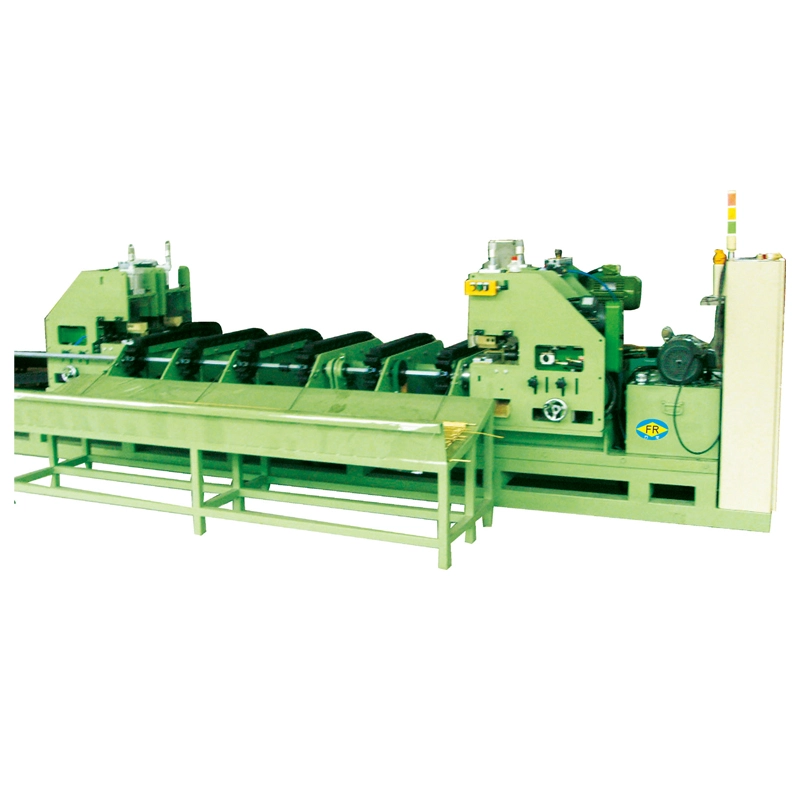
TheMesin Lukisan Sejuk Jenis Crawler Automatik dengan Coilerdireka untuk lukisan berterusan dan melingkartiub logam berdiameter kecil. Dengan daya tarikan sebanyak10–50 kNdan mempercepatkan sehingga100 m/min, pemacu trek crawler menyediakan tarikan yang stabil dan operasi berterusan. Ia mengendalikan diameter tiub daripadaφ5–40 mmdan suapan bahan yang ditarik terus ke dalam gegelung, mengurangkanpemotongan, pengendalian dan penyimpanan. Sesuai untuk tiub tembaga, aluminium, keluli tahan karat dan keluli karbon yang digunakan dalamHVAC, automotif, elektrik dan kejuruteraan am.
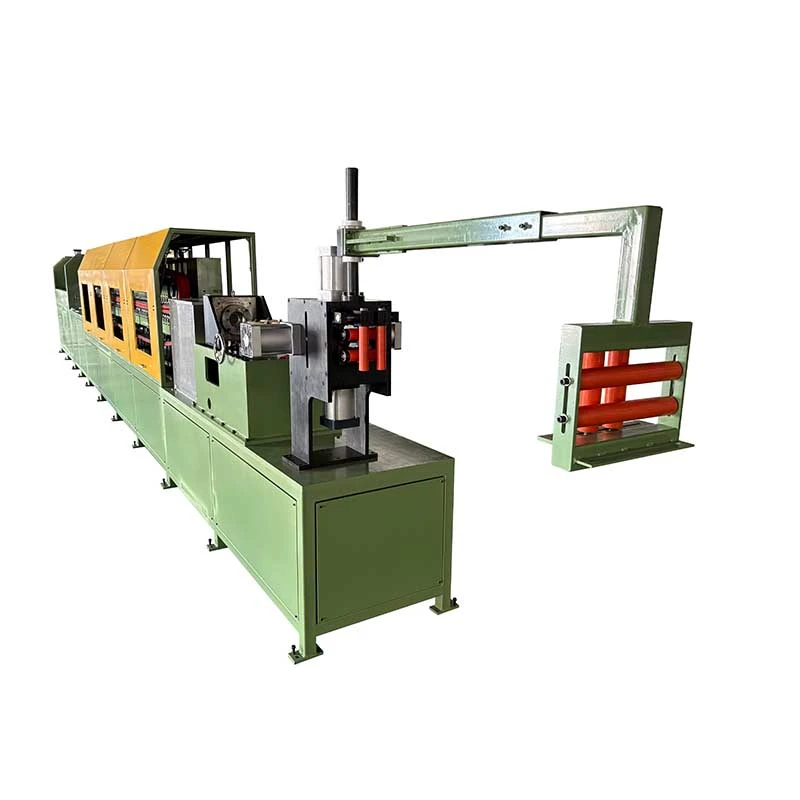
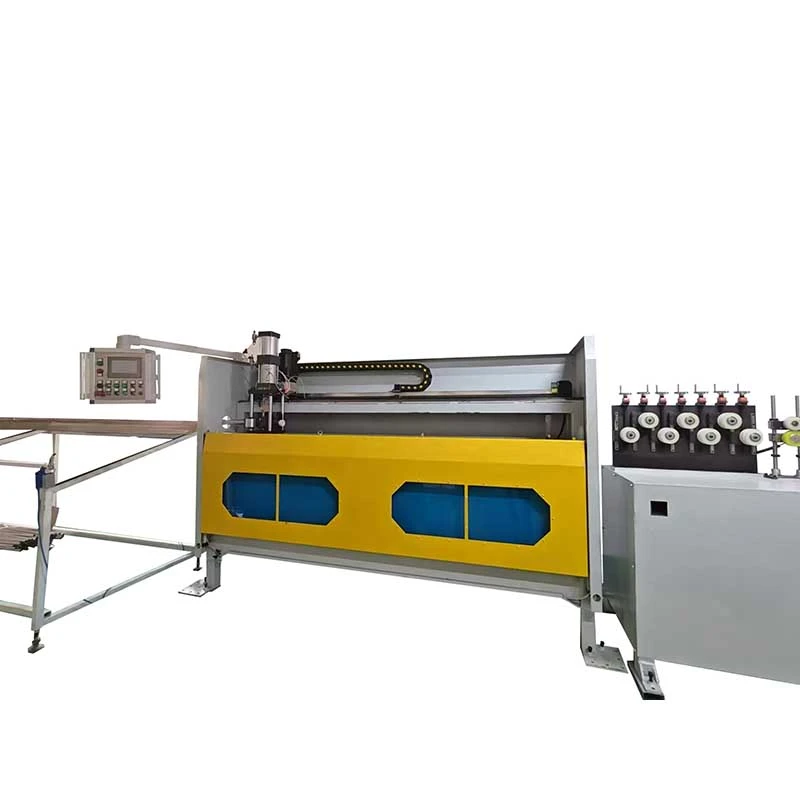
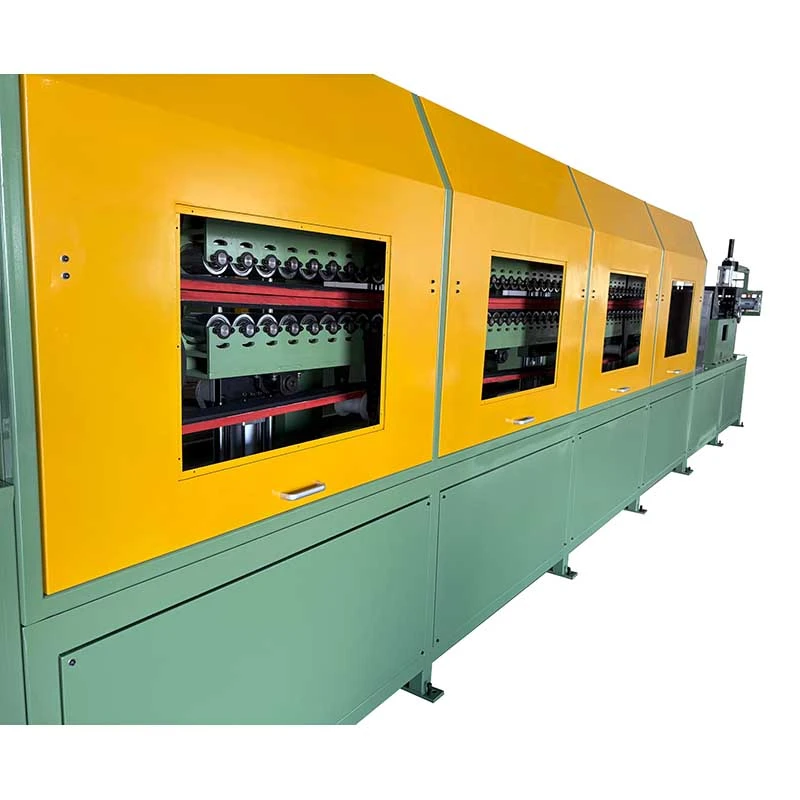
TheMesin Lukisan Sejuk Jenis Crawler Automatik dengan Coilerdireka untuk pengeluar yang perlu melukis tiub logam berdiameter kecil secara berterusan dan menerima produk siap dalam gegelung dan bukannya panjang lurus. Ia menggabungkan asistem lukisan jenis crawler, pemegang die ketepatan, kawalan PLC dan stesen gegelung automatikdalam satu barisan pengeluaran, menghapuskan berhenti berulang, memunggah, memotong dan pemindahan manual antara operasi lukisan dan gegelung.
Konfigurasi ini amat berguna apabila produk dibekalkan dalam panjang berterusan yang panjang untuk lenturan tiub hiliran, pemotongan, pembuatan penukar haba atau lukisan lanjut. Siri FR meliputi diameter tiub daripadaφ5 hingga φ40 mm, dengan daya tarikan daripada10 hingga 50 kNdan kelajuan lukisan maksimum sebanyak80-100 m/min, bergantung pada model dan keadaan proses.


Rantaian tradisional atau bangku penarik hidraulik menarik tiub dalam pukulan individu. Mesin Lukisan Sejuk Jenis Crawler Automatik dengan Coiler mesti berhenti selepas setiap lejang supaya pengendali boleh menetapkan semula, memunggah atau memindahkan bahan kerja. Kaedah pengendalian ini boleh diterima untuk tiub lurus pendek, tetapi ia menjadi tidak cekap apabila pelanggan memerlukanberatus-ratus atau beribu-ribu meter tiub berdiameter kecil berterusan.
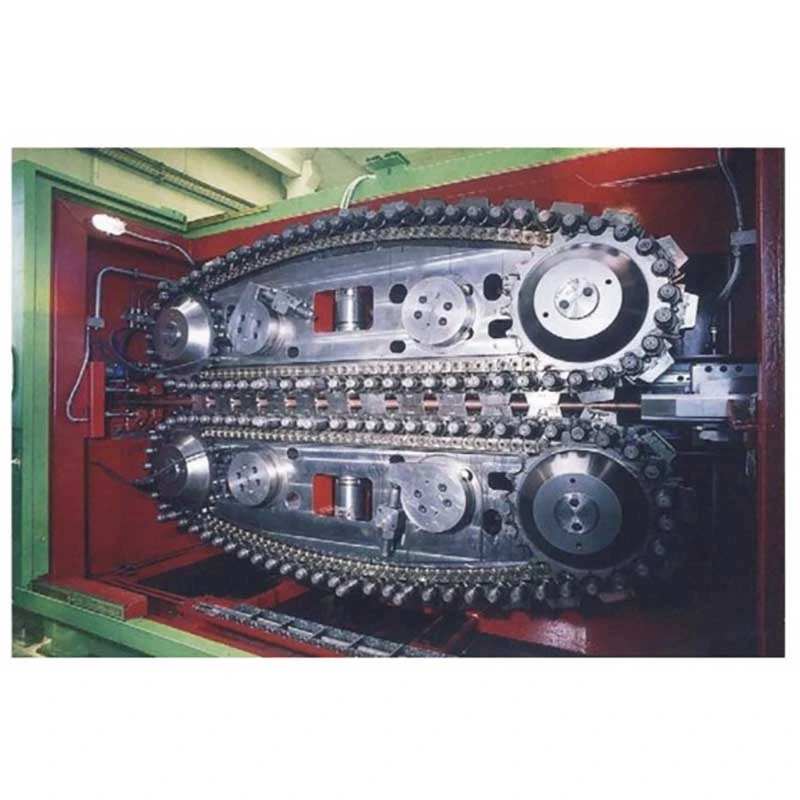
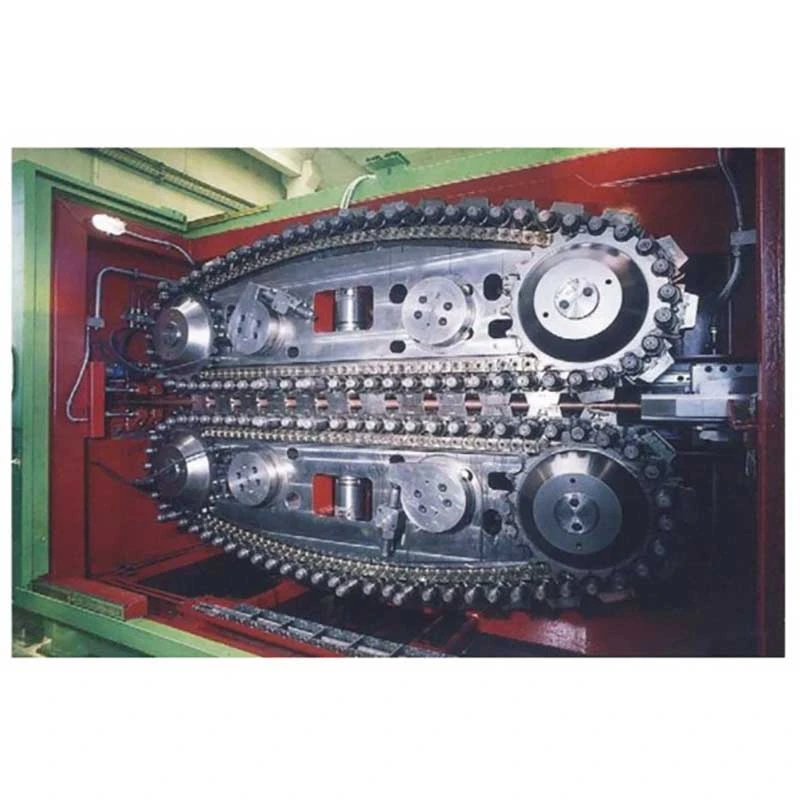
Sistem crawler menukar kaedah menarik daripada pergerakan strok berselang kepadatarikan geseran berterusan. Jejak perangkak atas dan bawah mencengkam tiub di atas kawasan sentuhan yang panjang dan terus menyuapnya melalui acuan lukisan. Tiub siap kemudian memasuki gegelung secara langsung.
Hasilnya bukan sekadar kelajuan lukisan yang lebih tinggi. Kelebihan pengeluaran utama ialah langkah pengendalian yang lebih sedikit, kurang storan perantaraan, pengurangan campur tangan pengendali dan format produk siap yang boleh dipindahkan terus ke proses seterusnya.
Apabila lukisan berterusan penting:Ia paling berharga untuk tiub tembaga, aluminium dan keluli panjang di mana jumlah pengeluaran dan penghantaran gegelung adalah lebih penting daripada menghasilkan palang lurus individu.
Apabila ia kurang penting:Jika produk anda sentiasa dibekalkan sebagai panjang lurus pendek dan memerlukan perubahan yang kerap antara saiz tiub yang sangat berbeza, bangku larik konvensional mungkin lebih sesuai. Oleh itu, pemilihan mesin hendaklah berdasarkan bahan, pengurangan setiap pas, diameter siap, panjang yang diperlukan dan format penghantaran dan bukannya kelajuan sahaja.
1. Pemberian tiub:Tiub masuk dibekalkan daripada decoiler atau sistem suapan lurus dan memasuki mesin melalui panduan masuk.
2. Die lukisan:Tiub itu melalui acuan lukisan ketepatan, mengurangkan diameter luar dan mengawal profil dimensi siap. Reka bentuk dan pelinciran die mempunyai kesan langsung ke atas daya lukisan, keadaan permukaan dan hayat alat.
3. Menarik perangkak berterusan:Dua landasan perangkak selari mencengkam tiub sebelum atau di sekeliling operasi lukisan. Berbilang pasangan silinder pneumatik menggunakan tekanan terkawal untuk mengekalkan geseran antara trek dan tiub. Tidak seperti meja tarik rantai, perangkak tidak perlu melepaskan dan menetapkan semula selepas setiap pukulan.
4. Lukisan kelajuan berubah-ubah:Kelajuan lukisan boleh dilaraskan secara berterusan dalam julat yang dinilai. Kelajuan pengeluaran sebenar harus dipilih mengikut kekuatan bahan, saiz tiub, nisbah pengurangan, pelinciran dan kemasan permukaan yang diperlukan dan bukannya hanya beroperasi pada kelajuan maksimum.
5. Gegelung disegerakkan:Tiub yang dilukis memasuki stesen gegelung serta-merta selepas meninggalkan bahagian lukisan. Kelajuan gegelung mengikut kelajuan lukisan untuk mengawal ketegangan garisan dan menghasilkan gegelung yang stabil.
6. Perubahan gegelung:Apabila panjang gegelung pratetap atau kuantiti pengeluaran dicapai, sistem kawalan menghentikan talian untuk penggantian gegelung dan gelendong atau dram seterusnya boleh diletakkan untuk pengeluaran.
7. Kawalan PLC dan HMI:Sistem kawalan menguruskan kelajuan lukisan, pengiraan panjang, operasi gegelung dan penjujukan perubahan gegelung, membolehkan pengendali memantau proses lengkap dari satu stesen kawalan.
Pemacu crawler menyediakan tarikan berterusan dan bukannya kitaran tarik-henti berulang. FR-16 dan FR-25 menawarkan kelajuan lukisan sehingga80 m/min, manakala FR-38 mencapai sehingga100 m/min.
Untuk pengeluar tiub kuprum volum tinggi yang membekalkan gegelung panjang kepada pengeluar HVAC, prinsip operasi ini boleh mengalih keluar masa henti yang dikaitkan dengan pukulan drawbench berulang. Walau bagaimanapun, kelajuan maksimum bukanlah kelajuan pengeluaran terbaik secara automatik. Untuk gred keluli tahan karat yang sukar atau nisbah pengurangan yang tinggi, kelajuan yang lebih rendah dengan pelinciran yang sesuai mungkin memberikan hayat alat dan kualiti permukaan yang lebih baik.
Panjang hubungan perangkak berjulat dari1800 hingga 3500 mm. Kawasan sentuhan yang lebih panjang membolehkan daya tarikan diagihkan pada panjang tiub yang lebih besar, mengurangkan risiko perangkak tergelincir apabila daya tarikan yang lebih tinggi diperlukan.
Parameter ini menjadi sangat penting apabila memproses bahan yang lebih keras, diameter tiub yang lebih besar atau pengurangan yang lebih tinggi. Untuk tiub kuprum lembut dengan pengurangan sederhana, perangkak terpanjang tidak semestinya diperlukan.
Siri FR menggunakan berbilang pasangan silinder udara untuk mengawal tekanan pengapit crawler. FR-16 menggunakan 8 pasang, FR-25 menggunakan 10 pasang dan FR-38 menggunakan 12 pasang.
Tujuannya adalah untuk mengekalkan cengkaman geseran yang mencukupi di sepanjang zon lukisan tanpa bergantung pada tekanan yang berlebihan pada satu titik. Pelarasan tekanan yang betul adalah penting kerana tekanan yang tidak mencukupi boleh menyebabkan tergelincir, manakala tekanan yang berlebihan boleh menandakan atau mengubah bentuk permukaan tiub.
Tiub siap dililit terus pada gelendong atau dram selepas dilukis. Ini berguna untuk HVAC, penyejukan dan tiub automotif di mana proses hiliran selalunya memerlukan bahan berterusan yang panjang.
Pengeluar tiub kuprum menggunakan FR-38 untuk tiub penyaman udara oleh itu boleh memindahkan gegelung siap terus ke pengeluaran pemotongan, lenturan atau penukar haba seterusnya dan bukannya memotong bahan terlebih dahulu ke dalam panjang lurus, menggabungkannya dan kemudian memasukkannya ke dalam proses lain.
Tiga model standard merangkumi keperluan diameter dan daya lukis yang berbeza. Memilih model yang lebih besar hanya kerana ia menawarkan kelajuan maksimum yang lebih tinggi boleh meningkatkan peralatan dan kos tenaga tanpa meningkatkan pengeluaran jika saiz dan pengurangan tiub yang diperlukan adalah kecil.
| Model | FR-16 | FR-25 | FR-38 |
| Julat Diameter Tiub | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Daya Lukisan | 10 kN | 30 kN | 50 kN |
| Kuasa Motor Utama | 15 kW | 22 kW | 37 kW |
| Kelajuan Melukis | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Pasangan Silinder Udara | 8 pasang | 10 pasang | 12 pasang |
| Lebar Perayap | 80 mm | 100 mm | 120 mm |
| Panjang Kenalan Crawler | 1800 mm | 2500 mm | 3500 mm |
| Stesen Coiling | Bersepadu | Bersepadu | Bersepadu |
Pemilihan model:FR-16 sesuai untuk saiz tiub yang lebih kecil sehingga φ16 mm; FR-25 menyediakan daya tarikan yang lebih tinggi untuk aplikasi φ10-φ25 mm; FR-38 bertujuan untuk saiz tiub yang lebih besar sehingga φ40 mm dan aplikasi yang memerlukan daya tarikan sehingga 50 kN. Pemilihan akhir hendaklah disahkan daripada diameter permulaan, diameter siap, gred bahan, pengurangan setiap pas, kaedah pelinciran dan keluaran pengeluaran yang diperlukan.
Bahan biasa:Tiub kuprum dan aluminium untuk gegelung penghawa dingin, sistem penyejukan, kondenser dan penyejat.
Senario pelanggan:Pengeluar tiub kuprum menggunakan bangku larik perangkak FR-38 dengan gegelung bersepadu untuk menghasilkan tiub penghawa dingin yang panjang. Proses lukisan berterusan membolehkan tiub yang ditarik masuk ke dalam gegelung secara langsung, mengurangkan keperluan untuk pemotongan perantaraan dan pemindahan manual sebelum operasi pengeluaran seterusnya.
Untuk aplikasi ini, kelajuan lukisan dan kestabilan gegelung biasanya lebih penting daripada daya lukisan maksimum sahaja. Pelinciran, keadaan die dan toleransi dimensi akhir harus dinilai bersama-sama dengan keperluan output.
Bahan biasa:Keluli karbon, keluli tahan karat, tiub tembaga dan aluminium untuk saluran brek, sistem bahan api dan sistem penghawa dingin kenderaan.
Senario pelanggan:Pembekal tiub automotif menggunakan FR-25 untuk pengeluaran berterusan tiub berdiameter kecil bergelung. Sistem penarik perangkak mengelakkan pecutan dan nyahpecutan berulang yang dikaitkan dengan lukisan terputus-putus, membantu pengeluar mengekalkan proses berterusan yang lebih stabil sebelum pemotongan dan pembentukan hiliran.
Untuk tiub automotif, keadaan permukaan dan ketekalan dimensi mungkin lebih penting daripada mencapai kelajuan talian setinggi mungkin kerana kecacatan boleh menjadi mahal selepas membongkok, menyala atau memasang.
Bahan biasa:Keluli tahan karat dan aloi ketepatan lain yang digunakan untuk tiub berdiameter kecil dan komponen instrumentasi.
Senario pelanggan:Pengilang peranti perubatan menggunakan FR-16 untuk melukis tiub keluli tahan karat berdiameter kecil untuk pemotongan dan pemasangan seterusnya. Proses berterusan sesuai apabila panjang tiub yang panjang dan konsisten diperlukan sebelum bahan dipotong menjadi komponen individu.
Untuk aplikasi perubatan dan instrumentasi, kelajuan maksimum biasanya kurang penting daripada kawalan dimensi, keadaan permukaan, kestabilan alatan dan pemeriksaan kualiti yang boleh dikesan.
Tiub kuprum, aluminium dan keluli kecil boleh dilukis dan digulung untuk komponen elektrik, instrumentasi, komponen pemindahan haba dan produk kejuruteraan lain. Konfigurasi gegelung bersepadu adalah paling berguna di mana proses seterusnya boleh menerima bahan gegelung berterusan.
Pakej mesin standard termasuksistem lukisan crawler, motor utama, kotak gear, pemegang die, sistem pengapit pneumatik, stesen gegelung bersepadu, kabinet kawalan PLC dengan HMI dan komponen mesin standard.
Die lukisan untuk saiz tiub tertentu biasanya dipilih mengikut jadual bahan dan pas pelanggan dan boleh disebut secara berasingan. Dekoiler, peralatan makan tambahan, dram bergelung khas, automasi tersuai dan peralatan huluan atau hiliran lain boleh dikonfigurasikan mengikut barisan pengeluaran.
| MOQ | 1 set mesin lengkap |
| Harga Berasaskan Kuantiti | 1 set / 2-4 set / 5+ set; harga unit akhir disebut mengikut model, konfigurasi dan kuantiti pesanan |
| Tempoh Perdagangan | Pelabuhan FOB Shenzhen, China; Incoterms lain yang tersedia melalui perjanjian |
| Tempoh Pembayaran | Deposit 30% selepas pengesahan pesanan; Baki 70% sebelum penghantaran selepas ujian penerimaan kilang |
| Masa Utama Pesanan Standard | FR-16 / FR-25: kira-kira 30-60 hari; FR-38 dan konfigurasi tersuai: kira-kira 60-90 hari |
| Pesanan Dipercepatkan | Pengeluaran keutamaan boleh diatur mengikut kapasiti dan konfigurasi kilang. Tarikh penghantaran dipercepatkan mesti disahkan dalam sebut harga komersial sebelum penempatan pesanan. |
| Waranti | 12 bulan dari pentauliahan |
Penting:Masa utama bermula selepas spesifikasi teknikal, keperluan lukisan dan syarat komersial disahkan. Mati tersuai, automasi khas, komponen elektrik yang diimport dan keperluan ujian khusus pelanggan boleh menjejaskan jadual penghantaran akhir.
Mesin Lukisan Sejuk Jenis Crawler Automatik dengan Coiler direka bentuk mengikut proses lukisan tiub sebenar pelanggan dan bukannya dipilih hanya mengikut diameter tiub nominal. Sebelum pengeluaran, pasukan teknikal boleh menilaigred bahan, saiz permulaan, saiz siap, nisbah pengurangan, daya lukisan yang diperlukan, kelajuan pengeluaran dan keperluan gegelung.
1. Kejuruteraan proses:Sahkan bahan tiub, dimensi, susunan dadu, konfigurasi perangkak dan keperluan gegelung.
2. Pemeriksaan bahan:Periksa keluli utama, aci, gear, komponen perangkak dan bahagian galas beban lain sebelum pemesinan.
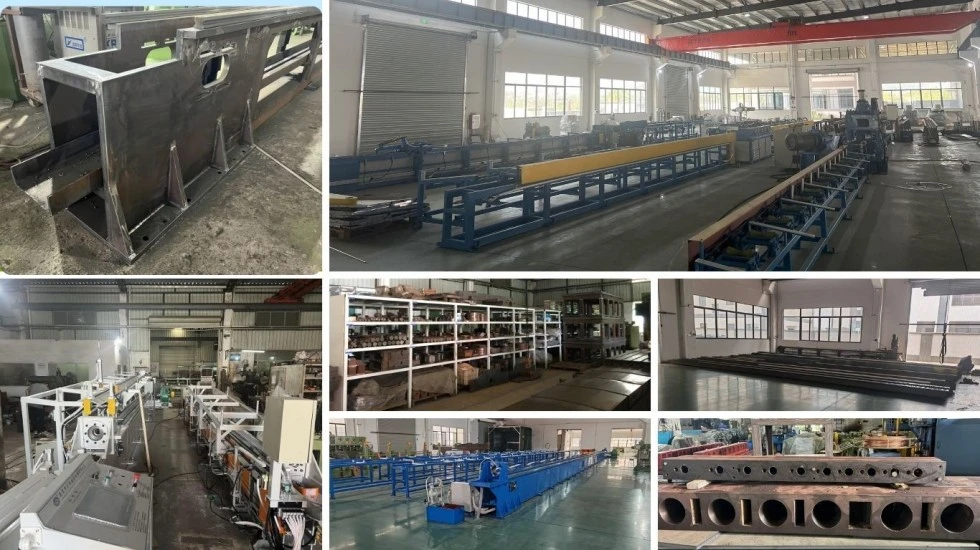
3. Pemesinan ketepatan:Rangka perangkak mesin dan komponen mekanikal utama mengikut lukisan kejuruteraan dan toleransi yang diperlukan.
4. Pemasangan mekanikal:Pasang pemacu perangkak, kotak gear, sistem pengapit pneumatik, pemegang die dan sistem gegelung.
5. Penyepaduan elektrik:Pasang PLC, HMI, penderia, motor dan komponen kawalan serta lengkapkan pendawaian mesin.
6. PLC pentauliahan:Sahkan kawalan kelajuan lukisan, pengiraan panjang, penyegerakan gegelung dan urutan perubahan gegelung.
7. Ujian kilang:Mesin ini tertakluk kepada ujian melahu dan ujian beban. Di mana sampel tiub pelanggan tersedia, prestasi lukisan dan lilitan boleh disemak menggunakan bahan sebenar.
8. Pemeriksaan akhir:Periksa dimensi mesin, fungsi elektrik, operasi pneumatik, pelinciran, peranti keselamatan dan keadaan gegelung siap.
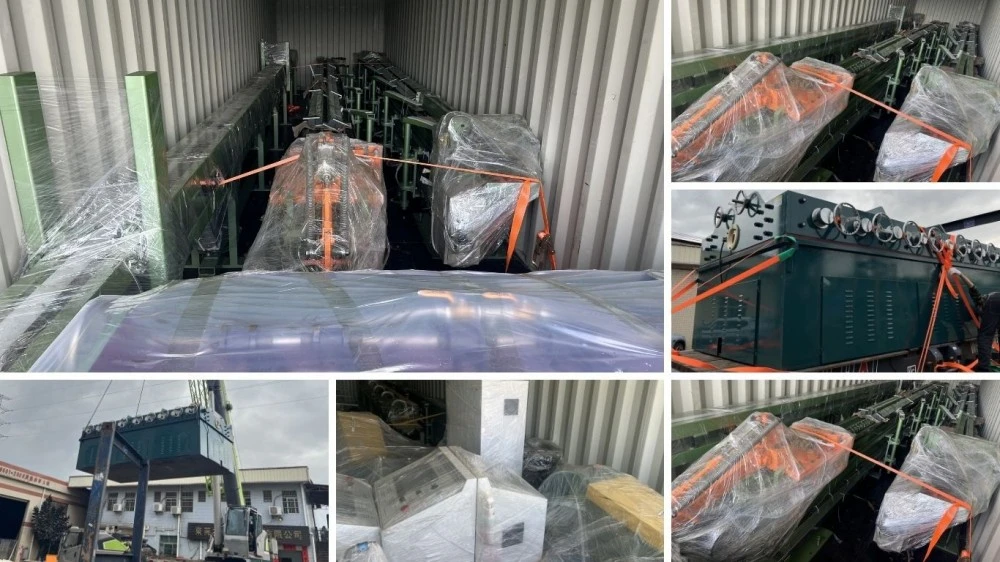
9. Pembungkusan eksport:Mesin ini dibungkus mengikut keperluan pengangkutan luar negara, dengan perlindungan terhadap kelembapan, kakisan dan kerosakan pengendalian.
Kejuruteraan Drawbench sejak 1998.FangRong telah memberi tumpuan kepada lukisan sejuk dan peralatan membentuk logam yang berkaitan selama lebih daripada dua dekad. Latar belakang kejuruteraan syarikat termasuk perkongsian peralatan lukisan Taiwan dan pembangunan pembuatan bebas seterusnya.
Dua kemudahan pembuatan.Kemudahan pengeluaran Dongguan dan Yangjiang menyokong fabrikasi mekanikal, pemasangan, ujian dan penghantaran peralatan untuk jumlah pesanan yang berbeza.
Pengalaman pemasangan antarabangsa.Peralatan FangRong telah dibekalkan kepada pelanggan di lebih 70 negara, memberikan pengalaman praktikal dengan bahan tiub yang berbeza, keperluan pengeluaran dan keadaan kilang.
Ujian penerimaan kilang.Fungsi operasi utama diperiksa sebelum penghantaran. Untuk projek di mana sampel pelanggan dibekalkan lebih awal, proses lukisan dan lilitan boleh diuji terhadap bahan pengeluaran sebenar.
Sokongan kejuruteraan berasaskan aplikasi.Pasukan teknikal boleh membantu dengan pemilihan die, pengiraan daya lukisan, perancangan jadual laluan, konfigurasi perangkak, susun atur mesin dan keperluan gegelung. Ini amat penting apabila menggantikan bangku lukis berselang dengan garis lukisan berterusan.
ISO 9001:2015— Sistem pengurusan kualiti meliputi reka bentuk, pengeluaran, pemasangan dan perkhidmatan. Nombor Sijil UQ231211R1.
Penandaan CE— Mesin FR standard dibekalkan dengan dokumentasi pematuhan CE yang terpakai pada konfigurasi mesin dan keperluan EU yang berkaitan. Penilaian keselamatan jentera adalah berdasarkan keperluan terpakai bagiArahan 2006/42/ECdan piawaian harmoni yang berkaitan.
Pemeriksaan SGS— Pemeriksaan pihak ketiga boleh diaturkan untuk spesifikasi mesin, prestasi dan keperluan keselamatan yang dipersetujui.
Portfolio paten— FangRong telah membangunkan teknologi yang dipatenkan berkaitan dengan peralatan lukisan, pemegang dadu, mekanisme penegangan dan komponen pembentuk logam lain.
Nota:Pematuhan CE adalah khusus konfigurasi. Jika mesin itu akan diimport ke EU, fail teknikal terakhir, pengisytiharan pematuhan, peranti keselamatan dan konfigurasi elektrik hendaklah disahkan untuk mesin tepat yang dibekalkan. Dokumentasi UKCA dan keperluan khusus pasaran lain boleh dibincangkan sebelum pengeluaran.
Mesin Lukisan Sejuk Jenis Crawler Automatik ke Gegelung disediakan untuk penghantaran antarabangsa dengan pembungkusan dan perlindungan berorientasikan eksport untuk komponen mekanikal, elektrik dan pneumatik. Kaedah pembungkusan akhir bergantung pada dimensi mesin, laluan penghantaran dan sama ada peralatan dihantar sebagai mesin lengkap atau dalam bahagian yang berasingan.
Untuk projek luar negara, senarai pembungkusan, dimensi mesin, berat kasar dan susunan pemuatan disahkan sebelum penghantaran supaya pembeli boleh menyediakan pelepasan kastam, pengangkutan darat dan peralatan pemunggahan kilang terlebih dahulu.
Mulakan dengan diameter tiub sebenar dan daya tarikan dan bukannya kelajuan maksimum. FR-16 meliputi φ5-φ16 mm dan menyediakan 10 kN; FR-25 meliputi φ10-φ25 mm dan menyediakan 30 kN; FR-38 meliputi φ10-φ40 mm dan menyediakan 50 kN. Kekuatan bahan, diameter permulaan, diameter siap dan pengurangan setiap hantaran juga perlu dipertimbangkan.
Ya, siri FR boleh dikonfigurasikan untuk kuprum, aluminium, keluli tahan karat, keluli karbon dan aloi khusus terpilih. Walau bagaimanapun, mesin yang sama tidak boleh diandaikan menggunakan acuan yang sama, pelinciran atau parameter lukisan untuk setiap bahan. Bahan yang lebih keras biasanya memerlukan lebih banyak daya tarikan dan kawalan pengurangan dan pelinciran yang lebih rapat.
No. 100 m/min ialah kelajuan terkadar maksimum FR-38 di bawah keadaan proses yang sesuai. Kelajuan pengeluaran sebenar bergantung pada bahan, dimensi tiub, pengurangan, reka bentuk cetakan, pelinciran, keperluan permukaan dan keadaan gegelung. Berlari pada kelajuan maksimum hanya berguna apabila proses lengkap dapat mengekalkan kualiti yang stabil pada kelajuan tersebut.
Perbezaan utama ialah kaedah menarik. Meja larik konvensional menarik sebatan, manakala sistem perangkak menyediakan tarikan berasaskan geseran berterusan. Ini berfaedah untuk tiub berterusan yang panjang kerana ia mengurangkan kitaran henti mula dan membenarkan produk yang dilukis masuk ke dalam gegelung secara terus.
Tekanan crawler yang betul, keadaan trek, penjajaran dan pelinciran proses adalah penting. Tekanan pengapit yang berlebihan boleh merosakkan permukaan sensitif, manakala tekanan yang tidak mencukupi boleh menyebabkan tergelincir. Oleh itu, sistem pengapit perlu dilaraskan mengikut bahan tiub dan keperluan permukaan dan bukannya hanya menggunakan tekanan maksimum.
Sila berikangred bahan, diameter tiub permulaan, diameter siap, ketebalan dinding tiub jika berkenaan, kelajuan lukisan yang diperlukan, output pengeluaran sasaran, dimensi gegelung dan bekalan kuasa yang tersedia. Contoh lukisan atau jadual pas sedia ada juga berguna. Parameter ini membolehkan daya lukisan dan model mesin yang diperlukan diperiksa sebelum sebut harga.
Mesin standard termasuk sistem lukisan dan pemegang die. Dies untuk saiz tiub tertentu dipilih mengikut bahan dan dimensi pelanggan dan biasanya dipetik mengikut proses lukisan yang diperlukan.
ya. Konfigurasi siri FR termasuk stesen gegelung bersepadu. Coiler mengikut kelajuan garisan lukisan dan menggulung tiub siap ke gelendong atau dram yang ditentukan. Keperluan panjang gegelung, ketegangan dan pertukaran hendaklah disahkan semasa spesifikasi teknikal.
MOQ standard ialah1 set mesin lengkap. Sebut harga berasaskan kuantiti boleh disediakan untuk1 set, 2-4 set dan 5+ set. Harga unit akhir bergantung bukan sahaja pada kuantiti tetapi juga pada model yang dipilih, perkakas, konfigurasi gegelung, automasi dan keperluan khusus pelanggan.
Sebut harga FOB standard adalah berdasarkanPelabuhan Shenzhen, China. Jika pengaturan logistik anda memerlukan pelabuhan China yang lain, tempoh penghantaran dan kos pengangkutan pedalaman boleh dikira semula dalam sebut harga.
Pesanan standard FR-16 dan FR-25 biasanya memerlukan30-60 hari. FR-38 dan mesin dengan konfigurasi tersuai biasanya memerlukan60-90 hari. Masa utama yang disahkan bermula selepas spesifikasi teknikal dan butiran pesanan dimuktamadkan.
Pengeluaran keutamaan boleh dibincangkan untuk projek yang mendesak. Pesanan yang dipercepatkan adalah tertakluk kepada kapasiti kilang semasa, ketersediaan komponen dan konfigurasi mesin. Tarikh penghantaran dipercepatkan hendaklah disahkan secara bertulis dalam sebut harga komersial sebelum pesanan dibuat.
Susunan pembayaran standard ialahDeposit 30% selepas pengesahan pesanan dan baki 70% sebelum penghantaran selepas ujian penerimaan kilang. Terma alternatif boleh dibincangkan untuk projek yang layak.
Mesin diperiksa untuk operasi mekanikal, fungsi elektrik, pengapit pneumatik, kawalan kelajuan lukisan, penyegerakan gegelung, fungsi keselamatan dan pemasangan keseluruhan. Apabila sampel tiub pelanggan disediakan, ujian lukisan dan lilitan sebenar boleh diatur sebelum penghantaran.
ya. FangRong boleh menyediakan panduan pemasangan, sokongan pentauliahan dan latihan pengendali. Latihan boleh merangkumi operasi mesin, penukaran mati, penyelenggaraan rutin, pelarasan perangkak dan diagnosis kerosakan asas. Susunan perkhidmatan yang tepat disahkan mengikut projek dan destinasi.
Tempoh jaminan standard ialah12 bulan dari pentauliahan. Alat ganti biasa seperti komponen perangkak, gear, pengedap dan penderia boleh dibekalkan mengikut konfigurasi mesin. Sokongan teknikal jauh juga tersedia untuk isu pengendalian dan penyelenggaraan.
Ya, di mana pelanggan boleh menyediakan bahan tiub wakil dan maklumat lukisan yang diperlukan terlebih dahulu. Pengujian dengan bahan sebenar amat berguna untuk aplikasi baharu kerana ia membolehkan daya tarikan, kelajuan, pelinciran, keadaan permukaan dan prestasi gegelung dinilai sebelum penghantaran.
Pembeli hendaklah menyediakan asas yang diperlukan, kedudukan sauh, bekalan kuasa elektrik, udara termampat, sistem pelinciran dan peralatan pengendalian bahan mengikut susun atur mesin akhir. FangRong boleh menyediakan lukisan asas, maklumat bolt sauh dan keperluan pemasangan sebelum penghantaran.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel