Produk
Produk

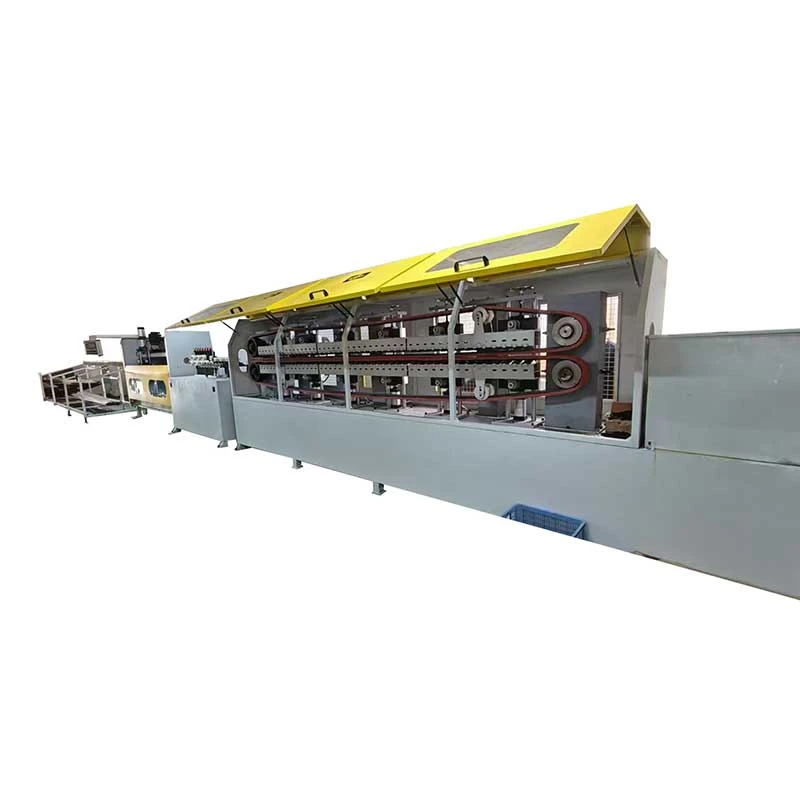
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.

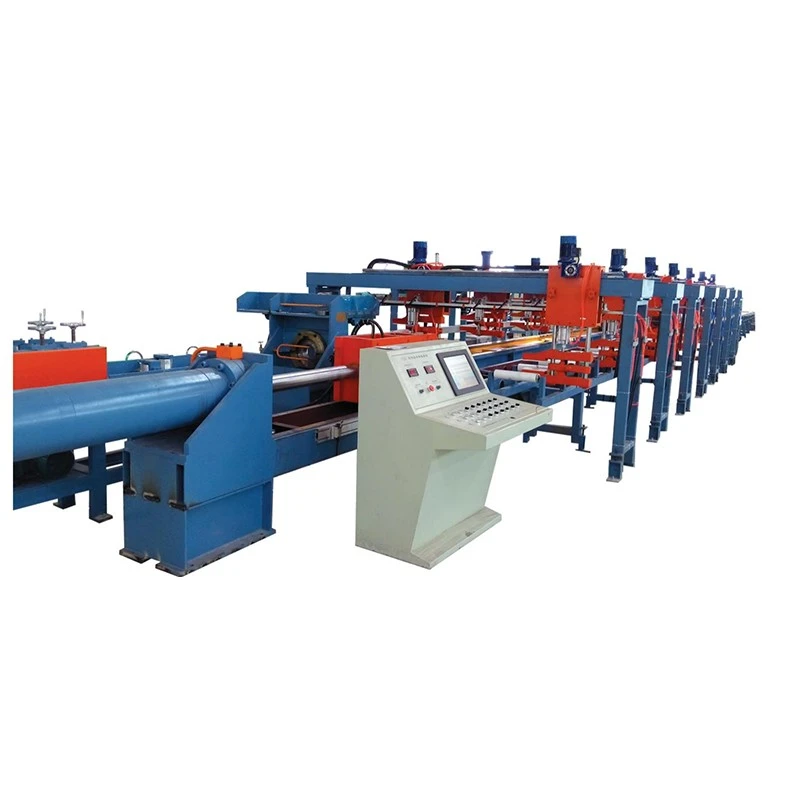
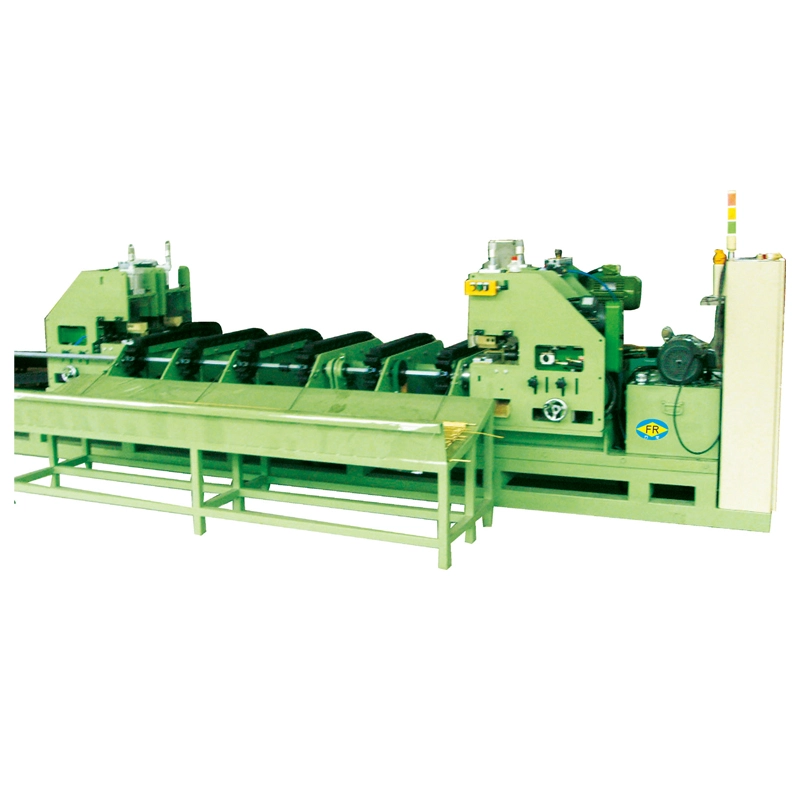
Mesin Lukisan Hidraulik Busbar
  • Mesin Lukisan Hidraulik BusbarMesin Lukisan Hidraulik Busbar
  • Mesin Lukisan Hidraulik BusbarMesin Lukisan Hidraulik Busbar

Mesin Lukisan Hidraulik Busbar

TheMesin Lukisan Hidraulik Busbardireka untuk lukisan sejukbusbar tembaga dan aluminium, meningkatkan ketepatan dimensi, kemasan permukaan dan kekerasan. Daya lukisan terdiri daripada10–100 tan, dengan panjang lukisan sebanyak6–12 mdan kelajuan2–12 m/min. Ia mengendalikan busbar tembaga dari40×2 mm hingga 400×30 mm. Kawalan daya hidraulik dan kelajuan berubah memberikan lukisan yang stabil dengan kecacatan permukaan yang berkurangan. Sesuai untukpengagihan kuasa, transformer, suis, dan peralatan elektrik.

Penilaian: 5.0
(Kiraan Penilaian: 1)

TheMesin Lukisan Hidraulik Busbar, juga dipanggil bangku laci bar bas kuprum atau mesin lukisan bar bas hidraulik, direka bentuk untuk lukisan sejuk bar tembaga dan aluminium selepas penyemperitan atau tuangan. Silinder hidraulik menarik bahan kerja melalui acuan ketepatan untuk mengurangkan lebar dan ketebalan, meningkatkan ketekalan dimensi, menapis permukaan dan meningkatkan kekuatan melalui kerja sejuk.

Siri FR FangRong termasukFR-10T, FR-20T, FR-30T, FR-50T dan FR-100T, meliputi daya tarikan dari 10 hingga 100 tan. Bergantung pada model, mesin mengendalikan bar bas dari15 hingga 400 mm lebar, 2 hingga 30 mm dalam ketebalan, dan 6 hingga 12 m dalam panjang lukisan berkesan. Ia digunakan terutamanya untuk bar bas tembaga dan aluminium untuk suis, peralatan pengedaran, transformer, penyambung elektrik dan aplikasi kuasa lain.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Bagaimana Proses Lukisan Busbar Berfungsi

Mesin Lukisan Hidraulik Busbar menggunakan proses tarik-melalui hidraulik. Reka bentuk acuan sebenar, pengurangan setiap hantaran dan daya tarikan hendaklah ditentukan dari bahagian permulaan, bahagian sasaran, keadaan bahan dan sifat yang diperlukan dan bukannya dari saiz bar bas sahaja.

1. Pemuatan bahan kerja
Bar bas kuprum atau aluminium yang tersemperit atau tuang diletakkan pada rak suapan. Hujung hadapan ditunjuk atau dikecilkan supaya ia boleh memasuki acuan lukisan.

2. Die entry
Hujung yang disediakan melepasi dadu yang direka untuk keratan rentas akhir yang diperlukan. Untuk profil bar bas bukan standard, pemegang dadu dan perkakas boleh dikonfigurasikan untuk dipadankan dengan bahagian tersebut.

3. Lukisan hidraulik
Silinder hidraulik menarik busbar melalui acuan pada daya terkawal. Saiz lubang silinder merentasi julat siri FR dari125 hingga 280 mm, dengan diameter rod omboh dari70 hingga 140 mm.

4. Kawalan kelajuan lukisan
Kelajuan lukisan boleh laras daripada2 hingga 12 m/min. Kelajuan yang lebih rendah mungkin lebih baik untuk pengurangan yang besar, bahagian yang sukar atau keadaan proses yang memerlukan kawalan yang lebih rapat, manakala barisan pengeluaran yang stabil boleh menggunakan tetapan yang lebih tinggi di mana sistem perkakas dan pelinciran membenarkannya.

5. Pulangan pukulan
Selepas lejang lukisan, gerabak kembali untuk kitaran seterusnya sehingga 20 m/min pada model yang lebih kecil dan sehingga 15 m/min pada FR-100T.

6. Meluruskan apabila diperlukan
Unit pelurus pilihan boleh ditambah apabila proses hiliran memerlukan kawalan yang lebih ketat terhadap haluan atau pusingan.

PLC boleh mengawal urutan lukisan dan pemulangan, manakala HMI membenarkan pengendali menetapkan dan memantau parameter operasi seperti kelajuan lukisan dan panjang lejang.

Apakah Masalah Yang Ia Selesaikan?

Toleransi dimensi longgar selepas penyemperitan
Penyemperitan sahaja mungkin tidak memberikan toleransi lebar dan ketebalan yang diperlukan untuk komponen elektrik ketepatan. Melukis melalui acuan yang ditentukur memberikan pengurangan terkawal dalam keratan rentas dan meningkatkan ketekalan dimensi di sepanjang bar.

Kecacatan permukaan daripada proses sebelumnya
Permukaan tersemperit boleh mengandungi tanda atau penyelewengan yang menjadi tidak boleh diterima untuk bar bas terdedah atau komponen sentuhan ketepatan. Alat lukisan dan pelinciran yang dipilih dengan betul boleh menambah baik permukaan siap.

Kekerasan rendah atau kekuatan tidak mencukupi
Lukisan sejuk memperkenalkan pengerasan kerja. Ini boleh meningkatkan kekerasan dan kekuatan tegangan dan membantu bar bas mengekalkan bentuknya semasa lenturan, pemasangan atau penggulungan berikutnya. Perubahan sifat mekanikal yang tepat bergantung pada pengurangan dan keadaan bahan.

Variasi keratan rentas
Die lukisan ketepatan mengawal bahagian siap dengan lebih konsisten daripada bergantung pada penyemperitan sahaja, yang penting apabila bar bas mesti muat pada kelegaan tetap, terminal, penebat atau pemasangan elektrik.

Operasi lukisan manual berulang
Penggerakan hidraulik menyediakan kitaran tarik dan balik yang boleh diprogramkan, mengurangkan campur tangan manual berbanding dengan peralatan yang dikawal secara manual atau didorong secara mekanikal.

Ciri Utama dan Di Mana Ia Penting

Kawalan keratan rentas ketepatan
Nilai utama proses lukisan ialah pembetulan dimensi dan bukan sekadar meningkatkan daya tarikan. Ia paling berguna apabila bahagian tersemperit hampir dengan saiz akhir yang diperlukan tetapi tidak konsisten memenuhi toleransi yang diperlukan untuk pemasangan atau komponen elektrik.

2-12 m/min kelajuan lukisan boleh laras
Kelajuan boleh ubah membolehkan pengendali memadankan proses dengan bahan, geometri bahagian, pengurangan dan keadaan alatan. Kelajuan maksimum bukanlah tetapan pengeluaran terbaik secara automatik; kualiti permukaan, suhu die dan pelinciran juga mempengaruhi kelajuan yang boleh digunakan.

Daya tarikan 10-100 tan
Tonaj yang diperlukan bergantung pada kekuatan bahan, pengurangan, keadaan sentuhan dan geometri bahagian. Bar bas yang lebih luas tidak semestinya memerlukan daya yang sama seperti bar yang lebih sempit dengan luas keratan rentas yang sama, jadi pemilihan model hendaklah berdasarkan pengiraan daya lukisan sebenar.

6-12 m panjang lukisan berkesan
Julat ini meliputi banyak aplikasi pengeluaran busbar lurus. Pukulan yang lebih panjang boleh dipertimbangkan apabila panjang produk siap atau susun atur pengeluaran memerlukannya.

Kawalan daya hidraulik
Sistem hidraulik menyediakan daya tarikan terkawal sepanjang lejang. Ini amat berguna untuk bahagian dan proses tembaga yang besar di mana perubahan mendadak dalam daya tarikan boleh menjejaskan kualiti permukaan atau hayat perkakas.

Kawalan PLC dan HMI
Kawalan boleh atur cara boleh menguruskan lejang lukisan, lejang kembali dan urutan kitaran. Ia berguna untuk pengeluaran berulang kerana pengendali boleh bekerja dengan tetapan proses yang ditentukan dan bukannya mengawal setiap lejang secara manual.

Meluruskan pilihan dan penyepaduan garisan
Untuk loji memproses busbar melalui beberapa operasi hiliran, mesin lukisan boleh dikonfigurasikan dengan suapan, pelurus atau peralatan pengendalian lain untuk mengurangkan pengendalian perantaraan.

Spesifikasi Teknikal

Pemilihan model hendaklah bermula denganlebar dan ketebalan permulaan, lebar dan ketebalan sasaran, gred tembaga atau aluminium, pengurangan setiap pas, panjang lukisan yang diperlukan dan output pengeluaran yang dijangka. Tonaj terkadar kemudiannya hendaklah diperiksa terhadap daya tarikan yang dikira.

Model FR-10T FR-20T FR-30T FR-50T FR-100T
Daya Lukisan (tan) 10 20 30 50 100
Lebar Bar Bas (mm) 40 15-60 20-120 30-180 30-400
Ketebalan Busbar (mm) 2-5 2-10 2-20 2-30 3-30
Panjang Lukisan Berkesan (m) 6-12 6-12 6-12 6-12 6-12
Diameter Gergaji Silinder (mm) 125 150 180 200 280
Diameter Rod Omboh (mm) 70 80 90 100 140
Kelajuan Lukisan (m/min) 2-12 2-12 2-12 2-12 2-12
Kelajuan Pulangan (m/min) 5-20 5-20 5-20 5-20 5-15
Kuasa Motor Utama (kW) 22 45 55 75 75 × 2
Tekanan Sistem (kgf/cm²) 140 170 230 210 250

Semua model siri FR direka terutamanya untuk bar bas tembaga dan aluminium. Pemegang cetakan tersuai, pukulan lukisan yang lebih panjang, julat lebar/tebal khas, sistem suapan dan peralatan meluruskan boleh dipertimbangkan mengikut barisan pengeluaran.

Cara Memilih Daya Lukisan

Jangan pilih bangku penarik hidraulik hanya dengan dimensi bar bas maksimum yang disenaraikan dalam katalog. Untuk cadangan kejuruteraan, sediakangred bahan, bahagian permulaan, bahagian siap, panjang lukisan, bilangan hantaran dan output sasaran. Parameter ini membenarkan daya tarikan yang diperlukan dan jadual pengurangan yang sesuai untuk dinilai sebelum mesin ditentukan.

Mesin Lukisan Hidraulik Busbar dengan tonase berlebihan boleh meningkatkan kos peralatan tanpa menambah baik proses jika daya tarikan yang diperlukan jauh lebih rendah. Sebaliknya, operasi berterusan pada had daya mesin meninggalkan margin yang lebih sedikit untuk perubahan dalam keadaan bahan, pelinciran atau perkakas. Oleh itu, julat kerja yang sesuai harus ditentukan daripada proses sebenar dan bukannya daripada tonase sahaja.

Aplikasi

Alat suis dan Pengagihan Kuasa

Bar bas tembaga untuk suis, panel pengedaran dan saluran bas memerlukan lebar dan ketebalan yang konsisten kerana bahagian siap mesti sesuai dengan sistem penebat, terminal dan sokongan mekanikal. Mesin kelas FR-30T hingga FR-50T boleh dipertimbangkan untuk aplikasi bahagian sederhana selepas pengiraan daya.

Masalah pengeluaran biasa:bar tersemperit secara dimensi hampir dengan sasaran tetapi memerlukan pemesinan tambahan sebelum pemasangan. Lukisan boleh membawa bahagian lebih dekat kepada dimensi yang ditentukan sambil meningkatkan ketekalan permukaan.

Pembuatan Transformer

Konduktor kuprum rata yang digunakan dalam pemasangan pengubah mungkin memerlukan dimensi terkawal dan sifat mekanikal yang sesuai untuk membentuk atau belitan. Lukisan sejuk boleh memberikan pengerasan kerja sebagai tambahan kepada pengurangan dimensi.

Masalah pengeluaran biasa:konduktor yang terlalu lembut atau tidak konsisten dari segi dimensi boleh berubah bentuk semasa penggulungan. Jadual lukisan boleh dipilih untuk mencapai bahagian akhir yang diperlukan dan keadaan bahan sebelum operasi penggulungan.

Penyambung dan Terminal Elektrik

Bahagian kuprum kecil yang digunakan untuk terminal, penyambung dan komponen pembumian mendapat manfaat daripada dimensi keratan rentas yang konsisten kerana variasi boleh menjejaskan kesesuaian pemasangan dan sentuhan elektrik.

Masalah pengeluaran biasa:variasi dalam ketebalan bar mewujudkan elaun pemesinan atau pemasangan pemasangan yang tidak konsisten. Die lukisan yang ditentukur menyediakan bahagian akhir yang boleh diulang.

Elektrolisis dan Peralatan Arus Tinggi

Konduktor kuprum besar dan busbar elektrod yang digunakan dalam elektrolisis dan sistem arus tinggi yang lain memerlukan kapasiti keratan rentas yang besar. TheFR-100Tmenyediakan sehingga 100 tan daya tarikan terkadar dan menyokong bar bas sehingga 400 mm lebar dan 30 mm tebal dalam julat model yang dinyatakan.

Peralatan Tenaga Boleh Diperbaharui

Bar bas tembaga digunakan dalam kabinet penyongsang suria, sistem penyimpanan tenaga dan peralatan penukaran kuasa. Lukisan berguna apabila konduktor mesti memenuhi dimensi terkawal sebelum menumbuk, membongkok, menyadur atau pemasangan akhir.

Sistem Elektrik Automotif dan EV

Konduktor kuprum rata digunakan dalam sistem bateri, penyambung arus tinggi dan pemasangan pengagihan kuasa. Untuk aplikasi ini, ketekalan dimensi adalah penting kerana bar bas sering melalui lenturan, penebat, tebukan atau pemasangan terminal selepas lukisan.

Pengalaman Kejuruteraan dan Pembuatan

FangRong Hydraulic Drawing Machine Manufacturing

Kejuruteraan drawbench hidraulik sejak 1998
FangRong telah terlibat dalam pembuatan peralatan lukisan sejuk sejak 1998. Pengalaman kejuruteraannya meliputi bangku larik hidraulik, reka bentuk die, pengiraan daya lukisan, jadual pengurangan dan automasi proses untuk produk bukan ferus dan logam lain.

Dua kemudahan pembuatan
FangRong mengendalikan kemudahan pembuatan di Dongguan dan Yangjiang. Susunan pengeluaran dua tapak menyediakan kapasiti pengeluaran tambahan untuk peralatan lukisan standard dan tersuai.

Pemasangan antarabangsa
Peralatan FangRong telah dibekalkan kepada pelanggan di lebih 70 negara dan digunakan merentasi kuprum, aluminium, keluli, keluli tahan karat dan aplikasi pemprosesan logam yang lain.

Kejuruteraan khusus proses
Untuk projek bar bas, kerja kejuruteraan yang penting tidak terhad kepada pemilihan silinder hidraulik. FangRong boleh membantu dengan pengiraan daya lukisan, konfigurasi dadu, jadual pengurangan, parameter hidraulik, lukisan susun atur dan automasi pilihan berdasarkan dimensi bar bas sebenar pelanggan.

Ujian penerimaan kilang
Sebelum penghantaran, mesin boleh menjalani operasi terbiar diikuti dengan ujian beban berkadar. Di mana sampel pelanggan tersedia, bahan sebenar boleh digunakan untuk memeriksa operasi lukisan, kestabilan hidraulik, pergerakan mesin dan keperluan produk siap sebelum penghantaran.

Bengkel dan Kawalan Kualiti

Hydraulic Drawing Machine Workshop

Proses Pengilangan

Hydraulic Drawing Machine Production Process

1. Kejuruteraan pesanan— Dimensi bar bas, bahan, daya lukisan, konfigurasi die, parameter hidraulik dan keperluan automasi disemak sebelum pengeluaran.

2. Pemeriksaan komponen— Komponen utama termasuk tiub silinder, rod omboh, pengedap dan keluli struktur diperiksa sebelum dipasang.

3. pemesinan ketepatan— Lubang silinder, rod omboh dan komponen panduan dimesin dan disiapkan mengikut had terima dimensi yang diperlukan.

4. Pemasangan hidraulik— Unit kuasa hidraulik, injap, paip dan komponen kawalan dipasang dan diperiksa untuk kestabilan tekanan dan kebocoran.

5. Penjajaran mekanikal— Silinder utama, kereta tarik dan sistem pemandu dipasang dan dijajarkan untuk mengekalkan pergerakan yang stabil semasa melukis.

6. Penyepaduan elektrik dan PLC— Sistem kawalan diprogramkan mengikut konfigurasi mesin dan kitaran lukisan yang diperlukan.

7. Ujian beban— Operasi mesin diperiksa di bawah keadaan beban yang ditetapkan, dengan ujian bahan pelanggan di mana sampel disediakan.

8. Pemeriksaan akhir— Tekanan hidraulik, pergerakan, fungsi elektrik, peranti keselamatan, dimensi dan keadaan mesin am diperiksa sebelum penghantaran.

9. Pembungkusan eksport— Komponen dilindungi daripada kelembapan, kakisan dan kerosakan pengangkutan sebelum dimuatkan.

Pensijilan dan Pematuhan

Hydraulic Drawing Machine Certifications

ISO 9001:2015— Sistem pengurusan kualiti yang merangkumi aktiviti reka bentuk, pembuatan, pemasangan dan perkhidmatan yang berkaitan. Sijil No.UQ231211R1.

CE— Konfigurasi mesin standard boleh dibekalkan dengan dokumentasi pematuhan CE untuk keperluan keselamatan jentera yang berkenaan. Pengisytiharan yang tepat dan konfigurasi keselamatan harus disahkan untuk mesin yang dipesan dan pasaran destinasi.

Pemeriksaan SGS— Pemeriksaan pihak ketiga boleh diaturkan untuk pelanggan yang memerlukan pengesahan bebas sebelum penghantaran.

Paten— FangRong melaporkan 32 paten ciptaan dan lebih daripada 100 paten model utiliti, termasuk paten yang berkaitan dengan komponen peralatan lukisan dan sistem perkakas.

Pakej dan Penghantaran

Hydraulic Drawing Machine Packaging and Shipping

Mesin ini disediakan untuk pengangkutan eksport dengan perlindungan kakisan, perlindungan kelembapan dan pembungkusan kayu yang sesuai untuk komponen utama. Pemasangan hidraulik dan mekanikal yang besar boleh dihantar secara berasingan mengikut pemuatan kontena dan keperluan pemasangan tapak.

Untuk sebut harga, kaedah penghantaran akhir, konfigurasi pembungkusan, pelabuhan berlepas dan Incoterm hendaklah disahkan mengikut destinasi, dimensi mesin dan konfigurasi pesanan.

Soalan Lazim

S1: Apakah bahan yang boleh diproses oleh Mesin Lukisan Hidraulik Busbar?

Aplikasi standard ialahbusbar tembaga dan aluminium. Aloi kuprum, aloi aluminium dan bahan bukan ferus lain juga boleh dipertimbangkan apabila keadaan bahan, daya tarikan dan perkakasan adalah sesuai. Gred bahan hendaklah disediakan sebelum pemilihan model.

S2: Apakah saiz busbar yang boleh diproses oleh siri FR?

Julat model yang dinyatakan meliputi lebar dari15 hingga 400 mmdan ketebalan daripada2 hingga 30 mm, dengan julat tepat bergantung pada model. FR-100T meliputi 30-400 mm lebar dan 3-30 mm ketebalan.

S3: Berapa banyak pengurangan yang boleh dicapai dalam satu pas lukisan?

Tiada nilai pengurangan tunggal yang digunakan untuk setiap bas bar tembaga atau aluminium. Pengurangan praktikal bergantung pada gred dan keadaan bahan, bahagian permulaan dan akhir, geometri cetakan, pelinciran dan sifat mekanikal yang diperlukan. Untuk jumlah pengurangan yang lebih besar, beberapa pas lukisan dan penyepuhlindapan perantaraan mungkin diperlukan.

S4: Adakah lukisan sejuk meningkatkan kekerasan busbar tembaga?

ya. Ubah bentuk sejuk secara amnya meningkatkan kekerasan dan kekuatan melalui pengerasan kerja. Tahap perubahan bergantung kepada pengurangan dan keadaan bahan permulaan. Jika kekuatan tegangan, kekerasan atau pemanjangan tertentu diperlukan, jadual lukisan hendaklah direka bentuk di sekeliling sifat mekanikal sasaran.

S5: Adakah lukisan secara automatik menjadikan permukaan busbar cerah?

Lukisan boleh meningkatkan keadaan permukaan dengan ketara, tetapi hasil akhir juga bergantung pada permukaan yang masuk, kualiti cetakan, geometri cetakan dan pelinciran. Mesin lukisan tidak boleh menghilangkan kecacatan dalam yang sudah wujud di bawah permukaan asal.

S6: Bagaimanakah saya harus memilih antara FR-30T, FR-50T dan FR-100T?

Bandingkan daya tarikan yang diperlukan dan bukannya memilih hanya dengan lebar bar bas yang telah siap. Sediakan dimensi permulaan dan sasaran, gred bahan dan jadual pengurangan. FangRong boleh mengira anggaran daya lukisan dan mengesyorkan model yang sesuai.

S7: Adakah kelajuan lukisan sentiasa ditetapkan kepada 12 m/min?

Tidak2-12 m/minjulat ialah julat operasi boleh laras, bukan kelajuan pengeluaran mandatori. Tetapan yang sesuai bergantung pada geometri bahagian, pengurangan, bahan, pelinciran, keadaan die dan kualiti permukaan yang diperlukan. Kelajuan yang lebih tinggi hanya berguna apabila proses lengkap dapat mengekalkan keadaan lukisan yang stabil.

S8: Bolehkah mesin lukisan disambungkan kepada mesin pelurus?

ya. Unit meluruskan pilihan boleh disepadukan apabila bar bas yang telah siap memerlukan kawalan tambahan pada haluan atau pusingan. Pemakanan dan peralatan pengendalian hiliran lain juga boleh dipertimbangkan mengikut susun atur pengeluaran.

S9: Apakah yang biasanya disertakan dengan mesin?

Konfigurasi mesin standard termasuk sistem lukisan hidraulik, silinder utama, kereta tarik, pemegang die, unit kuasa hidraulik dan sistem kawalan PLC/HMI. Perkakas untuk saiz bar bas tertentu hendaklah disahkan secara berasingan kerana dimensi die bergantung pada bahagian permulaan dan siap pelanggan.

S10: Apakah maklumat yang diperlukan untuk sebut harga?

Menyediakangred bahan, lebar dan ketebalan permulaan, lebar dan ketebalan siap, panjang lukisan yang diperlukan, bilangan hantaran, output sasaran dan bekalan kuasa kilang yang tersedia. Lukisan atau gambar rajah keratan rentas juga berguna untuk profil bukan standard.

S11: Apakah panjang lukisan berkesan standard?

Siri FR menggunakan panjang lukisan berkesan6-12 meter. Panjang lukisan yang lebih panjang atau khusus aplikasi boleh dinilai semasa reka bentuk kejuruteraan.

S12: Apakah masa utama yang biasa?

Model standard biasanya memerlukan lebih kurang30-60 hari, manakala mesin yang lebih besar atau tersuai mungkin memerlukan60-90 hari. Masa utama yang disahkan harus dinyatakan dalam sebut harga kerana perkakasan, automasi, saiz mesin dan beban kerja kilang boleh menjejaskan masa pengeluaran. Penghantaran dipercepatkan harus disahkan kes demi kes dan bukannya diandaikan.

S13: Apakah syarat pembayaran standard?

Susunan komersil standard ialahDeposit 30% selepas pengesahan pesanan dan 70% sebelum penghantaran selepas ujian penerimaan kilang. Istilah alternatif boleh dibincangkan untuk projek tertentu.

S14: Apakah waranti yang disediakan?

Tempoh jaminan standard ialah12 bulan dari pentauliahan. Perlindungan dan pengecualian waranti hendaklah disahkan dalam kontrak jualan akhir.

S15: Adakah anda menyediakan latihan pemasangan dan pengendali?

ya. FangRong menyediakan penyeliaan pemasangan, sokongan pentauliahan dan latihan pengendali. Latihan di tapak biasanya meliputi pengendalian mesin, penukaran die, penyelenggaraan rutin dan diagnosis kerosakan asas. Lukisan asas dan susun atur bolt anchor boleh dibekalkan sebelum pemasangan.

S16: Bolehkah anda menguji busbar tembaga atau aluminium kami sebelum membeli?

ya. Di mana praktikal, sampel pelanggan boleh digunakan untuk ujian kilang. Ini amat berguna apabila bahagian busbar adalah besar, tidak standard atau apabila pelanggan mempunyai keperluan dimensi, permukaan atau sifat mekanikal tertentu.

S17: Adakah pensijilan CE tersedia?

Dokumentasi CE boleh dibekalkan untuk konfigurasi mesin standard yang berkenaan. Oleh kerana pematuhan jentera bergantung pada konfigurasi mesin dan pasaran destinasi sebenar, pengisytiharan, peranti keselamatan dan dokumentasi yang berkenaan hendaklah disahkan sebelum pesanan.

S18: Bolehkah FangRong mengira daya tarikan yang diperlukan untuk bar bas kami?

ya. Sediakan gred tembaga atau aluminium, bahagian permulaan, bahagian sasaran dan proses yang diperlukan. FangRong boleh menggunakan parameter ini untuk menilai daya lukisan, memilih model siri FR yang sesuai dan mengesyorkan pengurangan dan konfigurasi perkakas yang sesuai.

Hantar Pertanyaan
Maklumat Hubungan
Beritahu kami tentang bahan, spesifikasi produk, proses pengeluaran dan keperluan peralatan anda. FangRong boleh membincangkan Mesin Lukisan Sejuk, Mati Lukisan, Mesin Meluruskan dan penyelesaian tersuai yang sesuai untuk aplikasi anda.
Penilaian:
5.0
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi
TolakTerima