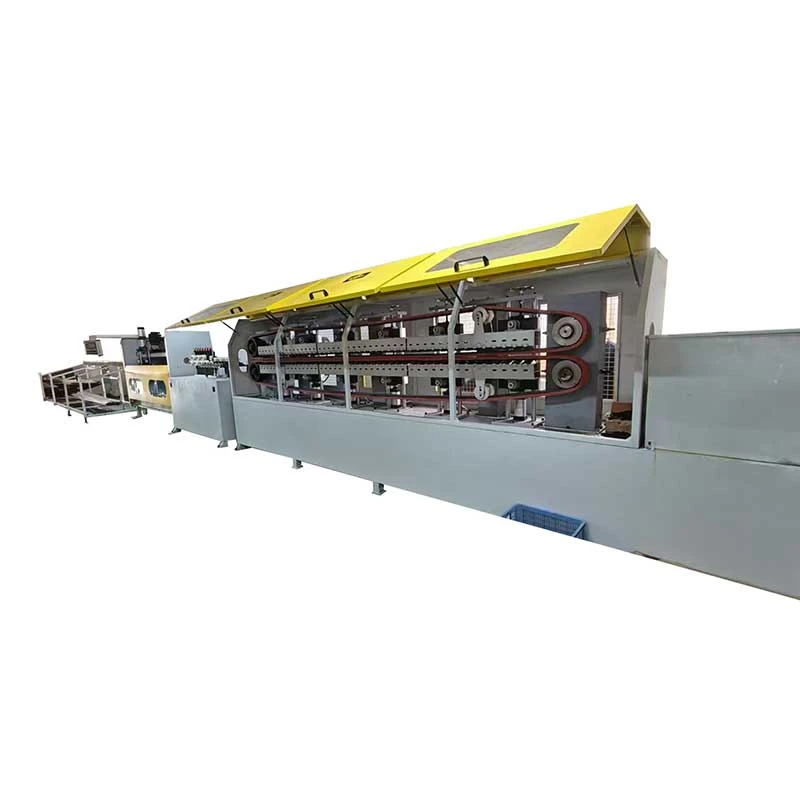
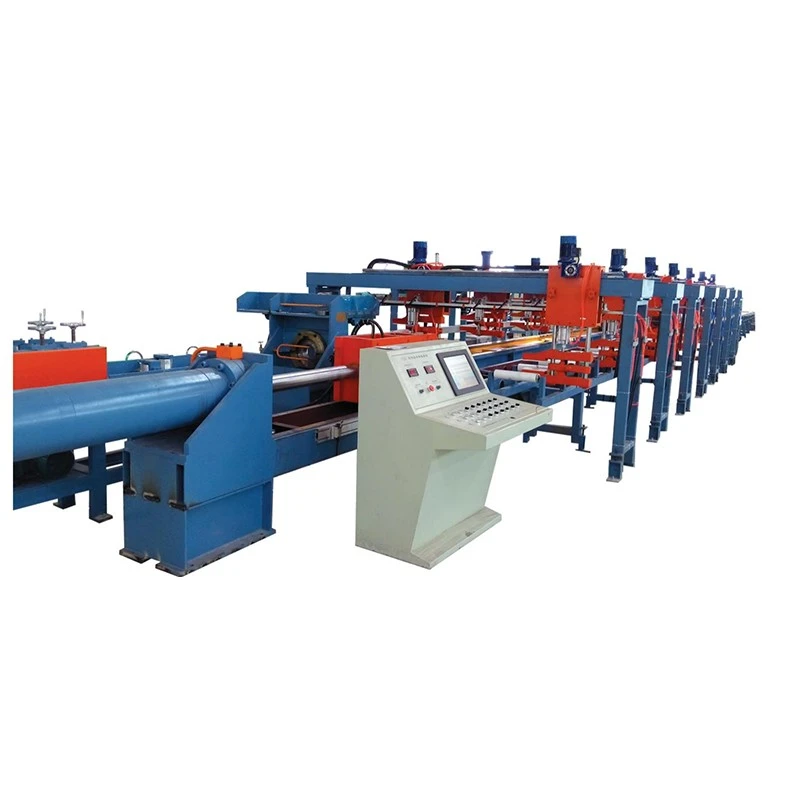
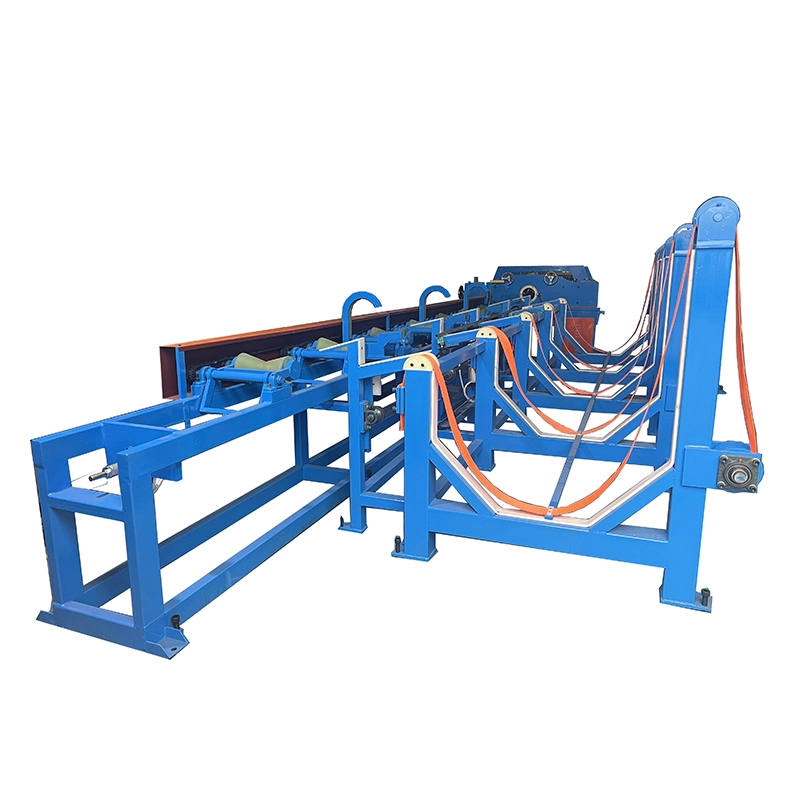
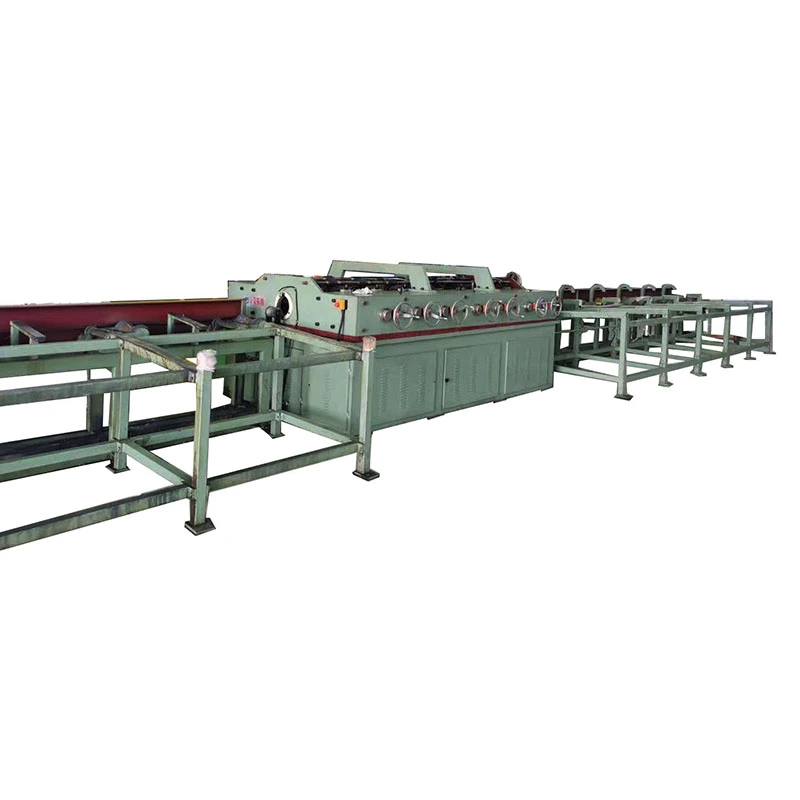
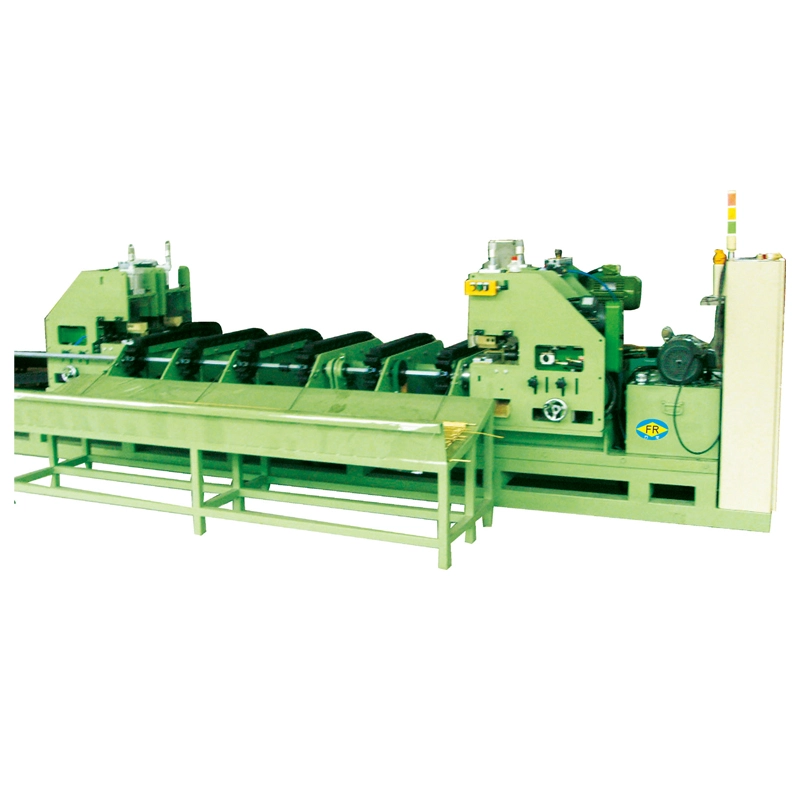
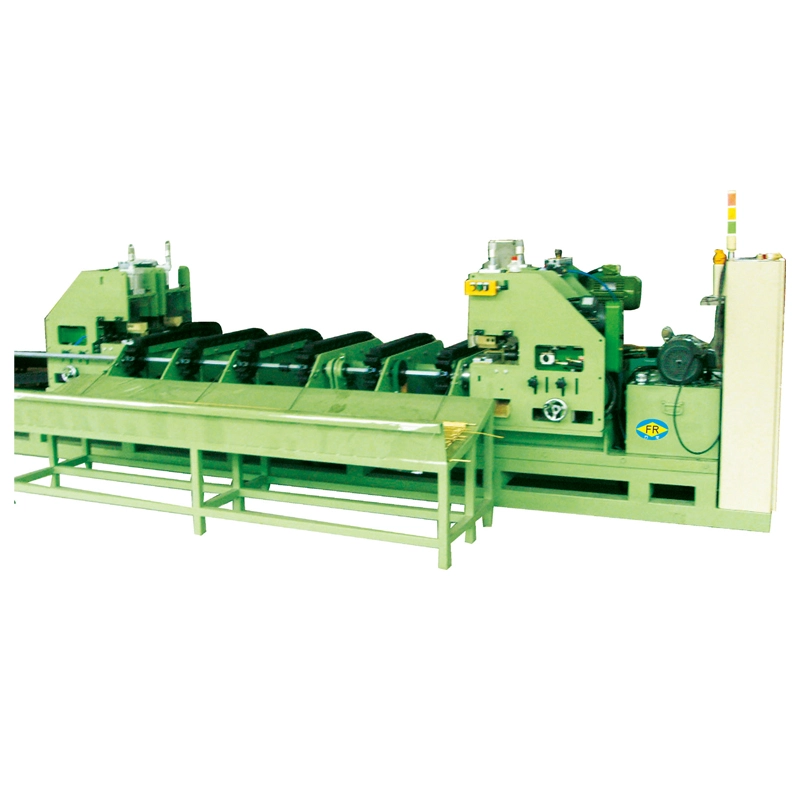
Untuk bar dan tiub yang panjang, meluruskan ialah proses pembetulan berterusan dan bukannya satu operasi menekan. Apabila bahan melalui barisan penggelek mendatar, lenturan terkawal digunakan berulang kali untuk menghilangkan kelengkungan sisa sambil mengekalkan bahagian siap dalam julat dimensi yang diperlukan.FangRongMesin Meluruskan Mendatardibina untuk jenis pembetulan berterusan ini, meliputi produk bulat daripada φ4mm hingga φ180mm.
Pembetulan Berterusan untuk Bahagian Panjang
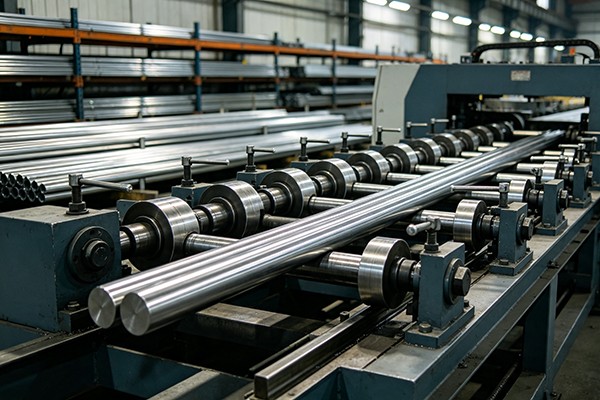
Susunan mendatar memberikan pengendali laluan bahan yang jelas melalui garisan penggelek, yang amat praktikal untuk palang panjang, tiub, aci dan produk lain yang perlu kekal disokong sepanjang proses meluruskan. Model FangRong FR-20 hingga FR-180 dikonfigurasikan dengan kira-kira 14–20 penggelek, membolehkan beban pembetulan diagihkan merentasi berbilang titik sentuhan dan bukannya menumpukan ubah bentuk dalam satu lokasi.
Kelajuan kerja boleh laras dari 0–60m/min melalui kawalan frekuensi berubah-ubah. Kelajuan yang lebih rendah boleh berguna apabila memproses bahan yang lebih keras, bahagian yang lebih besar atau produk yang memerlukan pembetulan yang lebih berhati-hati, manakala kelajuan yang lebih tinggi sesuai untuk pengeluaran yang stabil dan berulang setelah tetapan roller telah ditetapkan.
Tiga Saiz Menunjukkan Perbezaan dalam Konfigurasi Mesin
| Model |
Rangkaian Produk |
Penggelek |
Motor Utama |
Berat Mesin |
| FR-25 |
φ6–25mm |
14
|
4kW |
1,000kg |
| FR-76 |
φ18–76mm |
17
|
15kW |
3,500kg |
| FR-180 |
φ60–180mm |
17
|
55kW |
25,000kg |
Peningkatan saiz mesin tidak hanya berkaitan dengan kuantiti penggelek. Bar dan tiub berdiameter lebih besar memerlukan daya pembetulan yang lebih besar, pemasangan roller yang lebih berat dan struktur mesin yang lebih tegar. FR-180, sebagai contoh, menggunakan motor utama 55kW dan beratnya kira-kira 25,000kg, memberikan kapasiti mekanikal yang diperlukan untuk bahagian sehingga φ180mm.
Kelurusan Hanya Sebahagian daripada Hasil Selesai
Bar boleh kelihatan lurus secara visual sambil masih menunjukkan kebulatan atau variasi dimensi yang tidak boleh diterima. Untuk pengeluaran ketepatan, pelurus mendatar FangRong boleh dikonfigurasikan untuk kelurusan lebih kurang0.1–0.3mm/mdan toleransi kebulatan ke≤0.05mm, bergantung pada keadaan bahan, ubah bentuk masuk, pelarasan penggelek dan parameter proses.
Perbezaan ini penting apabila produk yang diluruskan akan memasuki proses pemesinan, pemasangan, hidraulik atau berkaitan galas. Dalam kes sedemikian, hanya mengeluarkan lenturan yang kelihatan tidak mencukupi; proses pembetulan mesti mengelak daripada memperkenalkan ubah bentuk yang berlebihan ke dalam bahagian itu sendiri.
Melindungi Permukaan Semasa Pembetulan
Penandaan permukaan adalah kebimbangan biasa apabila meluruskan bar dan tiub siap atau separuh siap. Tekanan penggelek yang berlebihan, permukaan penggelek yang tercemar, bahan penggelek yang tidak sesuai atau penjajaran yang salah boleh meninggalkan kesan membujur walaupun hasil kelurusan boleh diterima.
Mesin FangRong menggunakan penggelek yang dikeraskan dan digilap, dengan diameter penggelek daripada lebih kurang φ68mm hingga φ320mm. Bahan permukaan penggelek dan keadaan sentuhan boleh dipilih mengikut produk supaya daya pembetulan digunakan tanpa merosakkan permukaan siap yang tidak perlu.
Tempat Meluruskan Mendatar Paling Sesuai
Produk biasa termasuk aci automotif, tiub silinder hidraulik, bar pembinaan, tiub perabot dan bahagian bulat panjang lain yang memerlukan kelurusan terkawal selepas lukisan, pengelupasan, pemesinan atau rawatan haba. Mesin Meluruskan Mendatar juga boleh dimasukkan ke dalam laluan pengeluaran dengan aMesin Lukisan Sejukhulu dan aMesin Pemotonghiliran apabila garisan yang sama perlu mengendalikan lukisan, meluruskan dan pemprosesan panjang tetap.
Untuk FangRong, konfigurasi penggelek dipilih daripada produk sebenar dan bukannya daripada diameter sahaja. Gred bahan, kelengkungan masuk, kelurusan siap, keperluan permukaan, kelajuan pengeluaran dan operasi hiliran semuanya menjejaskan persediaan akhir. Peralatan dan sokongan teknikal yang diperakui CE tersedia untuk projek pengeluaran antarabangsa.


 Whatsapp