Tiub atau bar boleh meninggalkan proses lukisan dengan ketepatan dimensi yang baik dan masih gagal dalam keperluan kelurusan akhir. Tegasan baki, ubah bentuk tidak sekata, kekerasan bahan, dan bentuk keratan rentas semuanya boleh menyebabkan lenturan atau herotan selepas lukisan.FangRongMesin Meluruskandikonfigurasikan di sekeliling perbezaan ini, meliputi tiub bulat, bar, bahagian berdiameter besar dan profil tidak teratur daripada menggunakan satu susunan penggelek untuk setiap produk.
Tidak Setiap Masalah Kelurusan Memerlukan Mesin yang Sama
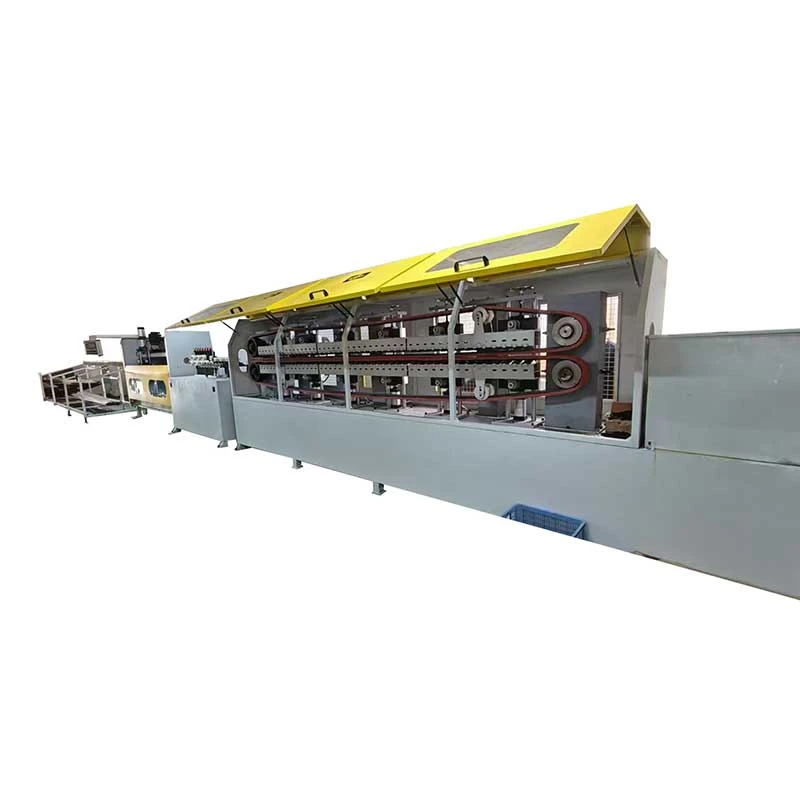
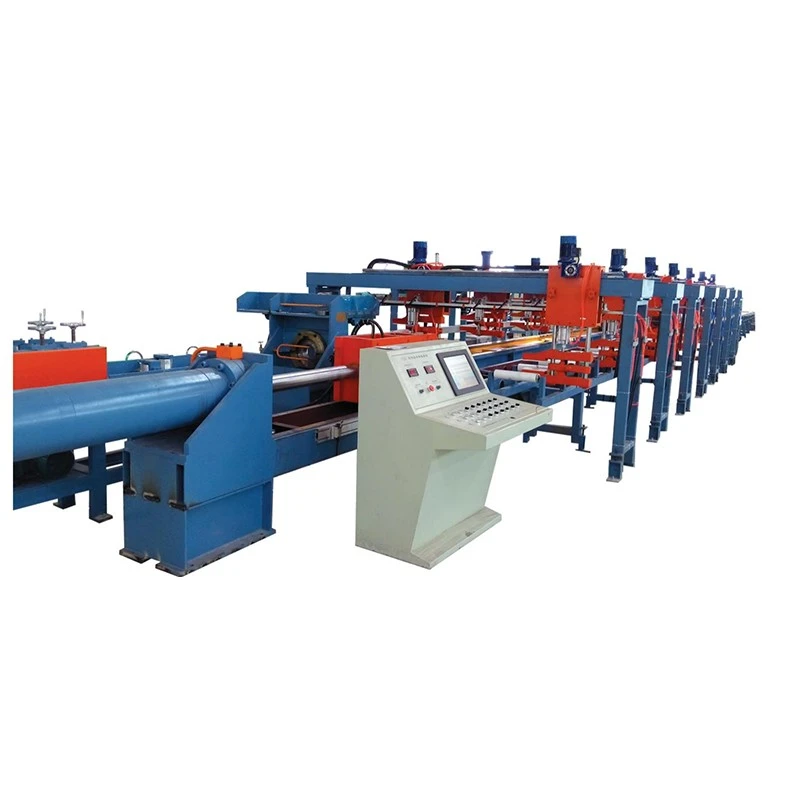
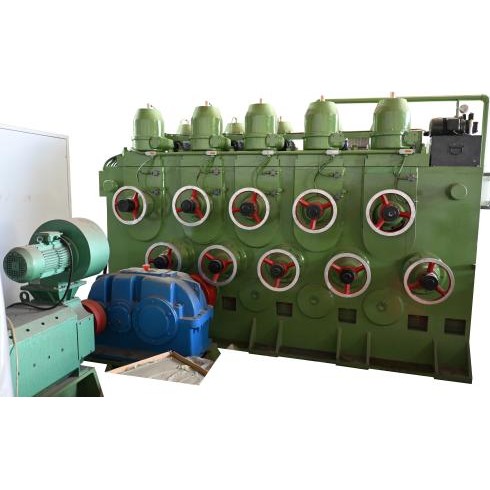
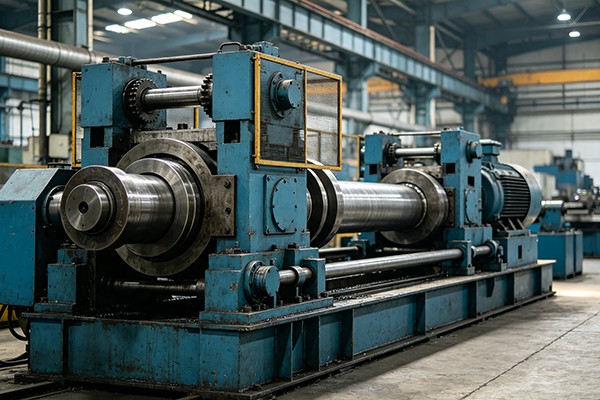
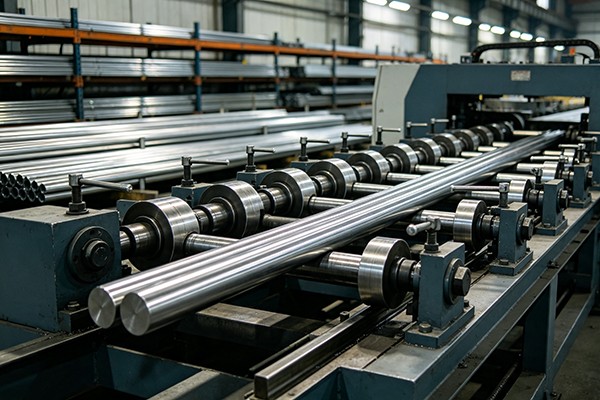
Untuk tiub atau bar bulat kecil dan sederhana, mesin multi-roller mendatar memberikan pembetulan berulang sepanjang panjang bahan. Model mendatar FangRong FR-20 hingga FR-180 meliputi kira-kira φ4–φ180mm dan menggunakan 15–17 penggelek. Mesin berbilang penggelek menegak memanjangkan julat dari FR-20 hingga FR-1100 untuk bahagian yang lebih besar, dengan diameter tiub sehingga φ1100mm dan ketebalan dinding sehingga 60mm.
Untuk bar berkupas ketepatan di mana kedua-dua kelurusan dan keadaan permukaan adalah penting,siri ketepatan dua rolmenggunakan prinsip pembetulan yang berbeza. Model FR-20 hingga FR-160 tersedia dengan diameter penggelek dari φ180 hingga φ570mm dan boleh mencapai kekasaran permukaan hingga Ra≤0.8μm di bawah keadaan proses yang sesuai.
Bahagian tidak teratur memerlukan pendekatan lain sekali lagi. Profil heksagon, segi empat sama, sudut dan lain-lain tidak bertindak balas secara seragam kepada pelurus bar bulat konvensional kerana sudut dan permukaan ratanya membawa beban sentuhan yang berbeza. FangRong tidak teraturmesin meluruskandireka untuk profil sehingga S80mm, dengan kedudukan roller dipadankan dengan bahagian sebenar.
Persediaan Penggelek Menentukan Perkara yang Diperbetulkan
Kiraan penggelek sahaja tidak menentukan ketepatan meluruskan.Diameter penggelek, jarak penggelek, sudut kecondongan, kedudukan sentuhan dan pengurangan pada setiap titik pembetulan semuanya mempengaruhi cara bahan bertindak balas. Mesin FangRong menggunakan penggelek yang dikeraskan dan sudut kecondongan penggelek boleh laras kira-kira 27°–36°, membolehkan keadaan pembetulan dilaraskan untuk bahan dan saiz bahagian yang berbeza.
Untuk produk bulat, proses mungkin menyasarkan kelurusan sambil juga mengawal kebulatan. Konfigurasi ketepatan FangRong boleh mencapai kelurusan dalam julat 0.1–0.3mm/m dan toleransi kebulatan ≤0.05mm apabila keadaan bahan, perkakas dan proses sesuai. Angka-angka ini harus dinilai berdasarkan keadaan masuk sebenar dan memerlukan toleransi siap daripada dianggap sebagai hasil universal untuk setiap produk.
Daripada φ4mm hingga φ1100mm
Rangkaian peralatan meliputi kedua-dua kerja bahagian kecil ketepatan dan tiub berdiameter besar yang berat. Model mendatar beroperasi pada kelajuan kerja sehingga 60m/min, manakala sistem menegak yang lebih besar menggunakan motor utama sehingga 280kW dan motor pengangkat sehingga 5.5kW. Pemacu frekuensi boleh ubah membolehkan kelajuan larian dipadankan dengan saiz bahan, kekerasan, keperluan pembetulan dan kadar pengeluaran hiliran.
Julat ini berguna apabila kilang memproses lebih daripada satu jenis produk. Bar ketepatan kecil dan tiub dinding berat tidak boleh dipaksa ke konfigurasi pelurus yang sama hanya kerana kedua-dua produk secara teknikalnya "bulat." Struktur mesin, dimensi penggelek, kaedah pemuatan, dan daya pembetulan perlu sepadan dengan bahagian sebenar.
Di mana Straightening Sesuai dalam Barisan Pengeluaran
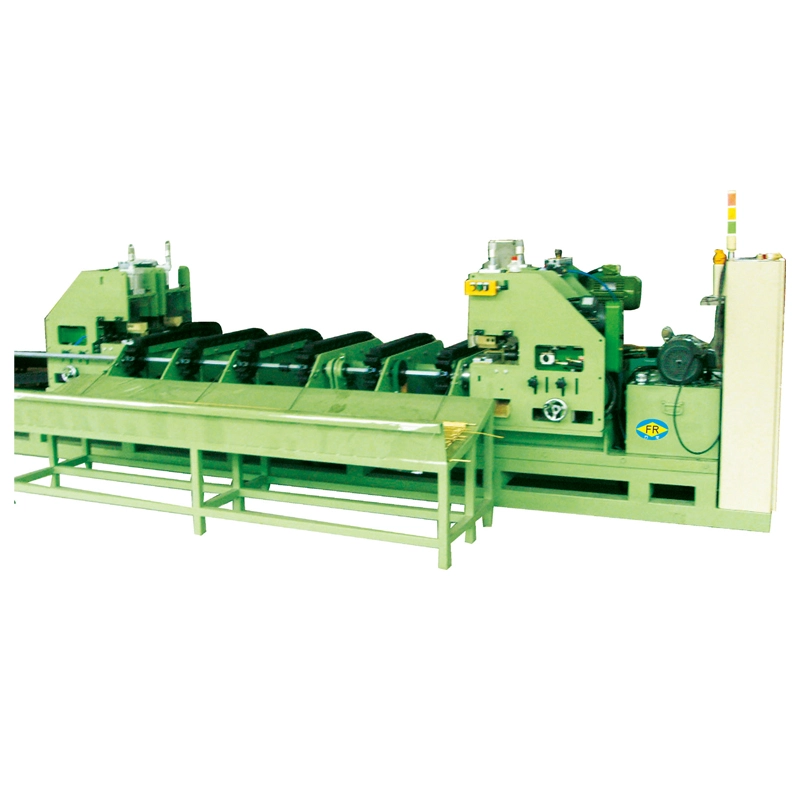
Meluruskan selalunya merupakan pembetulan dimensi akhir sebelum pemotongan, chamfering, pemeriksaan atau pemasangan. Untuk tiub dan palang yang dilukis, FangRong boleh menyepadukan pelurus dengan aMesin PemotongdanMesin Chamferingsupaya pengendalian bahan antara operasi ini dikurangkan.
Ini amat berguna untuk komponen automotif, bahagian aeroangkasa, bahagian pembinaan dan produk lain di mana kelurusan diperiksa selepas lukisan dan bukannya diandaikan daripada operasi pembentukan sebelumnya. FangRong membekalkan konfigurasi multi-roller mendatar, menegak, dua-gelek menegak, dan profil tidak teratur, dengan pensijilan CE dan ISO untuk projek antarabangsa.


 Whatsapp