Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
TheMesin Lukisan Pengembangan Automatikdigunakan apabila paip memerlukan diameter dalaman yang lebih besar atau lebih tepat tanpa memanaskan bahan. Silinder hidraulik memacu mandrel pengembangan melalui lubang, memberikan ubah bentuk jejari terkawal untuk membetulkandimensi dalaman dan bujur. Julat FR-10T hingga FR-500T meliputi daya pengembangan10–500 tandengan pukulan sehingga10 m, manakala sistem hidraulik berbilang pam memadankan output kuasa dengan saiz dan beban paip yang berbeza. Ia sesuai untukkeluli karbon, keluli aloi, keluli tahan karat dan paip logam khusus, termasuk paip ketepatan berdiameter besar, bahagian yang cacat dan hujung paip yang disediakan untuk disambungkan.
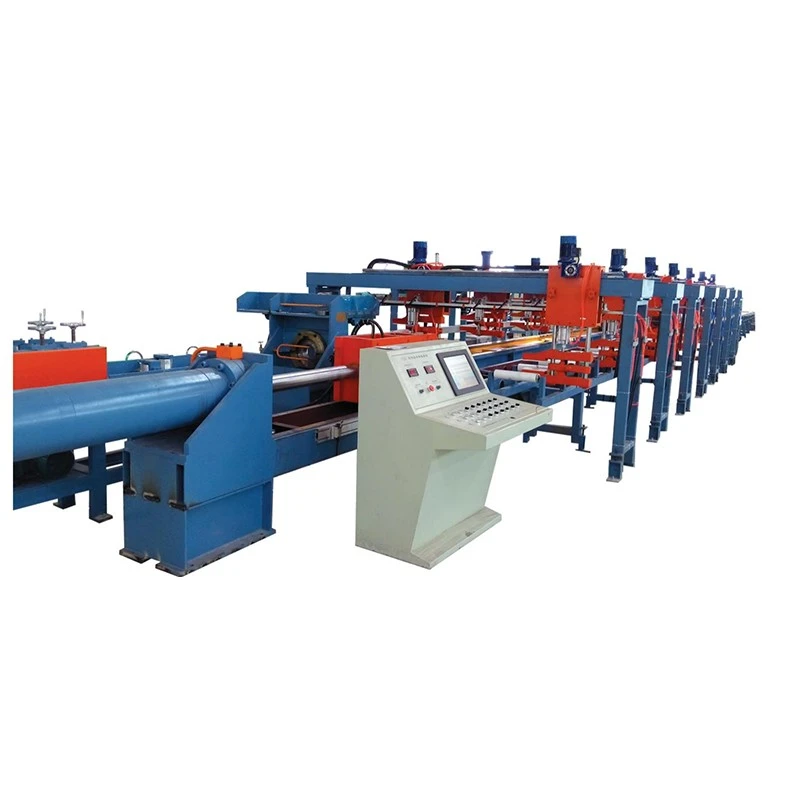
TheMesin Lukisan Pengembangan Automatikialah meja tarik kerja sejuk hidraulik untuk meningkatkan diameter dalaman paip logam tanpa pemanasan. Daripada mengecilkan saiz tiub seperti lukisan sejuk konvensional, ia menarik mandrel yang mengembang melalui lubang untuk membesarkan diameter dalam, meningkatkan kebulatan, dan mendekatkan paip kepada dimensi siap yang diperlukan.
Proses ini berguna apabila kosong paip bunyi secara mekanikal tetapi diameter dalamannya, bujur atau saiz akhir tidak memenuhi spesifikasi lukisan. Ia juga digunakan apabila menghasilkan paip ketepatan berdiameter lebih besar daripada saiz permulaan yang lebih kecil sebaliknya memerlukan pengembangan panas dan kemasan tambahan.
Penutup siri FR FangRong10 hingga 500 tan daya pengembangan, dengan standard10 m strok pengembangan berkesan. Model yang betul bergantung terutamanya pada bahan paip, ketebalan dinding, diameter permulaan dan sasaran, panjang paip, dan perluasan setiap pas dan bukannya diameter sahaja.


Masalah pengeluaran biasa ialah paip yang telah mencapai ketebalan dinding yang diperlukan tetapi masih mempunyai lubang dalaman yang kecil atau bujur. Mengurangkan paip sekali lagi dengan drawbench konvensional akan menggerakkan dimensi ke arah yang salah. Meja tarik pengembangan menangani perkara ini dengan menggunakan ubah bentuk jejari terkawal dari dalam paip.
Paip diapit pada katil mesin, mandrel pengembangan diletakkan di dalam lubang, dan silinder hidraulik menarik mandrel melalui paip. Mandrel memaksa dinding paip keluar dalam julat ubah bentuk yang dikira. Untuk peningkatan diameter yang besar, beberapa hantaran boleh digunakan dan bukannya mencuba pengembangan yang berlebihan dalam satu hantaran.
Contoh praktikal:pengeluar paip Cina menggunakan anFR-400Tmesin untuk paip berdiameter besar yang digunakan dalam projek saluran paip minyak dan gas. Gabungan daya tarikan tinggi dan lejang kerja yang panjang dipilih kerana keperluan pengeluaran melibatkan paip panjang dan dimensi dalaman yang terkawal. Untuk paip yang lebih pendek atau perubahan diameter yang lebih kecil, model FR yang lebih kecil boleh menjadi lebih menjimatkan.
Diameter dalaman yang kurang saiz:Apabila diameter luar dan ketebalan dinding sudah hampir dengan nilai yang diperlukan, mengembangkan lubang boleh membetulkan dimensi dalaman tanpa memulakan proses pembentukan semula.
Bujur paip:Paip boleh menjadi tidak bulat semasa penggulungan, kimpalan, pengangkutan, atau operasi pembentukan sebelumnya. Pengembangan dalaman terkawal boleh meningkatkan kebulatan apabila ubah bentuk berada dalam keupayaan proses mandrel yang dipilih.
Pengeluaran paip ketepatan berdiameter besar:Lukisan sejuk konvensional adalah terutamanya proses pengurangan. Lukisan pengembangan memberikan arah pembentukan yang bertentangan dan oleh itu berguna untuk aplikasi paip lancar atau paip dikimpal berdiameter besar terpilih.
Penyediaan hujung paip:Apabila hujung paip perlu mencapai dimensi dalaman yang ditentukan sebelum bebibir atau bercantum, alat pengembangan khusus boleh direka bentuk untuk geometri yang diperlukan.
Skala pembentuk panas dan pengoksidaan:Jika nisbah bahan dan pengembangan membenarkan kerja sejuk, proses mengelakkan langkah pemanasan yang digunakan dalam pengembangan panas. Ini boleh mengurangkan pembentukan oksida dan keperluan pembersihan seterusnya. Walau bagaimanapun, pengembangan sejuk bukanlah pilihan terbaik secara automatik untuk setiap nisbah aloi atau pengembangan; kemuluran bahan dan ubah bentuk yang dibenarkan mesti diperiksa terlebih dahulu.
1. Kedudukan paip:Bahan kerja diletakkan di atas katil mesin dan diselaraskan dengan paksi pengembangan. Penjajaran yang betul adalah penting untuk paip panjang kerana kesipian yang berlebihan boleh menjejaskan lubang akhir.
2. Pemasangan mandrel:Mandrel pengembangan yang sesuai dimasukkan ke dalam paip. Diameter mandrel, geometri hidung, bahan dan kemasan permukaan dipilih mengikut gred paip dan dimensi sasaran.
3. Pengembangan hidraulik:Silinder utama menarik mandrel melalui paip. Sistem hidraulik menyediakan daya terkawal dan bukannya beban impak yang berkaitan dengan sistem tarikan mekanikal.
4. Pembetulan dimensi:Semasa mandrel bergerak melalui lubang, dinding paip mengalami ubah bentuk plastik terkawal. Pengembangan sebenar yang boleh dicapai bergantung pada kekuatan bahan, ketebalan dinding, diameter awal, pelinciran, geometri mandrel, dan bilangan hantaran.
5. Pemeriksaan:Selepas pengembangan, paip boleh diperiksa untuk diameter dalaman, bujur, keadaan dinding, dan pematuhan dimensi keseluruhan sebelum operasi seterusnya.
Siri FR menggunakan unit kuasa hidraulik yang dikonfigurasikan mengikut tonase mesin. Pam tekanan rendah, aliran tinggi boleh digunakan untuk pergerakan silinder pantas, manakala pam tekanan tinggi memberikan daya yang diperlukan semasa lejang pengembangan. Pada mesin yang lebih besar, beberapa pam membenarkan kedua-dua keadaan operasi ini dikendalikan secara berasingan.
Perbezaan ini penting dalam pengeluaran. Mesin yang dipilih hanya untuk daya maksimum mungkin masih mempunyai kitaran panjang yang tidak perlu jika sistem hidraulik tidak dapat menggerakkan silinder dengan cepat semasa pemulangan dan menghampiri lejang. Sebaliknya, peningkatan aliran hidraulik tidak menyelesaikan kekurangan daya semasa pengembangan. Oleh itu, susunan pam perlu sepadan dengan kedua-dua daya pengembangan dan kitaran pengeluaran yang diperlukan.
| Model | Daya Pengembangan (tan) | Silinder Utama (mm) | Strok Berkesan (m) | Motor Pam Hidraulik |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kW |
| FR-20T | 20 | φ150 | 10 | 37 kW |
| FR-30T | 30 | φ180 | 10 | 45 kW |
| FR-50T | 50 | φ200 | 10 | 75 kW |
| FR-100T | 100 | φ250 | 10 | 55 kW × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kW × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kW × 2 |
| FR-400T | 400 | φ630 | 10 | Pam anjakan tetap 55 kW × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | Pam anjakan tetap 75 kW × 2 + 110 kW × 2 |
Penting:Tonaj bukanlah petunjuk langsung diameter paip yang boleh diproses oleh mesin. Daya yang diperlukan mesti dikira daripada bahan paip, ketebalan dinding, diameter permulaan, diameter sasaran, nisbah pengembangan, keadaan pelinciran, dan geometri perkakas. Mesin 100 tan mungkin sesuai untuk satu spesifikasi paip tetapi tidak mencukupi untuk paip lain dengan diameter yang sama dan bahan kekuatan yang lebih tinggi.
Sebelum sebut harga, sediakangred bahan, jenis paip, diameter luar, diameter dalam bermula, diameter dalam sasaran, ketebalan dinding, panjang paip, pengembangan setiap pas, dan kuantiti pengeluaran yang diperlukan. FangRong kemudiannya boleh mengira daya pengembangan anggaran dan menentukan sama ada pengembangan satu laluan atau berbilang laluan adalah sesuai.
Untuk pengeluaran berterusan, secara amnya adalah lebih baik untuk tidak beroperasi secara kekal pada kapasiti undian mutlak mesin. Mengekalkan daya kerja di bawah penarafan maksimum memberikan margin operasi apabila sifat bahan, pelinciran atau dimensi paip masuk berbeza-beza.
Paip talian berdiameter besar dan produk saluran paip lain mungkin memerlukan dimensi dalaman terkawal sebelum operasi penyambungan atau pemeriksaan seterusnya. Julat FR-200T hingga FR-500T sesuai untuk aplikasi di mana daya pengembangan yang tinggi dan pukulan kerja yang panjang diperlukan.
Kes permohonan:Sebuah pengeluar paip Cina menggunakan sebuahFR-400Tbangku laci pengembangan untuk paip saluran paip minyak dan gas yang panjang. Mesin ini dipilih untuk kapasiti daya tinggi dan lejang kerja yang panjang, membolehkan pengeluar memproses bahagian besar sambil mengekalkan dimensi dalaman terkawal.
Untuk tiub pemindahan haba, diameter dalaman penting apabila kawasan aliran dan ketekalan dimensi adalah sebahagian daripada spesifikasi siap. Pengembangan lebih relevan apabila lubang akhir yang diperlukan tidak dapat dicapai dengan cekap melalui proses pengurangan yang lain.
Untuk tiub biasa yang dimensi permulaan dan akhir sudah berada dalam toleransi, menggunakan bangku tarik pengembangan boleh menambah operasi yang tidak perlu. Mesin menjadi berharga apabila saiz dalaman atau pembetulan bujur adalah hambatan sebenar.
Tiub silinder hidraulik memerlukan geometri dalaman terkawal kerana komponen omboh, pengedap dan panduan bergantung pada dimensi gerek dan keadaan permukaan. Pengembangan boleh dipertimbangkan apabila geometri tiub sedia ada memerlukan saiz dalaman terkawal dan bukannya pengurangan diameter selanjutnya.
Hujung paip untuk sambungan bebibir atau bercantum mungkin memerlukan bahagian dikembangkan terkawal. Mandrel khusus boleh direka bentuk untuk geometri hujung yang diperlukan dan bukannya mengembangkan keseluruhan paip.
Kes permohonan:Seorang pelanggan pembinaan kapal menggunakan sebuahFR-200Tmesin untuk pengembangan hujung paip sebelum bebibir. Proses sejuk mengelakkan skala yang dikaitkan dengan pemanasan dan mengurangkan jumlah pembersihan pasca pembentukan yang diperlukan sebelum operasi fabrikasi seterusnya.
Mesin Lukisan Pengembangan Automatik boleh direka bentuk untuk keluli karbon, keluli aloi, keluli tahan karat, tembaga, aluminium, titanium, aloi nikel dan logam lain yang sesuai. Pemilihan bahan penting kerana aloi kekuatan tinggi atau kemuluran rendah mungkin memerlukan pengembangan yang lebih kecil setiap pas dan keadaan perkakas yang lebih terkawal.
Sistem siri FR tipikal termasuk silinder hidraulik utama, unit kuasa hidraulik, kereta tarik, susunan pengapit paip, pemasangan mandrel pengembangan, sistem kawalan PLC, HMI, kabinet elektrik, injap hidraulik dan struktur mesin yang diperlukan.
Perkakas adalah khusus aplikasi.Mandrel tidak boleh dipilih hanya dari tonase mesin. Diameter kerja, profil, panjang, bahan dan keadaan permukaan mestilah sepadan dengan spesifikasi paip. Mandrel khas, perkakas berbilang pas, alat pengembangan hujung paip, sistem suapan dan pemuatan atau pemunggahan automatik boleh disebut secara berasingan apabila diperlukan.
FangRong mengeluarkan peralatan melalui kemudahan pengeluaran Dongguan dan Yangjiang. Proses pembuatan meliputi semakan kejuruteraan, pemeriksaan komponen, pemesinan ketepatan, pemasangan hidraulik, penyepaduan elektrik, pengaturcaraan PLC, penjajaran mesin dan ujian akhir.
Kejuruteraan pesanan:Dimensi paip dan data bahan disemak sebelum daya silinder, geometri mandrel dan konfigurasi hidraulik dimuktamadkan.
Pemeriksaan komponen:Komponen hidraulik dan mekanikal utama diperiksa sebelum pemasangan.
Pemesinan ketepatan:Lubang silinder dan komponen mandrel dimesin mengikut keperluan dimensi yang ditentukan.
Ujian hidraulik:Litar hidraulik, injap dan silinder diuji tekanan sebelum penyepaduan akhir.
Penjajaran:Kereta tarik, sistem pemandu, silinder dan garis tengah paip diperiksa kerana salah jajaran boleh menjejaskan hasil pengembangan paip panjang.
Ujian fungsional:Mesin dikendalikan sebelum penghantaran. Di mana sampel paip pelanggan dibekalkan, ujian pengembangan sebenar boleh dilakukan untuk mengesahkan proses yang dicadangkan.
Pemeriksaan akhir:Kebocoran hidraulik, kestabilan tekanan, keselamatan elektrik, pergerakan mesin dan dimensi paip siap diperiksa mengikut keperluan pemeriksaan yang dipersetujui.
ISO 9001:2015— Sistem pengurusan kualiti yang merangkumi aktiviti reka bentuk, pembuatan, pemasangan dan perkhidmatan yang berkaitan. Nombor Sijil UQ231211R1.
Penandaan CE— Model FR standard dibekalkan untuk keperluan pasaran Eropah yang berkenaan dengan langkah-langkah keselamatan jentera yang dimasukkan ke dalam reka bentuk mesin. Dokumentasi pematuhan yang berkenaan hendaklah disahkan terhadap konfigurasi mesin akhir dan keperluan pasaran destinasi.
Pemeriksaan SGS— Pemeriksaan pihak ketiga boleh diatur mengikut skop pemeriksaan pelanggan dan keperluan kontrak.
Teknologi yang Dipatenkan— FangRong melaporkan 32 paten ciptaan dan lebih daripada 100 paten model utiliti yang meliputi teknologi yang digunakan dalam peralatan pembentuk logamnya.
MOQ:1 mesin/set lengkap untuk peralatan siri FR standard. Barisan pengeluaran khas, projek berbilang mesin dan perkakas tersuai dipetik mengikut skop projek.
Harga peringkat:Oleh kerana mesin FR-10T hingga FR-500T berbeza dengan ketara dalam kuasa hidraulik, saiz silinder, perkakasan dan automasi, harga disebut mengikut model dan konfigurasi dan bukannya menggunakan satu harga unit universal. Untuk pesanan berbilang mesin, sebut harga hendaklah menyatakan kurungan kuantiti dan harga unit yang sepadan dengan jelas, contohnya:1 set / 2–4 set / 5+ set. Jadual harga kuantiti akhir disahkan dalam sebut harga komersial.
Syarat FOB:Harga FOB tersedia berdasarkan pelabuhan penghantaran yang dipersetujui di China. Petikan hendaklah menyatakan dengan tepatPelabuhan FOB, seperti Pelabuhan Shanghai atau Pelabuhan Shenzhen, bersama-sama dengan konfigurasi mesin, skop pembungkusan dan kuantiti penghantaran. Pengangkutan darat ke pelabuhan yang dicalonkan disertakan atau dikecualikan mengikut sebut harga akhir Incoterms.
Masa utama pesanan standard:FR-10T hingga FR-100T biasanya memerlukan30–60 hariselepas menerima bayaran pendahuluan yang dipersetujui dan pengesahan teknikal. FR-200T hingga FR-500T biasanya memerlukan90–120 harikerana sistem hidraulik, silinder, struktur dan keperluan ujian yang lebih besar.
Pesanan dipercepatkan:Jadual pengeluaran yang dipercepatkan boleh dinilai untuk projek segera tertakluk kepada kapasiti bengkel semasa, ketersediaan komponen dan konfigurasi yang diperlukan. Tarikh penghantaran dipercepatkan disahkan hanya selepas semakan kejuruteraan dan penjadualan pengeluaran; ia tidak boleh diandaikan daripada masa utama standard.
Pembayaran:Istilah komersial standard ialahDeposit 30% dengan pengesahan pesanan dan baki 70% sebelum penghantaran selepas ujian penerimaan kilang, melainkan dipersetujui sebaliknya dalam kontrak jualan.
Waranti:12 bulan dari pentauliahan di bawah syarat waranti yang dipersetujui.
FangRong boleh menyediakan lukisan asas, susun atur bolt sauh, panduan pemasangan, sokongan pentauliahan dan latihan pengendali. Latihan pentauliahan standard meliputi operasi mesin, penggantian mandrel, penyelenggaraan hidraulik asas dan diagnosis kerosakan biasa.
Untuk pemasangan di luar negara, skop perkhidmatan yang diperlukan hendaklah dipersetujui sebelum penghantaran. Penyelesaian masalah jauh tersedia untuk isu operasi rutin, manakala sokongan kejuruteraan di tapak boleh diatur untuk projek yang memerlukan penyeliaan pemasangan atau pentauliahan.
Mesin lukisan sejuk konvensional biasanya mengurangkan diameter luar dan ketebalan dinding. Mesin lukisan pengembangan menarik mandrel yang mengembang melalui paip untuk meningkatkan diameter dalaman. Pilihan yang betul bergantung kepada sama ada masalah pengeluaran ialah diameter luar yang besar atau lubang dalaman yang kecil.
Ton mesin hendaklah dikira daripada gred bahan, ketebalan dinding, diameter permulaan, diameter sasaran, pengembangan setiap pas, panjang paip dan reka bentuk perkakas. Diameter luar paip sahaja tidak mencukupi untuk memilih mesin. Hantar parameter ini untuk pengiraan daya sebelum membuat pesanan.
Tiada peratusan pengembangan universal untuk setiap paip. Aplikasi keluli karbon biasanya menggunakan kira-kira 5–15% peningkatan diameter setiap pas, tetapi nilai yang dibenarkan bergantung pada kemuluran bahan, ketebalan dinding, diameter permulaan, pelinciran dan ketepatan dimensi yang diperlukan. Bahan dengan kemuluran terhad mungkin memerlukan kenaikan yang lebih kecil dan berbilang hantaran.
Ya, pengembangan dalaman terkawal boleh membetulkan bahagian paip luar bulat yang sesuai. Jumlah pembetulan bergantung pada bujur asal, ketebalan dinding, kekuatan bahan dan reka bentuk mandrel. Ubah bentuk yang teruk mungkin memerlukan operasi meluruskan atau pra-pembentukan yang berasingan sebelum pengembangan.
Tidak. Proses pengembangan siri FR direka bentuk sebagai operasi yang berfungsi dengan sejuk. Ini mengelakkan skala dan pengoksidaan yang berkaitan dengan pemanasan, tetapi pengembangan sejuk juga meningkatkan ubah bentuk bahan dan pengerasan kerja. Untuk aloi sukar atau nisbah pengembangan yang besar, proses itu hendaklah disahkan sebelum pengeluaran besar-besaran.
Ya, dengan syarat spesifikasi paip kekal dalam julat daya dan dimensi yang dikira mesin. Saiz yang berbeza biasanya memerlukan mandrel atau perkakas yang sepadan. Barisan pengeluaran berbilang saiz harus direka bentuk sekitar julat saiz paip sebenar dan bukannya mengandaikan bahawa satu mandrel standard boleh meliputi semua produk.
Sediakan bahan paip, pembinaan lancar atau dikimpal, diameter luar, diameter dalam bermula, diameter dalam sasaran, ketebalan dinding, panjang paip, perluasan setiap pas, kuantiti pengeluaran, bekalan kuasa, negara destinasi dan jadual penghantaran pilihan. Lukisan atau sampel paip disyorkan untuk perkakas tersuai.
Pakej mesin standard termasuk sistem hidraulik utama, mekanisme cabutan, sistem kawalan, struktur mesin dan peralatan standard yang diperlukan untuk operasi. Mandrel khusus aplikasi, pengapit khas, sistem pemuatan dan pemunggahan automatik, pukulan lanjutan dan perkakas tersuai lain disebut mengikut spesifikasi paip.
Mesin standard FR-10T hingga FR-100T biasanya memerlukan 30–60 hari, manakala mesin FR-200T hingga FR-500T biasanya memerlukan 90–120 hari selepas pengesahan teknikal dan komersial. Jadual dipercepatkan boleh dinilai untuk projek segera mengikut kapasiti pengeluaran dan ketersediaan komponen.
ya. Untuk aplikasi di mana daya pengembangan, pemulihan dimensi atau perkakas berbilang laluan tidak pasti, membekalkan sampel paip perwakilan atau data dimensi lengkap membolehkan pasukan kejuruteraan menilai proses sebelum konfigurasi mesin akhir. Ini amat berguna untuk aloi berkekuatan tinggi, nisbah pengembangan yang besar dan pembentukan hujung paip yang disesuaikan.
ya. Lukisan asas, panduan pemasangan, pentauliahan dan latihan pengendali tersedia. Sokongan kejuruteraan di tapak juga boleh diatur apabila diperlukan oleh projek.
Tempoh jaminan standard ialah12 bulan dari pentauliahan, tertakluk kepada syarat waranti yang dipersetujui. Alat ganti dan sokongan teknikal boleh dibekalkan selepas tempoh jaminan.
ya. Penyesuaian boleh termasuk lejang pengembangan, geometri mandrel, pengapit paip, perkakas berbilang laluan, konfigurasi hidraulik, sistem suapan dan nyahcas, jujukan PLC dan penyepaduan talian pengeluaran automatik. Penyesuaian hendaklah berdasarkan dimensi paip sebenar dan sasaran pengeluaran dan bukannya hanya tonase mesin nominal.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel