Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
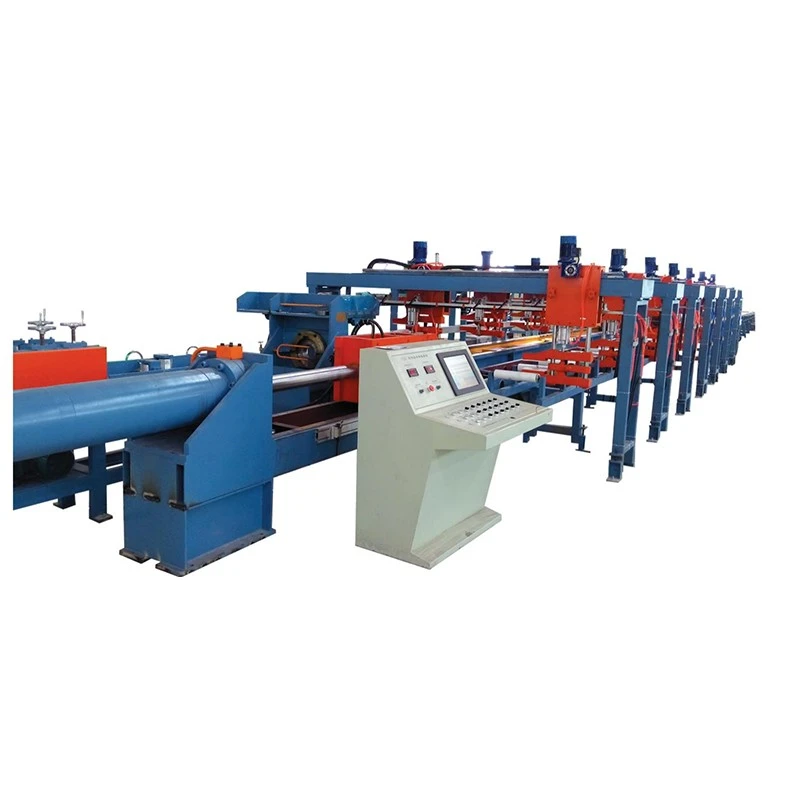
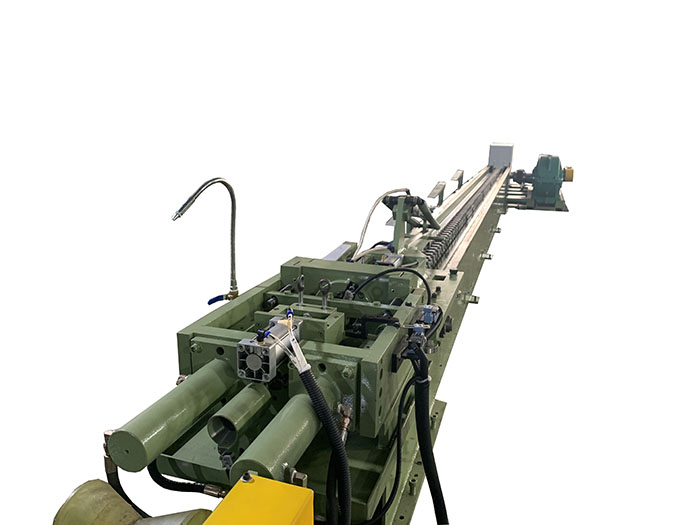
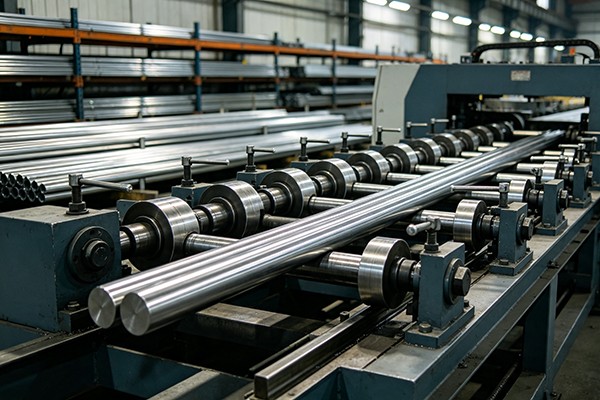
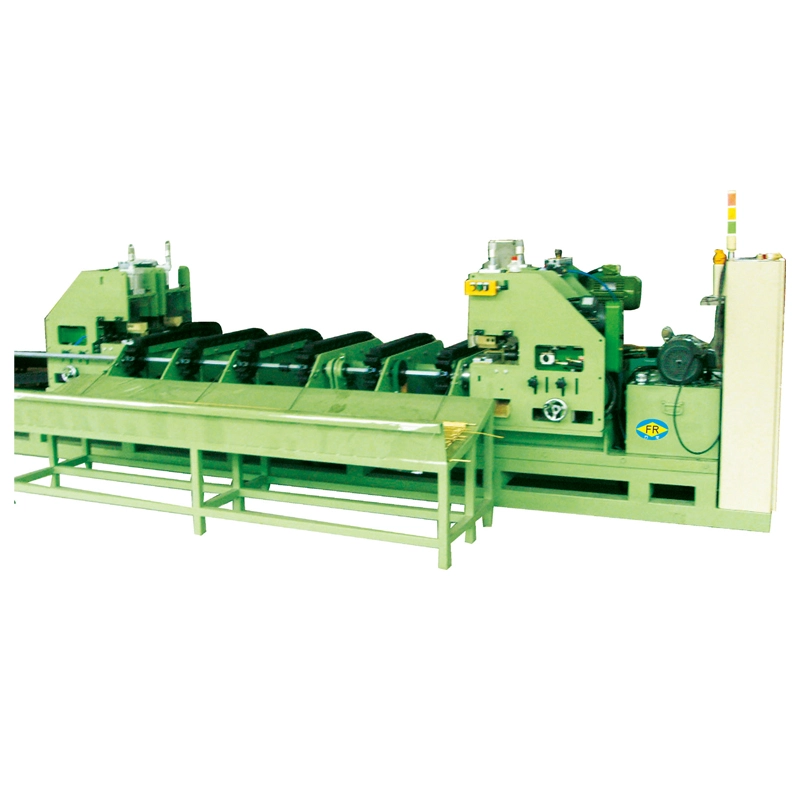
TheMesin Lukisan Penolak Mata Automatikmenghapuskan penunjuk bar dengan menggunakan akepala tolak hidraulikuntuk menyuap bar bersaiz penuh melalui dadu sebelum silinder utama mengambil alih. Ini mengurangkankehilangan bahan, perkakas dan pengendalian. Model FR-5T hingga FR-200T menyediakan5–200 tan daya tarikandanDaya tolakan 10–300 tanuntukØ13–100 mmbar. Sesuai untuk keluli karbon, keluli aloi, keluli tahan karat, tembaga, dan aluminium.
TheMesin Lukisan Penolak Mata Automatikialah mesin lukisan sejuk hidraulik yang direka untuk pengeluaran bar di mana penudingan konvensional menghasilkan kehilangan bahan, pengendalian tambahan atau kesesakan sebelum melukis. Daripada mengurangkan hujung bar dengan mesin penuding yang berasingan, kepala tolak hidraulik belakang menolak bar tanpa runcing melalui acuan sehingga hujung hadapan memasuki gerabak lukisan. Kereta itu kemudian mengambil alih dan menarik palang melalui dadu.
Susunan tolak tarik ini amat berguna untukbar pendek, pengeluaran bar ketepatan volum tinggi dan bahan yang sukar atau mahal untuk ditunjukkan. Mesin siri FR FangRong boleh didapati dari 5T hingga 200T, meliputi bar bulat pepejal dari kira-kira Ø13 hingga Ø100 mm. Lukisan tiub juga boleh dikonfigurasikan dengan mandrel dan perkakas yang sesuai.
Themesin lukisan penolak titik menghilangkan kesesakan ini. Bar tanpa runcing ditolak terus ke dalam dadu, dan gerabak lukisan mengambil alih selepas hujung hadapan muncul. Ini adalah paling berharga apabila hasil bahan dan masa pengendalian penting lebih daripada sekadar memaksimumkan kelajuan lukisan.
Keadaan pengeluaran biasa:Pengeluar pengikat yang bekerja dengan bar keluli aloi pendek mungkin kehilangan sejumlah besar panjang yang boleh digunakan semasa menunjuk. Dengan sistem penolak titik, bar boleh memasuki proses lukisan tanpa pemesinan terlebih dahulu atau menggoyang hujungnya, membolehkan lebih banyak bar yang dibeli kekal tersedia untuk tajuk sejuk hiliran.
1. Memuatkan:Bar tanpa runcing diletakkan di atas rak suapan dan dijajarkan dengan dadu.
2. Tolakan hidraulik:Kepala tolak belakang mengapit palang dan menolaknya ke hadapan melalui acuan. Daya awal ini penting kerana palang tidak ditunjuk dan oleh itu menghadapi rintangan yang lebih tinggi apabila memasuki dadu.
3. Pengambilalihan pengangkutan:Apabila hujung hadapan yang dikurangkan muncul dari acuan, gerabak lukisan utama mencengkam palang.
4. Lukisan berterusan:Kepala tolak melepaskan atau kembali manakala silinder hidraulik utama menarik bar melalui dadu untuk panjang lukisan yang diperlukan.
5. Pulang dan memunggah:Selepas melukis, gerabak kembali dan bar siap dipunggah untuk operasi seterusnya.
Kawalan PLC dan HMI menyelaras urutan tolakan, pengapit, lukisan dan kembali. Daya tolakan yang tepat, daya lukisan, lejang dan konfigurasi die dipilih mengikut diameter permulaan, diameter siap, gred bahan dan jadual pengurangan.
Kepala tolak hidraulik belakang membenarkan bar tanpa runcing masuk ke dalam dadu, menghilangkan keperluan untuk operasi menunjuk yang berasingan. Ini paling penting untuk loji yang memproses bar pendek atau aloi mahal, di mana kehilangan bahan dari setiap hujung bar secara langsung menjejaskan hasil.
Contoh pengeluaran:Pengeluar penggelek galas menggunakan kosong keluli aloi pendek boleh mengekalkan panjang bar yang lebih boleh digunakan dan bukannya mengeluarkan bahagian runcing sebelum melukis. Faedah ekonomi bergantung pada panjang bar dan jumlah yang biasanya dialih keluar semasa menunjuk, jadi ia harus dikira daripada data pengeluaran sebenar dan bukannya diandaikan sebagai peratusan tetap.
Penunjukan konvensional menghilangkan sebahagian hujung bar atau meninggalkan bahagian kecil yang mungkin terputus kemudian. Proses penolak titik mengelakkan langkah penyediaan ini. Semakin pendek bar dan semakin tinggi nilai materialnya, semakin penting ciri ini.
Untuk palang panjang, peratusan penjimatan daripada menghapuskan hujung runcing mungkin agak kecil. Untuk kosong ketepatan pendek, bagaimanapun, bahan 100-300 mm yang sama boleh mewakili peratusan yang lebih besar daripada bahagian siap.
Kepala tolak memberikan daya yang diperlukan untuk memulakan bar tanpa runcing melalui dadu, manakala silinder lukisan utama memberikan daya untuk lejang lukisan yang tinggal. Kapasiti kepala tolak dipilih mengikut rintangan kemasukan mati, kekuatan bahan, diameter dan pengurangan dan bukannya hanya sepadan dengan tan lukisan utama.
Mengapa ini penting:Mesin Lukisan Penolak Titik Automatik boleh mempunyai tonase lukisan nominal yang mencukupi tetapi masih tidak sesuai jika daya tolakan awal tidak mencukupi untuk aloi keras atau pengurangan besar. Oleh itu, FangRong mengira keperluan tolakan dan lukisan daripada bahan dan dimensi sebenar pelanggan.
Pemegang die modular mengurangkan masa penukaran alatan apabila diameter bar yang berbeza diproses pada mesin yang sama. Ini amat berguna untuk kedai kerja dan kilang yang menghasilkan beberapa saiz dalam satu syif. Jika garisan menghasilkan hanya satu diameter secara berterusan, alatan perubahan pantas adalah kurang kritikal daripada hayat mati yang betul dan pemilihan daya lukis.
Daya dan kelajuan hidraulik boleh dilaraskan mengikut jadual bahan dan pas. Ini membolehkan pengendali mengelak daripada menggunakan daya yang berlebihan pada bahan yang agak lembut sambil mengekalkan daya yang mencukupi untuk keluli tahan karat, keluli aloi atau bahan berkekuatan tinggi yang lain.
Dalam pengeluaran aci ketepatan, keadaan lukisan terkawal membantu mengurangkan beban mendadak dan kerosakan permukaan. Kelurusan akhir dan ketepatan dimensi masih bergantung pada reka bentuk dadu, keadaan bar masuk, jadual hantaran dan proses pelurusan seterusnya.
PLC mengawal urutan antara pergerakan kepala tolak, mencengkam, kemasukan die, pengapit kereta, lukisan dan kembali. Operator boleh menetapkan dan memantau parameter proses utama melalui HMI.
Ini paling berguna apabila mesin yang sama menjalankan bahan atau saiz yang berbeza. Untuk barisan produk tunggal, kawalan jujukan automatik terutamanya mengurangkan campur tangan pengendali dan membantu memastikan proses yang ditetapkan boleh berulang.
Konfigurasi siri FR standard bertujuan untuk bar bulat pepejal. Lukisan tiub boleh dilakukan dengan susunan mandrel, palam dan acuan yang sesuai. Aplikasi tiub perlu disahkan semasa kejuruteraan kerana ketebalan dinding, jenis mandrel dan keperluan pelinciran mempengaruhi daya lukisan dan perkakas yang diperlukan.
Model yang betul hendaklah dipilih daripadadiameter permulaan, diameter siap, kekuatan bahan, pengurangan kawasan dan output pengeluaran yang diperlukan. Nominal tonase sahaja tidak mencukupi untuk pemilihan mesin.
| Model | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Kapasiti Lukisan (tan) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Kepala Tolak Hidraulik (tan) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Tolak Silinder | φ63×200 mm | φ80×200 mm | φ100×200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Kuasa Pam Minyak (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Julat Diameter Bar (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Kuasa Motor Utama (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Panjang lukisan standard:10 m. Panjang lukisan tersuai boleh direka bentuk mengikut susun atur pengeluaran pelanggan.
Penting:Julat diameter yang ditunjukkan di atas ialah julat bar yang boleh digunakan oleh mesin, bukan jaminan bahawa setiap bahan boleh diambil daripada diameter permulaan terbesar kepada setiap diameter siap yang mungkin dalam satu laluan. Jadual pas sebenar mesti diperiksa terhadap kekuatan bahan, pengurangan setiap pas, geometri cetakan dan pelinciran.
Digunakan untuk bar yang dibekalkan kepada garisan tajuk sejuk untuk bolt, stud, skru, pin dan komponen yang serupa. Reka bentuk penolak titik amat berguna apabila kosong pendek menghasilkan peratusan yang tinggi bagi sekerap penunjuk.
Senario pelanggan:Pengeluar pengikat yang menggantikan urutan penunjuk dan lukisan yang berasingan boleh menggunakan FR-30T untuk menggabungkan kemasukan die dan lukisan ke dalam satu kitaran mesin, mengurangkan pengendalian perantaraan sebelum menuju sejuk.
Sesuai untuk stok bar ketepatan yang digunakan untuk aci stereng, rod penggerak, komponen injap dan bahagian lain yang dipusing atau dimesin. Parameter penting ialah daya tarikan, toleransi diameter, keadaan permukaan dan keupayaan untuk mengekalkan jadual hantaran yang stabil.
Senario pelanggan:Pembekal automotif melukis bar keluli aloi untuk komponen stereng boleh menggunakan konfigurasi FR-100T di mana menghapuskan hujung runcing meningkatkan penggunaan bahan sebelum pemesinan.
Lukisan boleh memberikan diameter terkawal dan keadaan permukaan yang lebih baik sebelum pengisaran, pengelupasan atau kemasan berikutnya. Untuk aplikasi galas, bagaimanapun, lukisan sahaja tidak menggantikan keperluan dimensi dan permukaan proses pengisaran akhir.
Senario pelanggan:Pengeluar galas boleh menggunakan FR-50T untuk kosong penggelek di mana lukisan stabil mengurangkan jumlah bahan yang mesti dikeluarkan kemudian semasa penamat.
Keluli alat berkekuatan tinggi memerlukan daya tarikan yang lebih besar dan kawalan yang teliti terhadap pengurangan setiap hantaran. Oleh itu, mesin harus dipilih daripada kekuatan bahan sebenar dan pengiraan jadual lulus daripada diameter sahaja.
Senario pelanggan:Pemproses keluli alat yang melukis rod keluli berkelajuan tinggi boleh menggunakan model FR berkapasiti lebih tinggi apabila rintangan ubah bentuk melebihi julat praktikal bangku larik yang lebih kecil.
Keluli tahan karat, titanium, aloi nikel dan bahan bernilai tinggi yang lain boleh mendapat manfaat daripada menghapuskan operasi penunjuk yang berasingan. Faedahnya amat relevan apabila bahannya mahal atau hujung palang sukar disediakan secara konsisten.
Senario pelanggan:Untuk pengeluaran bar titanium, mengelakkan penunjuk mekanikal konvensional boleh memudahkan proses penyediaan bahagian hadapan dan mengurangkan pengendalian bahan sebelum lukisan sejuk.
Mesin Lukisan Penolak Titik Automatik boleh dikonfigurasikan untuk aplikasi bar tembaga dan aluminium di mana lukisan terkawal diperlukan untuk pengurangan dimensi atau penambahbaikan permukaan. Bahan yang lebih lembut mungkin tidak memerlukan daya tolakan maksimum yang tersedia, jadi memilih model yang lebih kecil boleh mengurangkan kuasa terpasang yang tidak perlu.
Hantar maklumat berikut sebelum meminta sebut harga:
Bahan:gred, kekuatan tegangan atau kekuatan hasil, dan keadaan rawatan haba.
Saiz permulaan:diameter luar dan panjang bar.
Saiz siap:diameter sasaran dan toleransi dimensi.
Pengurangan:pengurangan kawasan yang diperlukan dan bilangan pas lukisan.
Pengeluaran:kepingan yang diperlukan setiap jam atau tan setiap syif.
Format produk:bar atau tiub pepejal.
Automasi:pemuatan manual atau suapan automatik, memotong, meluruskan dan menyusun.
Butiran ini membolehkan daya lukis, daya tolak, konfigurasi die dan kitaran mesin yang diperlukan diperiksa sebelum sebut harga. Mesin tidak boleh dipilih hanya kerana tona nominalnya lebih tinggi daripada model pembekal lain.
Pakej Mesin Lukisan Penolak Titik Automatik standard biasanya termasukrangka drawbench, sistem lukisan hidraulik, kepala tolak hidraulik, kereta tarik, pemegang die, unit kuasa hidraulik, kabinet kawalan elektrik, PLC dan HMI. Perkakas standard dibekalkan mengikut konfigurasi yang dipersetujui; mati pengeluaran untuk dimensi pelanggan tertentu hendaklah disahkan secara berasingan dalam sebut harga.
Peralatan pilihan boleh termasuk penyuapan automatik, pengukur bar, pemotongan, pelurus, pemunggahan dan sistem susun. Skop akhir hendaklah dinyatakan item demi item dalam sebut harga komersial supaya pelanggan mengetahui dengan tepat apa yang akan tiba di kilang.
FangRong telah mengeluarkan peralatan lukisan sejuk sejak 1998. Pengeluaran dijalankan di kemudahan di Dongguan dan Yangjiang, meliputi pemesinan, pemasangan hidraulik, penyepaduan elektrik dan ujian mesin.
Penjajaran mekanikal:rel panduan, kereta tarik dan pemegang die diperiksa untuk penjajaran yang betul sebelum pemasangan akhir.
Sistem hidraulik:kestabilan tekanan, pergerakan silinder dan kebocoran diperiksa semasa pentauliahan.
Sistem elektrik:Urutan PLC, fungsi HMI, penderia dan litar keselamatan diuji.
Prestasi lukisan:di mana bahan pelanggan tersedia, bar sampel boleh diproses untuk mengesahkan urutan tolak tarik dan parameter proses yang dipersetujui.
Ujian ini lebih berguna daripada demonstrasi tanpa beban yang mudah kerana daya lukisan sebenar bergantung pada bahan pelanggan, diameter permulaan, pengurangan dan perkakas.
1. Kajian semula kejuruteraan:dimensi bar, bahan, pengurangan dan keperluan automasi disemak sebelum pembuatan.
2. Pemeriksaan komponen:komponen struktur, hidraulik dan penghantaran utama diperiksa berdasarkan keperluan pengeluaran.
3. Pemesinan ketepatan:komponen silinder dan mekanikal dimesin dan disiapkan mengikut toleransi fungsinya.
4. Pemasangan mekanikal:rangka, sistem panduan, kepala tolak, kereta tarik dan pemegang die dipasang dan dijajarkan.
5. Integrasi hidraulik dan elektrik:silinder, injap, pam, penderia, PLC dan HMI disambungkan dan ditauliahkan.
6. Ujian fungsional:urutan tolak, pengapit, lukis dan pemulangan diuji sebelum penghantaran.
7. Pemeriksaan akhir:tekanan hidraulik, keselamatan elektrik, dimensi mesin dan konfigurasi yang dipersetujui diperiksa.
ISO 9001:2015:sistem pengurusan kualiti yang merangkumi proses reka bentuk, pembuatan dan perkhidmatan yang berkaitan. Nombor Sijil UQ231211R1.
penandaan CE:tersedia untuk konfigurasi mesin standard yang direka untuk keperluan jentera Eropah yang berkenaan. Dokumentasi pematuhan dan piawaian yang berkenaan hendaklah disahkan untuk konfigurasi mesin tepat yang dibekalkan.
Keselamatan jentera:reka bentuk keselamatan mesin boleh menggabungkan litar henti kecemasan, pengawal, interlock dan peranti perlindungan lain yang diperlukan oleh penilaian risiko jentera yang berkenaan.
Pemeriksaan SGS:pemeriksaan pihak ketiga boleh diatur apabila dikehendaki oleh kontrak pembelian.
Penting:CE tidak sama dengan pensijilan UL. Jika mesin sedang dipasang di Amerika Syarikat atau Kanada dan projek memerlukan komponen atau pensijilan elektrik tersenarai UL/CSA, ini mesti dinyatakan sebelum pengeluaran supaya kabinet elektrik dan komponen boleh dikonfigurasikan dengan sewajarnya.
MOQ:1 mesin lengkap.
| Kuantiti Pesanan | Asas Harga | Susunan Komersial Biasa |
| 1 mesin | Harga sebut harga standard | Untuk barisan pengeluaran individu atau projek percubaan |
| 2-4 mesin | Sebut harga kuantiti projek | Sesuai untuk pengembangan berbilang talian; diskaun kuantiti boleh dirunding |
| 5+ mesin | Petikan volum | Harga akhir bergantung pada campuran model, automasi dan jadual penghantaran |
Masa utama pesanan standard:kira-kira 30-60 hari selepas pengesahan teknikal, pengesahan kontrak dan penerimaan deposit yang dipersetujui. Mesin atau sistem besar dengan automasi bersepadu mungkin memerlukan masa pengeluaran yang lebih lama.
Pesanan dipercepatkan:jadual yang dipercepatkan boleh dinilai mengikut kapasiti kilang semasa, model mesin dan ketersediaan komponen. Masa utama yang dipercepatkan mesti disahkan secara bertulis sebelum penempatan pesanan dan bukannya dibentangkan sebagai jaminan tetap.
Pembayaran:perkiraan biasa ialah deposit 30% selepas pengesahan pesanan dan baki 70% sebelum penghantaran selepas ujian penerimaan kilang yang dipersetujui. Syarat akhir tertakluk kepada kontrak jualan.
Waranti:12 bulan dari pentauliahan di bawah syarat waranti yang dipersetujui.
Mesin Lukisan Penolak Titik Automatik disediakan untuk penghantaran eksport dengan pembungkusan pelindung yang sesuai, perlindungan kakisan untuk permukaan mesin terdedah dan susunan pembungkusan berdasarkan dimensi mesin dan kaedah penghantaran. Meja tarik besar mungkin memerlukan penghantaran keratan bergantung pada had kontena dan akses tapak.
Sebelum penghantaran, pelanggan perlu mengesahkandimensi pintu masuk kilang, keperluan asas, kapasiti mengangkat, bekalan elektrik dan peralatan memunggah. Menyediakan butiran ini sebelum pengeluaran membantu mengelakkan kelewatan pemasangan selepas ketibaan.
Kelebihan utama ialah hujung bar tidak perlu ditunjuk secara mekanikal sebelum dilukis. Kepala tolak hidraulik belakang menolak palang tanpa runcing melalui dadu sehingga hujung depan muncul, selepas itu gerabak lukisan mencengkam dan menariknya melalui. Ini boleh mengurangkan kehilangan bahan dan menghapuskan operasi penunjuk yang berasingan, yang amat berguna untuk pengeluaran bar volum tinggi di mana 100–300 mm bahan runcing setiap bar sebaliknya akan dibuang.
ya. Mesin Lukisan Penolak Titik Automatik direka khusus untuk melukis bar tanpa pra-tunjuk konvensional. Walau bagaimanapun, bahan bahan kerja, diameter permulaan, pengurangan setiap pas, geometri die, dan daya lukisan yang diperlukan mesti diperiksa sebelum mengesahkan konfigurasi. Aloi yang sangat keras atau pengurangan yang luar biasa besar mungkin memerlukan reka bentuk cetakan atau jadual pas yang berbeza.
Pemilihan mesin tidak seharusnya berdasarkan diameter bar sahaja. Daya lukisan yang diperlukan bergantung pada kekuatan bahan, diameter permulaan dan siap, pengurangan keratan rentas, geseran, sudut mati, dan kelajuan lukisan. Sebagai contoh, bar keluli karbon 50 mm dan bar aloi kekuatan tinggi 50 mm boleh memerlukan daya lukisan yang berbeza dengan ketara. FangRong boleh mengira daya tolakan dan tarikan yang diperlukan daripada bahan dan data dimensi pelanggan sebelum mengesyorkan model FR.
Siri FR meliputi kira-kira 13–100 mm bar bulat pepejal, bergantung pada model. Aplikasi biasa termasuk keluli karbon, keluli aloi, keluli tahan karat, keluli galas, keluli alat, tembaga, aluminium dan bahan lukisan sejuk lain yang sesuai. Tiub atau profil khas mungkin memerlukan alatan yang berbeza dan harus dinilai secara berasingan sebelum membuat pesanan.
Penjimatan bergantung pada panjang penunjuk asal, panjang bar, diameter, bahan dan kaedah pengeluaran. Proses konvensional boleh mengeluarkan sekitar 100–300 mm dari setiap bar untuk menghasilkan hujung yang runcing. Oleh itu, menghapuskan langkah ini boleh meningkatkan hasil bahan, tetapi penjimatan sebenar harus dikira daripada dimensi bar pelanggan dan elaun penunjuk sedia ada dan bukannya diandaikan sebagai peratusan tetap.
Tak semestinya. Lukisan sejuk boleh meningkatkan ketepatan dimensi dan keadaan permukaan, tetapi ia tidak boleh dianggap sebagai pengganti pelurus khusus apabila keperluan kelurusan ketat dikenakan. Jika produk siap memerlukan kelurusan terkawal, barisan pengeluaran boleh dikonfigurasikan dengan proses meluruskan berasingan selepas melukis.
Sebelum sebut harga, pembekal hendaklah menerima gred bahan, diameter permulaan, diameter siap, panjang lukisan yang diperlukan, panjang bar, output yang diperlukan, toleransi dimensi sasaran, pas lukisan jika diketahui, dan bekalan kuasa kilang yang tersedia. Foto atau sampel bar runcing sedia ada juga boleh membantu menentukan keadaan kemasukan die dan konfigurasi kepala tolak yang diperlukan.
Konfigurasi standard biasanya termasuk unit kuasa hidraulik, motor utama, kepala tolak belakang, silinder lukisan dan gerabak, pemegang die, sistem kawalan PLC dan HMI, dan perkakas standard yang dipersetujui. Set mati yang tepat, komponen elektrik, sistem pemuatan atau pemunggahan automatik, dan peralatan tambahan lain harus disahkan dalam sebut harga teknikal kerana ia bergantung pada bahan, dimensi dan keperluan automasi pelanggan.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel