Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
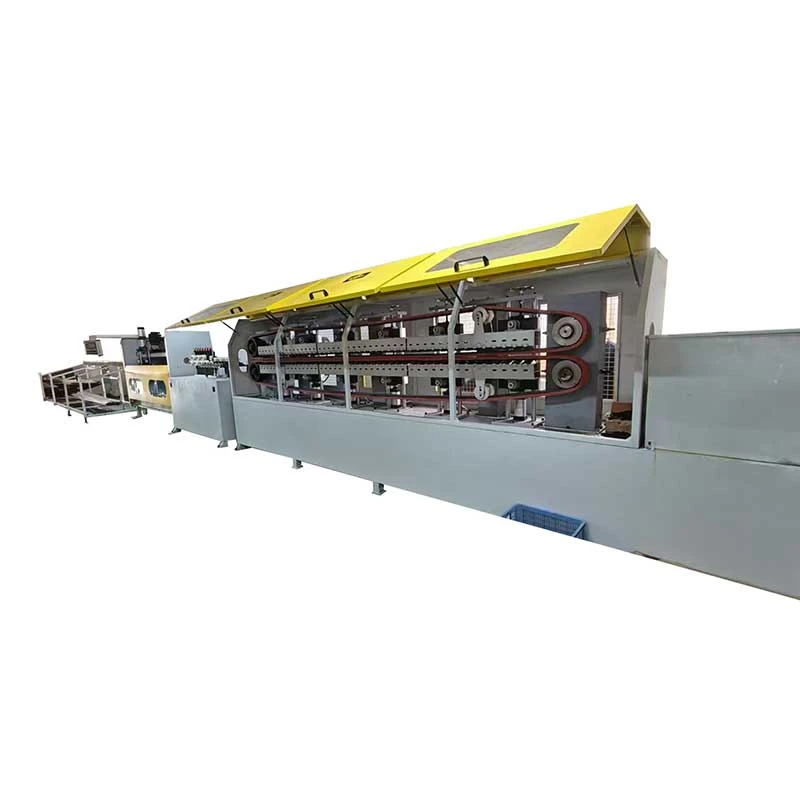
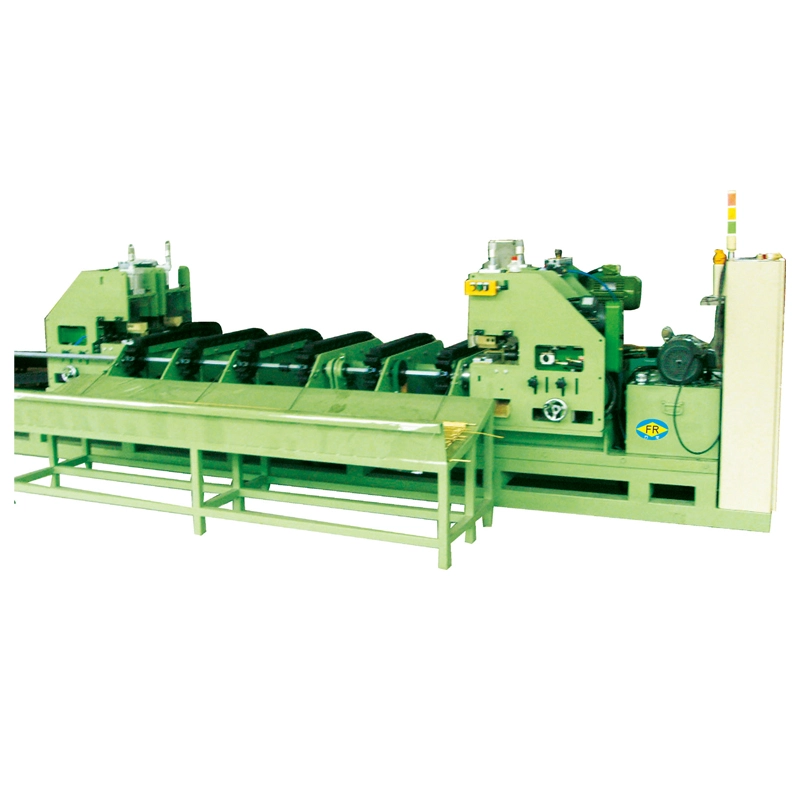
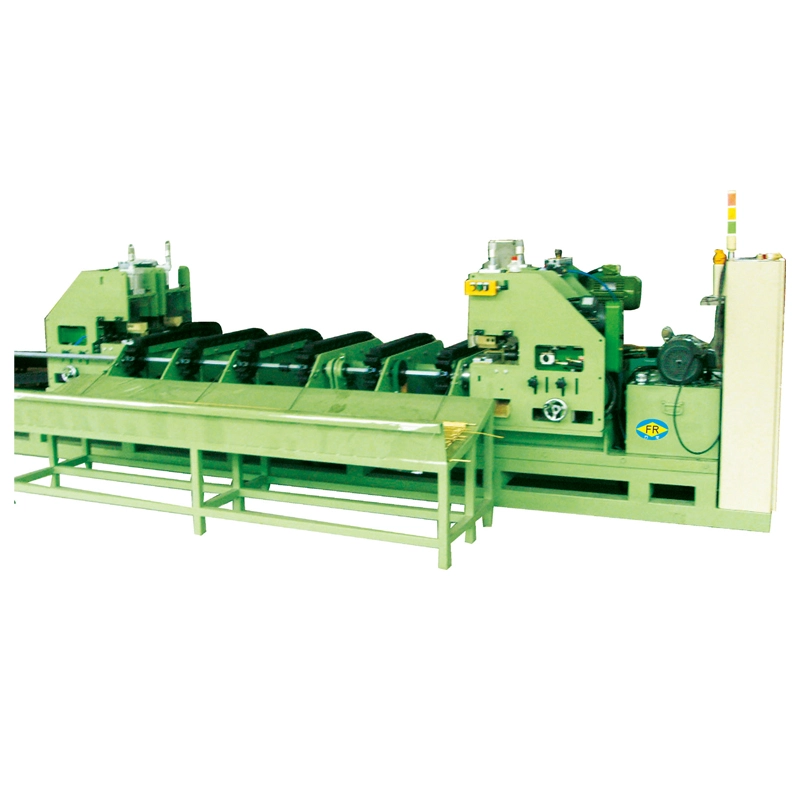
TheMesin Lukisan Sejuk Tiga Garisan Automatikprosestiga tiub atau bar serentak, menjadikannya sesuai untuk pengeluaran volum lebih tinggi tanpa tiga bangku larik berasingan. Pemacu rantai duanya mengimbangi beban tarikan, manakala penyusuan automatik, penjajaran, pengapitan dan pelepasan mengurangkan pengendalian manual. Model FR-16 hingga FR-90 ditawarkan15–160 tandaya tarikan,15 m/minkelajuan, dan pukulan sehingga10 muntuk tiub atau bar keluli, kuprum, aluminium dan aloi.
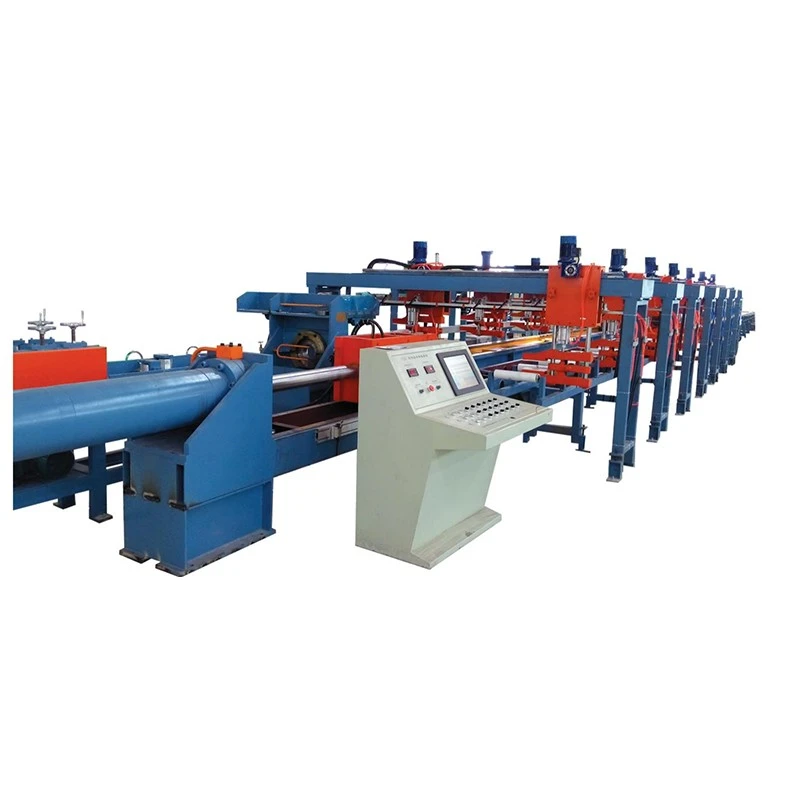
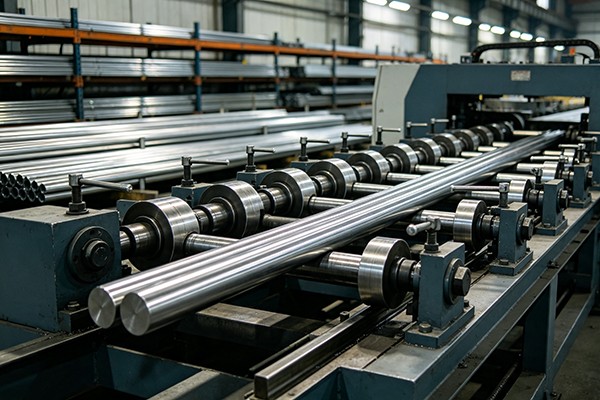
TheMesin Lukisan Sejuk Tiga Garisan Automatikialah meja lukis pelbagai lembar mekanikal yang direka untuk melukistiga tiub atau batang pepejal serentak. Ia bertujuan untuk pengilang yang memerlukan keluaran yang lebih tinggi daripada satu barisan pengeluaran tanpa memasang tiga bangku larik berasingan. Siri FR meliputi15–160 tandaya lukisan terkadar, dengan kelajuan lukisan standard sebanyak15 m/mindan a10 m lejang standard. Pukulan yang lebih panjang boleh direka bentuk untuk keperluan pengeluaran tertentu.
Mesin ini amat berguna untuk pengeluaran berulang tiub atau bar berdiameter kecil dan sederhana di mana saiz yang sama dihasilkan dalam kelompok. Untuk lukisan tiub, bersepadusistem mandrelmengawal diameter dalaman dan ketebalan dinding. Pemacu rantai dua menarik gerabak dari kedua-dua sisi, membantu memastikan tiga kedudukan lukisan seimbang secara mekanikal.
Meja larik satu baris memproses satu bahan kerja setiap kitaran. Apabila kilang tiub atau pengeluar bar mempunyai pesanan volum tinggi yang stabil untuk spesifikasi yang sama, menambah satu lagi mesin talian tunggal meningkatkan pelaburan peralatan, ruang lantai, kerja pemuatan dan titik penyelenggaraan. Konfigurasi tiga baris menangani kesesakan ini dengan memproses tiga bahan kerja semasa lejang lukisan yang sama.
Contohnya:pengeluar tiub kuprum yang membuat tiub berdiameter kecil yang sama secara berterusan boleh menggunakan lukisan tiga garis dan bukannya menjalankan tiga bangku larik bebas. Keuntungan produktiviti utama datang daripada pemprosesan tiga keping setiap lejang; faedahnya jauh lebih kecil apabila pengeluaran melibatkan perubahan saiz yang kerap, pesanan volum rendah atau tiga spesifikasi berbeza pada masa yang sama.
Tiga tiub runcing atau bar dimuatkan ke dalam sistem penyusuan dan diletakkan pada acuan masing-masing. Mekanisme penyusuan dan pusing ganti mengendalikan kedudukan bahan kerja, manakala sistem penjajaran membenarkan setiap kedudukan mati dilaraskan berbanding garis tengah lukisan.
Selepas pengapit, motor utama memacu kotak gear dan sistem rantai dua. Kereta lukisan menarik ketiga-tiga bahan kerja melalui acuan secara serentak. Untuk tiub, mandrel dalaman menyokong permukaan dalam semasa lukisan dan membantu mengawal ID akhir dan ketebalan dinding. Selepas strok lukisan, gerabak kembali dan kepingan siap dilepaskan untuk kitaran seterusnya.
Koordinat PLCpenyusuan, penjajaran, pengapit, lukisan, pelepasan dan pemulangan pengangkutan. Sistem potong-ke-panjang dan susun boleh ditambah apabila proses hiliran memerlukan pengendalian automatik.
Senario pengeluaran:bagi pengeluar tiub yang menjalankan kumpulan panjang tiub silinder hidraulik yang sama, suapan automatik dan lukisan disegerakkan mengurangkan pemuatan manual antara lejang. Tiga helai diproses di bawah kitaran mesin yang sama, menjadikan sistem itu lebih sesuai untuk pengeluaran berulang daripada kedai kerja spesifikasi campuran.
1. Lukisan Segerak Tiga Helai
Tiga tiub atau bar dilukis dalam satu kitaran. Ini paling berharga apabila volum pengeluaran bulanan tinggi dan spesifikasi yang sama atau hampir sama dihasilkan berulang kali. Ia kurang berfaedah untuk penukaran yang kerap kerana ketiga-tiga kedudukan lukisan bertujuan untuk beroperasi dengan persediaan lukisan yang sama.
Contoh permohonan:loji tiub kuprum yang menghasilkan saiz tiub HVAC standard boleh menggunakan tiga helai secara berterusan dan bukannya menambah peralatan satu talian berasingan untuk meningkatkan output.
2. Pemacu Lukisan Dua Rantaian
Pengangkutan ditarik melalui dua sisi pemacu rantai dan bukannya bergantung pada satu titik tarikan. Pemuatan mekanikal yang seimbang adalah penting apabila tiga dadu beroperasi secara serentak kerana muatan gerabak yang tidak sekata boleh menjejaskan penjajaran, haus dadu dan ketekalan dimensi.
Contoh permohonan:apabila tiga tiub keluli tahan karat dilukis pada masa yang sama, mengekalkan muatan pengangkutan yang konsisten membantu mengurangkan perbezaan antara tiga kedudukan pengeluaran.
3. Penjajaran Mati Bebas
Setiap kedudukan lukisan boleh dilaraskan dengan baik untuk memastikan acuan berpusat dengan bahan kerja yang sepadan. Ini penting terutamanya apabila OD yang tepat, ketebalan dinding atau keperluan permukaan meninggalkan sedikit elaun untuk pemesinan hiliran.
Contoh permohonan:dalam tiub hidraulik ketepatan, pemusatan die yang tepat adalah lebih penting daripada sekadar memaksimumkan kelajuan lukisan kerana variasi dimensi boleh menyebabkan penolakan semasa ujian tekanan atau pemasangan berikutnya.
4. Mandrel Dalaman untuk Lukisan Tiub
Untuk bahagian berongga, mandrel mengawal geometri dalaman semasa lukisan. Ini penting apabila ID akhir dan ketebalan dinding adalah dimensi berfungsi dan bukannya keperluan kosmetik.
Contoh permohonan:tiub silinder hidraulik memerlukan dimensi dalaman terkawal untuk keserasian omboh dan pengedap, menjadikan pemilihan mandrel dan pengiraan jadual lulus sebahagian daripada kejuruteraan mesin dan bukannya butiran pengeluaran pilihan.
5. Tetap 15 m/min Kelajuan Lukisan
Kelajuan lukisan standard ialah 15 m/min. Kelajuan tetap memudahkan perancangan masa kitaran dan sesuai untuk barisan pengeluaran di mana daya tampung yang stabil adalah lebih penting daripada julat kelajuan yang luas. Gred bahan, pengurangan, pelinciran dan reka bentuk cetakan masih menentukan sama ada produk tertentu boleh berjalan secara berterusan pada kelajuan terkadar.
Contoh permohonan:talian tiub volum tinggi dengan gred bahan yang stabil dan jadual lulus boleh menggunakan kelajuan tetap untuk menganggar kapasiti pengeluaran dan keperluan pengendalian hiliran sebelum pemasangan.
6. Pemakanan Automatik, Perolehan dan Penjajaran
Motor suapan, motor pusing ganti dan sistem penjajaran mengurangkan pengendalian manual antara kitaran lukisan. Ini amat berguna apabila waktu operasi yang panjang menjadikan pemuatan manual berulang sebagai halangan buruh.
Contoh permohonan:loji yang beroperasi berbilang syif boleh mengautomasikan pemuatan berulang dan kedudukan bahan kerja sambil memastikan operator fokus pada pemeriksaan die, pelinciran, pemeriksaan kualiti dan penyelenggaraan.
7. Lukisan Bar dan Tiub Pepejal
Mesin Lukisan Sejuk Tiga Garisan Automatik boleh dikonfigurasikan untuk kedua-dua tiub berongga dan bar pepejal. Lukisan tiub menggunakan susunan mandrel yang sesuai, manakala pengeluaran solid-bar menggunakan acuan lukisan pepejal tanpa mandrel dalaman.
Contoh permohonan:pemproses keluli yang menghasilkan kosong bar ketepatan dan tiub lancar boleh menilai satu platform mesin untuk kedua-dua aplikasi, dengan syarat keperluan perkakasan dan daya lukis adalah sesuai.
8. Automasi Hiliran Pilihan
Pemotongan dan susun automatik boleh disepadukan apabila pelanggan memerlukan kepingan panjang tetap dan bukannya produk yang dilukis panjang. Pilihan ini paling berguna apabila mesin lukisan menyuap pemasangan hiliran atau proses pembungkusan secara langsung.
Pemilihan model hendaklah berdasarkanbahan, dimensi permulaan, dimensi sasaran, pengurangan setiap hantaran, bilangan hantaran, volum pengeluaran yang diperlukan dan daya tarikan yang dikira. Jangan pilih mesin hanya dengan diameter tiub. Aloi yang lebih keras dan pengurangan yang lebih besar boleh memerlukan daya tarikan yang jauh lebih tinggi walaupun diameter luarnya agak kecil.
| Model | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Kapasiti (tan) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Motor Utama (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Kotak gear | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Motor Pusing Ganti (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Motor Suapan (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Motor Penjajaran | 0.4 kW | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 0.4 kW, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Jenis Rantai | 32A | 2010 pinggan bengkok | 2010 pinggan bengkok | 2814 plat bengkok | 3618 plat bengkok | 4020 plat bengkok | 4020 plat bengkok | 4020 plat bengkok | 5628 plat bengkok |
| Kelajuan Lukisan (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Pukulan Piawai (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Konfigurasi standard:3 garisan lukisan, kereta lukis, pemacu rantai dua, kotak gear, motor utama, sistem suapan, sistem pusing ganti, sistem penjajaran die, kawalan PLC dan susunan mandrel tiub di mana diperlukan.
Nota kejuruteraan:tonase yang disenaraikan ialah kapasiti lukisan berkadar mesin, bukan daya yang disyorkan untuk setiap produk. Untuk pengeluaran berterusan, daya tarikan sebenar yang diperlukan, kekuatan bahan, pengurangan dan keadaan pelinciran hendaklah diperiksa sebelum pemilihan model.
Digunakan untuk tiub penyerap hentak, komponen stereng, bahagian tiub berkaitan aci pemacu dan aplikasi tiub pengeluaran ulangan yang lain. Lukisan tiga garis adalah paling berguna apabila spesifikasi yang sama dihasilkan dalam kelompok besar.
Senario pengeluaran:pembekal automotif boleh menggunakan tiga kedudukan lukisan serentak untuk pesanan ulangan tiub penyerap hentak, mengurangkan bilangan kitaran lukisan individu yang diperlukan untuk kumpulan tertentu.
Tiub kuprum dan aluminium untuk penukar haba dan sistem penyaman udara adalah aplikasi yang sesuai apabila dimensi dan spesifikasi bahan kekal stabil dalam tempoh pengeluaran yang lama.
Senario pengeluaran:pengeluar tiub kuprum yang membuat saiz tiub penukar haba standard boleh menggunakan lukisan tiga garisan untuk meningkatkan output tanpa menduduki ruang lantai tiga bangku larik yang berasingan.
Tiub keluli ketepatan untuk silinder hidraulik memerlukan OD terkawal, ID dan ketebalan dinding. Reka bentuk mandrel, geometri cetakan dan pengurangan lukisan mempunyai kesan langsung pada tiub siap.
Senario pengeluaran:apabila tiub silinder hidraulik tertakluk kepada ujian tekanan, mengawal variasi dimensi antara tiga helai membantu mengurangkan masalah pemasangan dan pemeriksaan hiliran.
Mesin Lukisan Sejuk Tiga Garisan Automatik boleh dikonfigurasikan untuk tiub tembaga dan aluminium yang sesuai atau bahagian pepejal di mana lukisan berulang volum tinggi diperlukan. Keadaan bahan dan pengurangan yang diperlukan hendaklah disahkan semasa pengiraan jadual lulus.
Keluli tahan karat, keluli aloi dan bahan berkekuatan tinggi lain boleh diproses apabila daya lukisan dan perkakas yang dikira dipadankan dengan bahan tersebut.
Senario pengeluaran:pengeluar tiub keluli tahan karat dengan pesanan berulang boleh menggunakan konfigurasi tiga baris untuk meningkatkan output sambil mengekalkan persediaan acuan dan acuan yang sama di ketiga-tiga kedudukan.
26 Tahun Drawbench Engineering
FangRong telah terlibat dalam kejuruteraan drawbench sejak 1998, dengan pengalaman dalam sistem lukisan mekanikal, pemacu rantai, pemegang die, mandrel dan automasi pengeluaran.
Dua Kemudahan Pembuatan
Kemudahan Dongguan dan Yangjiang menyokong pemesinan, pemasangan dan pengeluaran peralatan. Mempunyai lebih daripada satu lokasi pengeluaran amat berguna untuk projek yang melibatkan berbilang mesin atau automasi tersuai kerana kerja pembuatan boleh dijadualkan secara selari.
Ujian Penjajaran Tiga Baris
Untuk mesin berbilang lembar, memeriksa hanya mesin yang dipunggah tidak mencukupi. Semasa ujian kilang, mekanisme lukisan, ketegangan rantai, pergerakan gerabak dan kedudukan mati individu hendaklah diperiksa bersama kerana ketekalan dimensi bergantung pada sistem mekanikal yang lengkap.
1. Kajian semula kejuruteraan— Gred bahan, dimensi permulaan, dimensi sasaran, jadual pengurangan, daya yang diperlukan, keperluan perkakas dan automasi disemak sebelum pembuatan.
2. Pemeriksaan komponen— Komponen struktur dan penghantaran utama diperiksa sebelum dipasang.
3. pemesinan ketepatan— Rel panduan, pemegang die, aci, komponen rantai dan bahagian kritikal lain dimesin mengikut toleransi mekanikal yang diperlukan.
4. Pemasangan mekanikal— Kotak gear, sproket, rantai, gerabak, sistem penegang dan pemegang die dipasang dan dilaraskan.
5. Penyepaduan elektrik dan PLC— Suapan, pusing ganti, penjajaran dan urutan lukisan disepadukan ke dalam sistem kawalan.
6. Ujian tiga baris— Tiga kedudukan lukisan diperiksa untuk pergerakan gerabak, penjajaran dan operasi yang disegerakkan.
7. Ujian sampel pelanggan— Di mana sampel dibekalkan lebih awal, bahan pelanggan sebenar boleh digunakan untuk mengesahkan proses yang dicadangkan dan susunan alatan.
8. Pemeriksaan akhir— Operasi mekanikal, fungsi elektrik, peranti keselamatan, pelinciran dan dimensi mesin utama diperiksa sebelum penghantaran.
ISO 9001:2015— Sistem pengurusan kualiti yang meliputi proses reka bentuk, pembuatan, pemasangan dan perkhidmatan yang berkaitan. Nombor Sijil UQ231211R1.
pematuhan CE— Konfigurasi mesin standard dibekalkan untuk pematuhan dengan keperluan keselamatan jentera EU yang berkenaan, termasukArahan Jentera 2006/42/ECjika berkenaan dengan mesin dan pasaran yang dibekalkan.
Pemeriksaan SGS— Pemeriksaan pihak ketiga boleh diatur apabila dikehendaki oleh pembeli, termasuk prestasi mesin dan item pemeriksaan keselamatan yang dipersetujui.
UL— Pensijilan UL tidak disenaraikan sebagai pensijilan standard untuk drawbench FR yang lengkap. Jika komponen elektrik yang diiktiraf UL atau spesifikasi elektrik Amerika Utara yang khusus diperlukan, konfigurasi elektrik hendaklah disahkan sebelum penempatan pesanan.
Mesin ini disediakan untuk penghantaran eksport dengan pembongkaran yang sesuai, perlindungan kelembapan dan perlindungan kakisan untuk pengangkutan jarak jauh. Keperluan pembungkusan boleh diselaraskan mengikut pemuatan kontena, iklim destinasi dan logistik projek.
MOQ:1 mesin/set lengkap. Pesanan berbilang mesin boleh disebut di bawah harga berasaskan kuantiti yang berasingan.
Sebut harga berasaskan kuantiti:1 set, 2–4 set dan 5+ set disebut secara berasingan kerana harga akhir bergantung pada model, daya lukisan, automasi, perkakas, spesifikasi elektrik dan konfigurasi penghantaran. Hubungi FangRong untuk mendapatkan jadual harga berdasarkan kuantiti semasa dan bukannya bergantung pada harga tapak web tetap.
FOB:FOBPelabuhan Shenzhen, Chinaboleh disebut harga untuk pesanan eksport. Pelabuhan pemuatan akhir hendaklah disahkan pada sebut harga komersial mengikut susunan penghantaran sebenar.
Masa utama pesanan standard:lebih kurang30–60 hariselepas pengesahan teknikal, pengesahan pesanan dan penerimaan bayaran pendahuluan yang dipersetujui, tertakluk kepada model dan konfigurasi.
Pesanan dipercepatkan:pengeluaran segera boleh dinilai secara berasingan berdasarkan kapasiti kilang semasa, ketersediaan komponen dan konfigurasi mesin. Jadual dipercepatkan disahkan hanya selepas jabatan pengeluaran FangRong meluluskan tarikh penghantaran yang diminta.
Pembayaran:istilah komersial standard ialahDeposit 30% dan baki 70% sebelum penghantaran, melainkan dipersetujui sebaliknya dalam kontrak.
Waranti:12 bulan dari pentauliahan di bawah syarat waranti yang dipersetujui.
Biasanya, tidak. Tiga kedudukan lukisan direka bentuk untuk berfungsi dengan keadaan alatan dan lukisan yang sama atau serasi. Jika pengeluaran anda memerlukan diameter yang berbeza secara serentak, semakan teknikal yang berasingan diperlukan kerana geometri cetakan, saiz mandrel dan daya lukisan yang diperlukan mungkin berbeza.
ya. Tiub dilukis dengan susunan mandrel dalaman yang sesuai, manakala bar pepejal menggunakan acuan lukisan pepejal. Pengiraan alatan dan daya lukis mesti dipadankan dengan bahan dan dimensi akhir.
Sediakan gred bahan, OD permulaan dan ketebalan dinding, OD sasaran dan ketebalan dinding, bilangan hantaran lukisan, keadaan pelinciran dan output yang diperlukan. FangRong boleh mengira daya lukisan yang diperlukan untuk tiga bahan kerja dan mengesyorkan model yang sesuai. Memilih mengikut diameter sahaja boleh menghasilkan mesin bersaiz kecil apabila memproses aloi berkekuatan tinggi atau pengurangan berat.
Tiada nilai pengurangan tunggal yang sesuai untuk setiap bahan dan produk. Keluli karbon mungkin bertolak ansur dengan pengurangan yang lebih tinggi daripada kebanyakan keluli tahan karat atau aloi khusus, tetapi had praktikal bergantung pada keadaan bahan, sudut mati, pelinciran, susunan mandrel dan kualiti permukaan yang diperlukan. Jadual lulus akhir hendaklah dikira untuk produk sebenar dan bukannya menggunakan peratusan generik.
Tiada konfigurasi mesin boleh menggantikan perkakas yang betul, penyediaan bahan dan kawalan proses. Sistem tiga baris menggunakan tarikan gerabak seimbang dan penjajaran die individu untuk mengurangkan variasi helai ke helai. Konsistensi dimensi sebenar masih bergantung pada bahan, keadaan die dan mandrel, pelinciran dan jadual pas.
Konfigurasi mesin standard termasuk sistem lukisan utama, kotak gear, pemacu rantai dua, gerabak, susunan die tiga kedudukan, motor utama, mekanisme suapan dan pusing ganti, sistem penjajaran dan kawalan PLC. Die khusus produk, mandrel khas, pemotongan automatik, susun dan peralatan tersuai lain hendaklah disenaraikan secara berasingan dalam sebut harga.
ya. Pengeluaran dipercepatkan boleh dinilai untuk projek yang mendesak. Tarikh penghantaran yang boleh dicapai bergantung pada model FR yang dipilih, konfigurasi motor dan kotak gear, keperluan automasi, ketersediaan komponen dan jadual pengeluaran semasa. Tarikh dipercepatkan hendaklah ditulis ke dalam pengesahan pesanan selepas kelulusan kilang.
Ya, sampel pelanggan boleh digunakan untuk pengesahan proses apabila diatur lebih awal. Untuk drawbench tiga baris, ujian sampel berguna kerana ia membenarkan acuan, mandrel, jadual pengurangan dan kapasiti mesin yang dicadangkan disemak terhadap bahan sebenar dan bukannya hanya bergantung pada pengiraan teori.
FangRong menyediakan maklumat asas dan anchor-bolt untuk mesin yang dipilih. Asas sebenar hendaklah disediakan mengikut lukisan akhir yang diluluskan, termasuk panjang mesin, beban, kedudukan pemasangan, keperluan elektrik dan akses untuk penyelenggaraan.
ya. Penyeliaan pemasangan, pentauliahan dan latihan pengendali boleh dimasukkan dalam skop projek. Latihan merangkumi pengendalian mesin, perubahan die dan mandrel, pelinciran rutin, penyelesaian masalah asas dan prosedur penyelenggaraan.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel