Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
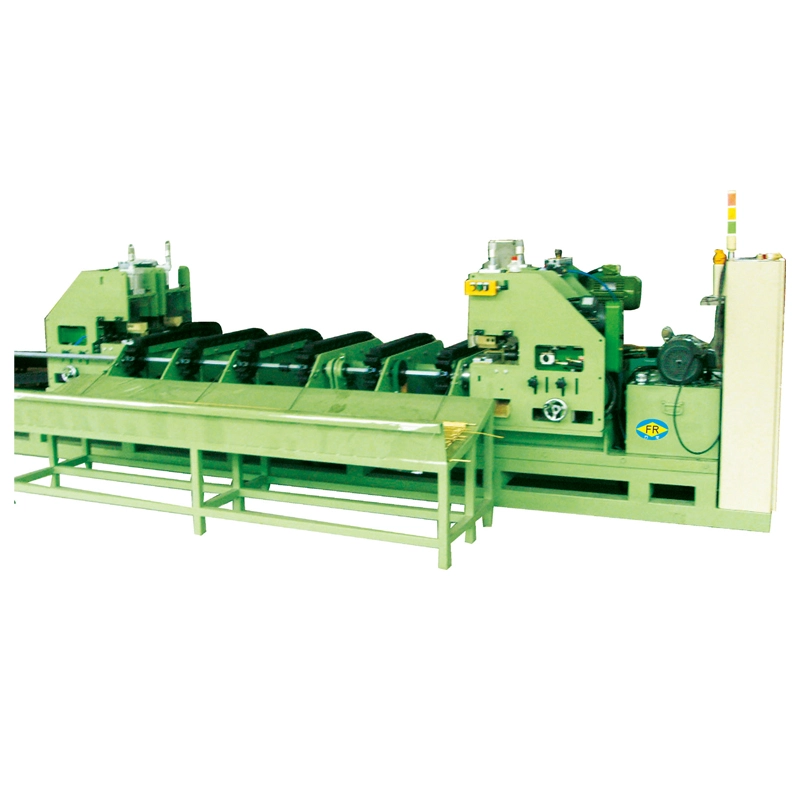
Untuk pengeluaran tiub kuprum, kualiti bahagian runcing secara langsung mempengaruhi pas lukisan pertama. Hujung yang tidak rata atau terbentuk dengan teruk boleh menyukarkan kemasukan die, meningkatkan kemungkinan kerosakan permukaan, atau memerlukan penyediaan manual tambahan. Struktur hidraulik enam mati bertujuan untuk aplikasi di mana pembentukan jejari terkawal dan geometri hujung tiub yang konsisten adalah penting.
Perbezaan utama ialah bagaimana daya pembentuk digunakan pada tiub. Sistem dua-mati dan empat-mati boleh melakukan penudingan tiub, tetapi bilangan dan susunan acuan pembentukan mempengaruhi kesamarataan tiub dimampatkan di sekeliling lilitannya.
| Perbandingan | Dua Mati | Empat Mati | Enam Mati |
| Membentuk Arah | Arah bertentangan | Empat arah jejari | Enam arah jejari |
| Pengagihan Daya | Lebih pekat | Lebih sekata | Lebih sekata di sekeliling tiub |
| Kawalan Hujung Tiub | Sesuai untuk kerja asas menunjuk | Kawalan yang lebih baik | Sesuai untuk aplikasi yang memerlukan pembentukan jejari yang lebih seragam |
| Pertimbangan Biasa | Pengurangan hujung tiub mudah | Penggunaan pengeluaran am | Tiub kuprum dan aplikasi di mana geometri hujung tiub adalah penting |
Susunan enam mati tidak hanya bermaksud "lebih banyak mati sama dengan keputusan yang lebih baik." Kelebihan praktikalnya ialah cara tekanan membentuk diagihkan di sekeliling tiub. Untuk tiub kuprum yang sensitif kepada ubah bentuk, ini boleh membantu mengawal kesipian dan mengekalkan bahagian runcing yang lebih konsisten.
Tiub diletakkan di kawasan penunjuk dan disokong mengikut konfigurasi mesin. Enam die disusun mengelilingi lilitan tiub. Apabila sistem hidraulik diaktifkan, dadu bergerak ke arah tengah dan mengurangkan hujung tiub melalui pemampatan jejari terkawal.
Tindakan membentuk selesai semasa satu lejang hidraulik. Keputusan penunjuk yang tepat bergantung pada diameter luar tiub, ketebalan dinding, gred kuprum, saiz hujung runcing yang diperlukan, geometri cetakan dan model mesin. Parameter ini harus disahkan sebelum pengeluaran dan bukannya memilih mesin hanya dari diameter tiub maksimum.
Tiga model standard meliputi diameter tiub dan ketebalan dinding yang berbeza. Bagi pembeli yang membandingkan mesin, julat penunjuk dan ketebalan dinding adalah dua parameter pertama yang perlu diperiksa. Saiz silinder dan kuasa pam kemudian menunjukkan kapasiti pembentukan mesin.
| Parameter Mesin Penunjuk Mati Hidraulik 6 | |||
| Model | Jenis FR-40 | Jenis FR-80 | Jenis FR-150 |
| Julat Penunjuk | φ6-40mm | φ20-80mm | φ30-150mm |
| Ketebalan Dinding | 0.5-1.8mm | 0.5-3.0mm | 0.5-5.0mm |
| Diameter Silinder | φ160*φ100mm | φ250*φ160mm | Diameter Dalaman Ф480mm |
| Kuasa Pam | 5.5kW-4 | 7.5kW | 30kW |
| Dimensi | 1200*600*900mm | 1200*800*1300mm | 1800*1500*1500mm |
| Berat badan | 500 kg | 800 kg | 5000 kg |
Jadual adalah rujukan untuk konfigurasi standard. Parameter mesin sebenar boleh dilaraskan mengikut bahan tiub tembaga, diameter, ketebalan dinding, keperluan hujung runcing dan keadaan pengeluaran.
FR-40 meliputi tiub φ6-40mm dengan ketebalan dinding 0.5-1.8mm. Ia menggunakan silinder φ160×φ100mm dan kuasa pam 5.5kW-4. Dengan dimensi 1200×600×900mm dan berat 500kg, ia merupakan model terkecil dalam siri ini.
FR-80 meliputi φ20-80mm dan ketebalan dinding dari 0.5-3.0mm. Mesin ini dilengkapi dengan silinder φ250×φ160mm dan pam 7.5kW. Dimensinya ialah 1200×800×1300mm dan beratnya ialah 800kg.
FR-150 bertujuan untuk saiz tiub yang lebih besar, meliputi φ30-150mm dan ketebalan dinding sehingga 5.0mm. Ia menggunakan silinder dengan diameter dalam Ф480mm dan kuasa pam 30kW. Mesin ini berukuran 1800×1500×1500mm dan beratnya lebih kurang 5000kg.
Menunjuk bukanlah operasi pembentukan terakhir. Tugasnya adalah untuk membuat hujung tiub sesuai untuk proses seterusnya. Hujung yang disediakan dengan betul mengurangkan kesukaran memasukkan tiub ke dalam acuan lukisan dan memberikan mesin lukisan bahagian yang boleh digenggam.
Untuk barisan pengeluaran, manfaat itu disambungkan kepada keseluruhan proses lukisan dan bukannya operasi menunjuk sahaja. Hujung tiub yang lebih konsisten boleh mengurangkan penyediaan manual, mengehadkan pembentukan berulang, dan menjadikan peralihan ke pas lukisan pertama lebih mudah dikawal.
Mesin Penunjuk Enam Dies Hidraulik Tembaga digunakan terutamanya sebelum operasi lukisan sejuk di mana tembaga atau tiub logam serasi lain memerlukan pengurangan hujung terkawal.
Pembuatan Tiub Tembaga— Hujung tiub dikecilkan sebelum dilukis untuk menyediakannya untuk kemasukan dan pencengkam die.
Garis Pengeluaran Lukisan Sejuk— Dipasang sebagai mesin tambahan sebelum operasi lukisan pertama atau seterusnya di mana penyediaan akhir diperlukan.
Pemprosesan Tiub Mekanikal— Sesuai untuk operasi pemprosesan tiub yang melibatkan diameter dan ketebalan dinding yang berbeza.
Komponen Automotif— Boleh digunakan untuk komponen tiub yang memerlukan pengurangan hujung terkawal sebelum membentuk atau melukis selanjutnya.
Pengeluaran Tiub Perindustrian— Digunakan dalam kilang memproses tiub logam untuk mesin, infrastruktur dan aplikasi industri lain.
Diameter tiub sahaja tidak mencukupi untuk memilih mesin penunjuk enam mati. Untuk konfigurasi yang betul, pembeli harus menyediakan gred bahan, diameter luar, ketebalan dinding, panjang tiub, dimensi hujung runcing yang diperlukan dan kapasiti pengeluaran yang dijangkakan.
Jika beberapa saiz tiub akan diproses pada mesin yang sama, berikan julat saiz yang lengkap dan bukannya diameter terbesar sahaja. Ini membolehkan konfigurasi dadu dan kapasiti mesin dipertimbangkan bersama.
Fangrong telah ditubuhkan pada tahun 1998 dan mempunyai lebih daripada 26 tahun pengalaman dalam mesin pelurus, peralatan lukisan sejuk dan jentera metalurgi yang berkaitan. Syarikat itu mengendalikan dua kemudahan pembuatan di Guangdong, China.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. terletak di Bandar Dalang, Bandar Dongguan dan berfungsi sebagai ibu pejabat dan pangkalan pembuatan utama. Rangkaian peralatannya termasuk mesin lukisan sejuk, mesin meluruskan dan peralatan menggelek benang.
Yangjiang Fangrong Machinery Co., Ltd. terletak di Daerah Yangdong, Bandar Yangjiang. Kemudahan kedua menyediakan kapasiti pengeluaran tambahan dan menyokong penghantaran peralatan.
Peralatan Fangrong telah dibekalkan kepada lebih 10,000 pelanggan, digunakan dalam lebih 60 industri dan dieksport ke lebih 60 negara dan wilayah.
Proses pembuatan tertumpu pada bingkai, komponen pembentuk hidraulik, sistem die, komponen pemacu dan kawalan. Setiap bahagian disediakan mengikut konfigurasi mesin sebelum pemasangan akhir.
Plat keluli dipotong dan dikimpal mengikut lukisan mesin yang diluluskan. Rangka kemudian dirawat untuk mengurangkan tegasan kimpalan dan menghadkan ubah bentuk semasa pemesinan dan pemasangan berikutnya.
Silinder hidraulik dan komponen yang berkaitan dimesin mengikut dimensi yang diperlukan. Permukaan pemasangan dan pemandu die diperiksa sebelum dipasang ke dalam mesin.
Pam hidraulik, silinder, injap, paip dan komponen kawalan elektrik dipasang mengikut konfigurasi mesin. Sambungan diperiksa sebelum pentauliahan.
Enam mati dipasang di sekitar kawasan pembentukan dan diselaraskan untuk menyediakan pergerakan dan kedudukan yang diperlukan. Geometri die dipadankan dengan spesifikasi tiub pelanggan.
Sebelum penghantaran, mesin menjalani ujian tanpa beban dan pembentukan. Pergerakan hidraulik, penyegerakan die, lejang, kawalan pengendalian dan keputusan penunjuk disemak mengikut konfigurasi yang dipersetujui.
Pemeriksaan akhir meliputi dimensi mesin, rupa, sambungan hidraulik, komponen elektrik dan fungsi pengendalian. Selepas pemeriksaan, peralatan disediakan untuk pembungkusan eksport bertetulang.
ISO9001:2015— Sistem pengurusan kualiti meliputi reka bentuk, pengeluaran, pemasangan dan perkhidmatan. Nombor Sijil UQ231211R1.
Tanda CE— Jentera mematuhi keperluan Arahan Jentera 2006/42/EC yang berkenaan, termasuk peruntukan keselamatan seperti hentian kecemasan, kawalan dua tangan dan langsir cahaya.
Pemeriksaan SGS— Sokongan pemeriksaan bebas untuk prestasi mesin dan keperluan berkaitan keselamatan.
Paten Kebangsaan— Fangrong memegang 32 paten ciptaan dan lebih daripada 100 paten model utiliti. Contohnya termasuk paten 2013207829011 untuk peranti penegang rantai, paten 2008300532117 untuk pemegang dadu berbilang lembar dan ZL2015 2 0842922.7 untuk sistem mandrel perubahan pantas.
Mesin Penunjuk Enam Dies Hidraulik Tembaga disediakan mengikut dimensi dan keperluan penghantarannya. Peti kayu bertetulang atau pembungkusan rangka keluli boleh digunakan untuk melindungi peralatan semasa pengendalian dan pengangkutan. Manual, sijil dan dokumentasi mesin yang berkaitan dibekalkan bersama peralatan.
1. Mengapakah penunjuk enam mati sesuai untuk tiub kuprum?
Enam mati menggunakan daya pembentuk dari pelbagai arah jejari. Ini memberikan mampatan yang lebih sekata di sekeliling tiub dan berguna apabila mengawal geometri hujung runcing adalah penting.
2. Apakah perbezaan antara mesin penunjuk enam mati dan empat mati?
Kedua-duanya boleh mengurangkan hujung tiub, tetapi susunan enam mati menyediakan pembentukan daripada enam arah jejari. Pilihan yang sesuai bergantung pada bahan tiub, diameter, ketebalan dinding dan geometri hujung runcing yang diperlukan.
3. Bolehkah satu mesin memproses saiz tiub kuprum yang berbeza?
ya. Saiz tiub yang berbeza boleh diproses dengan konfigurasi die yang sesuai, dengan syarat ia berada dalam julat kerja model yang dipilih. Julat saiz tiub yang lengkap hendaklah disahkan sebelum membuat pesanan.
4. Model manakah yang harus saya pilih untuk tiub kuprum saya?
FR-40 meliputi φ6-40mm, FR-80 meliputi φ20-80mm, dan FR-150 meliputi φ30-150mm. Ketebalan dinding juga mesti dipertimbangkan kerana ketiga-tiga model mempunyai julat kerja yang berbeza.
5. Bolehkah Mesin Penunjuk Tembaga Hidraulik Enam Dies memproses tiub tembaga dinding tebal?
ya. Model standard meliputi ketebalan dinding sehingga 1.8mm untuk FR-40, 3.0mm untuk FR-80 dan 5.0mm untuk FR-150. Kesesuaian sebenar hendaklah disahkan mengikut bahan tembaga dan dimensi hujung runcing yang diperlukan.
6. Adakah mesin selesai menunjuk dalam satu lejang?
Enam mati hidraulik direka untuk bergerak ke arah pusat tiub semasa satu kitaran pembentukan hidraulik. Hasil pembentukan akhir bergantung pada spesifikasi tiub dan konfigurasi die.
7. Bolehkah ia disepadukan dengan garis lukisan sejuk?
ya. Mesin ini digunakan sebagai proses penyediaan akhir sebelum lukisan sejuk. Susun atur dan urutan operasi boleh dibincangkan mengikut peralatan lukisan sedia ada dan susunan kilang.
8. Apakah maklumat yang diperlukan untuk sebut harga?
Sila berikan bahan tiub, diameter luar, ketebalan dinding, panjang tiub, dimensi hujung runcing yang diperlukan dan kapasiti pengeluaran. Jika berbilang saiz tiub terlibat, sediakan julat saiz penuh.
9. Bolehkah Fangrong menyesuaikan mesin?
ya. Fangrong boleh membincangkan konfigurasi mesin mengikut dimensi tiub, bahan, keperluan pengeluaran dan susun atur kilang. Spesifikasi tersuai boleh disediakan jika diperlukan.
10. Apakah sokongan selepas jualan yang tersedia?
Fangrong menyediakan waranti 12 bulan yang meliputi kecacatan pembuatan, bersama-sama dengan panduan pemasangan, sokongan pentauliahan, latihan operasi, bekalan alat ganti dan bantuan teknikal jangka panjang.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel