Produk
Produk

Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.

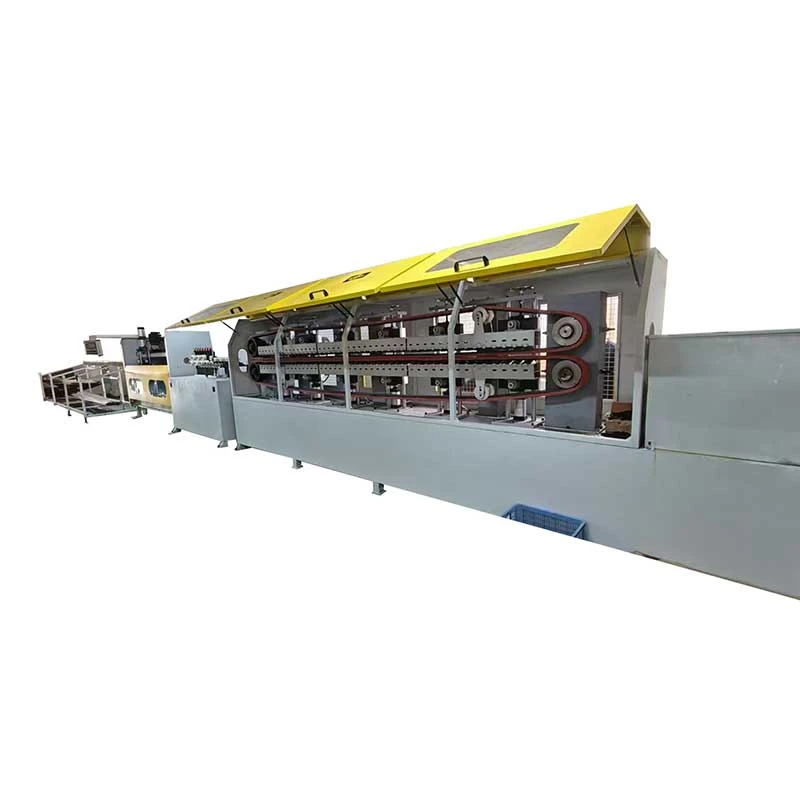
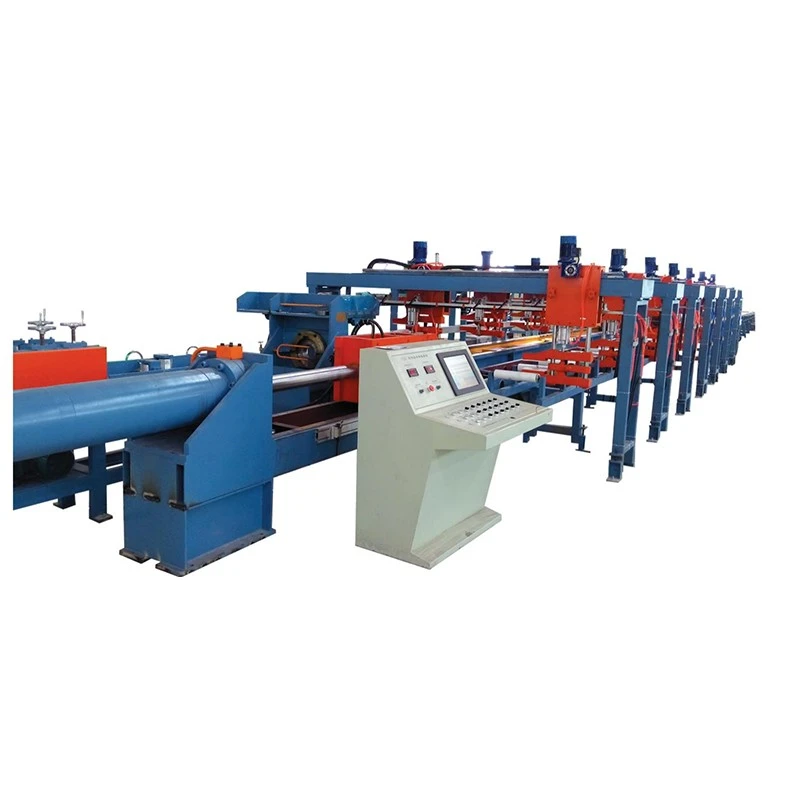
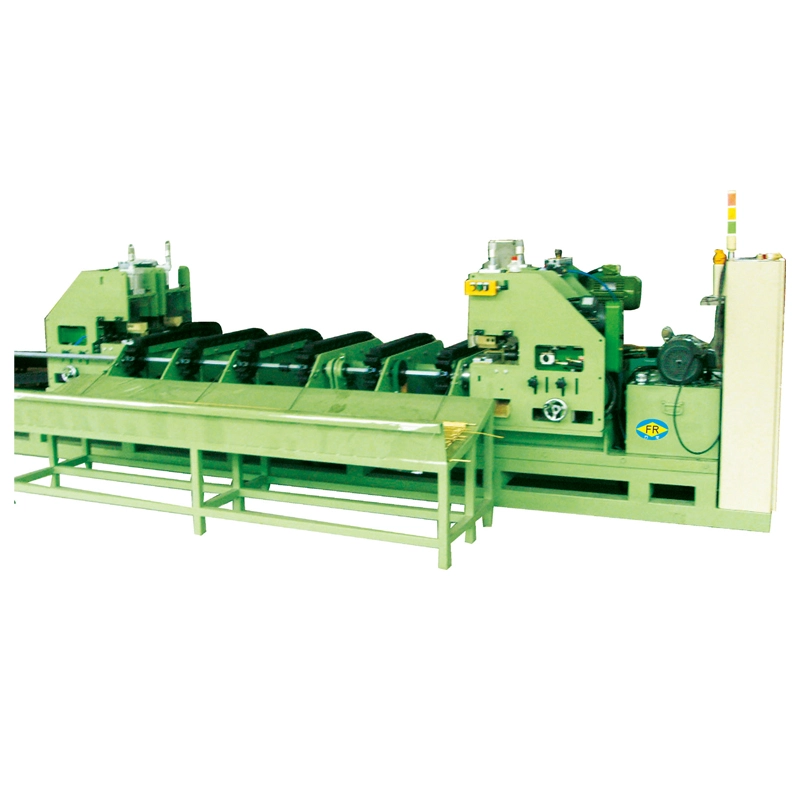
Mesin Lukisan dan Pemotong Sejuk Empat Garisan
  • Mesin Lukisan dan Pemotong Sejuk Empat GarisanMesin Lukisan dan Pemotong Sejuk Empat Garisan
  • Mesin Lukisan dan Pemotong Sejuk Empat GarisanMesin Lukisan dan Pemotong Sejuk Empat Garisan
  • Mesin Lukisan dan Pemotong Sejuk Empat GarisanMesin Lukisan dan Pemotong Sejuk Empat Garisan

Mesin Lukisan dan Pemotong Sejuk Empat Garisan

TheMesin Lukisan dan Pemotong Sejuk Empat Garisanmenggabungkan lukisan sejuk denganpemotongan panjang tetap automatikdalam satu proses berterusan. Ia boleh memproses2 atau 4 tiub atau bar serentak, dengan daya tarikan sebanyak10–50 kNdan pukulan berkesan sehingga7 m. Tersedia dalam konfigurasi hidraulik, pneumatik dan pemotongan gergaji, ia mengendalikankeluli karbon, keluli tahan karat, kuprum, aluminium dan tiub aloi atau bar sehingga Ø25 mm. Pemotongan dalam talian mengurangkan pengendalian dan tenaga kerja sambil mengekalkan panjang siap yang konsisten.

Penilaian: 5.0
(Kiraan Penilaian: 1)

TheMesin Lukisan dan Pemotong Sejuk Empat Garisanmenggabungkan lukisan sejuk dengan pemotongan panjang tetap automatik, jadi tiub atau palang boleh dilukis mengikut saiz yang diperlukan dan dipotong mengikut panjang siap tanpa memindahkan bahan ke mesin pemotong yang berasingan. Ia bertujuan untuk barisan pengeluaran di mana saiz tiub atau bar yang sama dihasilkan berulang kali dan ketepatan pemotongan, masa pengendalian dan output adalah lebih penting daripada fleksibiliti untuk banyak saiz produk yang berbeza.

Masalah pengeluaran utama yang ditanganinya ialah operasi tambahan selepas lukisan sejuk konvensional. Meja larik standard menghasilkan tiub atau palang yang dilukis panjang yang mesti diukur, dipindahkan dan dipotong secara berasingan. Ini menambah pengendalian, ruang lantai, tenaga kerja dan peluang untuk variasi panjang atau kerosakan permukaan. Dengan meletakkan unit pemotong terus selepas bahagian lukisan, siri FR melengkapkan kedua-dua operasi dalam satu aliran pengeluaran.

FangRong menawarkan tiga konfigurasi standard. Model yang betul bergantung terutamanya padadiameter tiub, kekuatan bahan, bilangan helai yang diperlukan, dan kaedah pemotonganbukannya hanya memilih mesin dengan daya tarikan tertinggi.

FR-16 Hidraulikmenggunakan daya lukis 10 kN dan pemotongan hidraulik untuk dua tiub sehingga Ø15 mm. Ia sesuai apabila daya pemotongan yang stabil lebih penting daripada kiraan helai maksimum.

FR-16 Pneumatiktersedia untuk dua tiub sehingga Ø15 mm atau empat tiub sehingga Ø12 mm, dengan daya tarikan 10/20 kN dan pemotongan pneumatik. Konfigurasi empat baris berguna untuk kuprum berdiameter kecil volum tinggi, aluminium dan produk lain yang agak mudah dipotong.

Memotong Gergaji FR-25menyediakan daya tarikan 50 kN dan memproses dua tiub sehingga Ø25 mm. Gergaji adalah pilihan yang lebih sesuai apabila diameter, ketebalan dinding, atau kekerasan bahan menjadikan ricih pneumatik atau hidraulik tidak sesuai.

Sebagai contoh, pengeluar tiub kuprum yang membuat panjang tiub penghawa dingin berulang boleh menggunakan Pneumatik FR-16 dalam mod empat baris untuk melukis dan memotong empat tiub kecil semasa kitaran pengeluaran yang sama. Dalam aplikasi ini, nilai operasi empat baris bukan sekadar spesifikasi mesin yang lebih tinggi; ia adalah pengurangan dalam pengendalian dan keupayaan untuk menghasilkan berbilang panjang siap setiap kitaran pengangkutan.

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

Bagaimana Ia Berfungsi

Urutan pengeluaran direka bentuk sekitar satu soalan: bagaimana produk yang dilukis boleh mencapai panjang siap yang diperlukan tanpa dipindahkan ke mesin lain?

1. Memuatkan:Tiub atau bar diletakkan di atas rak suapan. Dalam pengeluaran berbilang lembar, dua atau empat bahan kerja diselaraskan dengan acuan masing-masing.

2. Menunjuk:Hujung hadapan dikurangkan supaya ia boleh melalui acuan lukisan dan dicengkam oleh kereta lukisan. Penunjuk boleh dilakukan oleh mesin yang berasingan atau dengan susunan penunjuk bersepadu jika dinyatakan.

3. Lukisan sejuk:Pengangkutan menarik bahan kerja runcing melalui acuan. Pemacu rantai, kotak gear pengurangan, dan motor utama memberikan daya tarikan yang diperlukan. Penjajaran cetakan yang betul amat penting di sini kerana penjajaran yang lemah boleh meningkatkan haus cetakan dan menjejaskan kelurusan tiub dan ketekalan dimensi.

4. Pengukuran panjang dan pemotongan:Bahan yang dilukis diukur dan PLC mencetuskan unit pemotong hidraulik, pneumatik atau gergaji apabila panjang pratetap dicapai.

5. Pelepasan:Potongan siap dipindahkan ke rak penerima untuk pemeriksaan, penggabungan atau operasi seterusnya.

Untuk barisan pengeluaran yang membuat tiub HVAC 2 m atau 3 m, ukuran panjang automatik adalah lebih berguna daripada hanya meningkatkan kelajuan lukisan. Jika tiub siap disuap terus ke dalam lenturan, pembakaran atau pemasangan, variasi panjang berulang boleh membuat pelarasan atau penolakan hiliran. Oleh itu, sistem pemotongan bersepadu menyasarkan masalah kawalan pengeluaran sama seperti masalah penjimatan buruh.

Masalah yang Diselesaikannya

Produk yang ditarik panjang memerlukan pemotongan sekunder.
Meja laci konvensional mungkin meninggalkan operator dengan tiub siap panjang yang masih perlu diukur dan dipotong. Siri FR melakukan pemotongan serta-merta selepas lukisan, mengeluarkan satu pemindahan antara mesin.

Produk berulang memerlukan panjang berulang.
Apabila panjang yang sama dihasilkan beratus-ratus atau beribu-ribu kali, pengukuran manual menjadi sumber variasi yang ketara. Tetapan panjang terkawal PLC mengurangkan pergantungan pada pertimbangan pengendali. Toleransi sebenar yang boleh dicapai hendaklah disahkan terhadap bahan, diameter, kaedah pemotongan, keadaan suapan, dan toleransi siap yang diperlukan sebelum membuat pesanan.

Produk berdiameter kecil mengehadkan produktiviti satu helai.
Untuk Mesin Lukisan dan Pemotong Sejuk Empat Garisan yang boleh dilukis dengan daya yang agak rendah, menambah bilangan helai boleh menghasilkan peningkatan keluaran yang lebih besar daripada memasang drawbench yang lebih besar. Inilah sebabnya mengapa Pneumatik FR-16 ditawarkan dalam operasi empat baris untuk tiub sehingga Ø12 mm.

Pengendalian tambahan boleh merosakkan permukaan siap.
Memindahkan tiub yang dilukis panjang dari bangku larik ke mesin pemotong yang berasingan menghasilkan titik hubungan dan pengendalian tambahan. Susunan pelepasan dan pemotongan bersepadu mengurangkan pemindahan ini, yang berguna untuk produk keluli tahan karat, tembaga dan aluminium yang sensitif permukaan.

Konfigurasi Mana Yang Sesuai dengan Pengeluaran Anda?

Pilih FR-16 Hidraulikapabila anda memerlukan pengeluaran dua baris sehingga Ø15 mm dan lebih suka pemotongan hidraulik untuk daya pemotongan terkawal. Untuk keluli tahan karat atau bahan lain yang membimbangkan rintangan pemotongan, sahkan daya pemotongan yang diperlukan daripada ketebalan dinding tiub sebenar dan gred bahan daripada memilih mengikut diameter luar sahaja.

Pilih Pneumatik FR-16apabila output setiap jam mesin adalah keutamaan untuk produk berdiameter kecil. Versi empat baris amat relevan dengan pengeluaran tiub tembaga dan aluminium, di mana daya lukisan setiap helai kekal dalam kapasiti mesin dan diameter tiub yang lebih kecil membenarkan berbilang helai.

Pilih Memotong Gergaji FR-25apabila produk mencapai Ø25 mm atau apabila bahan dan ketebalan dinding menjadikan menggergaji lebih sesuai daripada menggunting. Pengeluar tiub keluli, sebagai contoh, mungkin menerima tindakan pemotongan gergaji yang lebih perlahan kerana pengasingan bersih bahan yang lebih keras adalah lebih penting daripada mencapai kitaran pemotongan terpendek.

Ciri & Faedah Utama

Pemotongan panjang tetap automatik
Unit pemotongan dipasang terus selepas bahagian lukisan. Ini paling berguna untuk panjang pengeluaran berulang kerana pengendali tidak perlu mengukur dan memindahkan setiap tiub yang dilukis sebelum memotong. Pemotongan hidraulik, pneumatik dan gergaji tersedia mengikut model.

Lukisan 2-garis atau 4-garis
Pelbagai tiub diproses secara selari. Pengeluaran empat baris boleh meningkatkan output tanpa meningkatkan jejak mesin mengikut kadar output. Ia paling berkesan apabila diameter produk dan daya lukisan membenarkan semua helai berjalan dalam kapasiti undian Mesin Lukisan Sejuk dan Mesin Pemotong Empat Garisan.

Kawalan PLC dan HMI
PLC menguruskan kitaran lukisan, tetapan panjang, pencetus pemotongan, dan urutan nyahcas. Operator boleh menukar tetapan pengeluaran daripada HMI dan bukannya melaraskan susunan pengukuran mekanikal berulang kali.

Gerabak lukisan dipacu rantai
Kereta lukisan menggunakan pemacu rantai dengan kotak gear pengurangan yang sepadan. FR-16 menggunakan kotak gear ZQ400 dan rantai 2", manakala FR-25 menggunakan kotak gear ZQ500 dan rantai 2.5". Spesifikasi ini penting apabila menilai kapasiti tarikan dan keperluan perkhidmatan, tetapi ia harus dinilai bersama dengan kekuatan bahan, nisbah pengurangan dan reka bentuk cetakan.

7 m strok berkesan standard
Perjalanan lukisan berkesan piawai ialah 7 m. Ini adalah relevan apabila merancang panjang tiub masuk yang tersedia, panjang siap, susunan dadu dan kitaran pengeluaran. Pukulan yang lebih panjang tidak boleh diandaikan untuk meningkatkan output secara automatik kerana pemuatan, penunjuk, pengurangan lukisan dan masa pemotongan juga menjejaskan produktiviti kitaran.

Pengendalian bahan bersepadu
Rak suapan, bahagian lukisan, unit pemotongan, dan rak penerima disusun sebagai satu aliran pengeluaran. Untuk aplikasi seperti tiub HVAC yang bergerak terus ke dalam lenturan atau pemasangan, mengurangkan pengendalian perantaraan boleh memudahkan susun atur pengeluaran.

Spesifikasi Teknikal

Parameter teknologi FR-16 Hidraulik FR-16 Pneumatik Memotong Gergaji FR-25
Maks. daya tarikan 10 kN 10 / 20 kN 50 kN
Bilangan tiub setiap kitaran lukisan 2 2 / 4 2
Maks. diameter lukisan Ø15 mm Ø15 mm / Ø12 mm Ø25 mm
Perjalanan lukisan yang berkesan 7 m 7 m 7 m
Kotak gear pengurangan ZQ400 ZQ400 ZQ500
Saiz rantai 2" 2" 2.5"
Motor utama 7.5 kW 7.5 kW 22 kW
Sistem pemotongan Hidraulik Pneumatik Saw
Dimensi L×W×H 10000 × 1800 × 1500 mm 10000 × 1800 × 1500 mm 12000 × 2900 × 1500 mm

Angka di atas mentakrifkan konfigurasi mesin standard. Mereka tidak boleh digunakan secara bersendirian untuk mengira kapasiti pengeluaran. Output sebenar bergantung pada gred bahan, diameter masuk dan ketebalan dinding, pengurangan lukisan, bilangan hantaran, keadaan pelincir, panjang siap, masa menuding, reka bentuk cetakan dan kitaran pemotongan.

Untuk sebut harga, sediakangred bahan, diameter luar, ketebalan dinding atau saiz bar pepejal, saiz siap sasaran, pengurangan lukisan, panjang siap, helai yang diperlukan, output harian atau bulanan, dan bekalan kuasa yang tersedia. FangRong kemudiannya boleh mengesahkan daya lukisan dan mengesyorkan konfigurasi pemotongan yang sesuai.

Aplikasi

HVAC dan Tiub Penyejukan

Tiub kuprum dan aluminium untuk sistem penghawa dingin dan penyejukan adalah aplikasi semula jadi untuk lukisan berbilang baris kerana banyak produk menggunakan diameter yang agak kecil dan dihasilkan dalam panjang berulang. Konfigurasi empat baris Pneumatik FR-16 boleh melukis dan memotong empat tiub secara selari apabila saiz dan pengurangan tiub kekal dalam kapasiti undian.

Senario pengeluaran:Pengeluar tiub kuprum membuat panjang tiub penghawa dingin berulang boleh menggantikan stesen pemotongan berasingan dengan unit pemotongan bersepadu. Faedah utama bukan sekadar automasi mesin; ia mengalihkan peringkat pengukuran, pemindahan dan pemotongan sekunder antara lukisan dan operasi seterusnya.

Tiub Automotif

Tiub ketepatan untuk komponen automotif mungkin memerlukan diameter luar terkawal dan panjang potong boleh berulang sebelum dibengkokkan, pemesinan atau pemasangan. Talian bahan api keluli tahan karat, tiub brek dan produk berdiameter kecil lain boleh mendapat manfaat daripada kawalan panjang automatik apabila nombor bahagian yang sama dihasilkan secara berterusan.

Untuk pengeluaran automotif, persoalan pembelian yang lebih penting ialah toleransi dimensi yang diperlukan selepas lukisan dan bukannya diameter lukisan maksimum yang disenaraikan dalam katalog. Reka bentuk die, pengurangan setiap pas, keadaan tiub masuk, dan keperluan kelurusan hendaklah disahkan semasa penilaian teknikal.

Tiub Perubatan dan Instrumentasi

Tiub keluli tahan karat kecil yang digunakan untuk komponen perubatan dan instrumentasi memerlukan dimensi terkawal dan panjang yang boleh diulang. Mesin dua talian Hidraulik FR-16 boleh dipertimbangkan apabila daya pemotongan dan pemprosesan terkawal adalah lebih penting daripada kiraan untaian maksimum.

Senario pengeluaran:Untuk hipotube yang digunakan dalam pemasangan kateter, pemotongan panjang tetap automatik membuang pemangkasan manual dari laluan pengeluaran. Mesin harus dinilai dengan spesifikasi tiub sebenar kerana tiub dinding nipis boleh memerlukan keadaan lukisan dan pemotongan yang berbeza daripada tiub struktur konvensional.

Produk Elektrik dan Tembaga

Produk kuprum kecil dan tiub konduktif boleh mendapat manfaat daripada lukisan berbilang untai apabila bahan mulur dan dimensi yang diperlukan berada dalam julat FR-16. Pemotongan pneumatik amat relevan di mana kitaran pemotongan pantas diutamakan untuk bahan bukan ferus yang lembut.

Keluli dan Kejuruteraan Am

Konfigurasi Pemotongan Gergaji FR-25 bertujuan untuk aplikasi yang memerlukan daya lukisan yang lebih tinggi dan diameter yang lebih besar sehingga Ø25 mm. Ia lebih sesuai untuk produk keluli atau aloi yang lebih keras di mana pemotongan gergaji memberikan prestasi pemisahan yang diperlukan.

Senario pengeluaran:Pengeluar tiub keluli membuat kosong berulang untuk pemesinan berikutnya boleh menggunakan FR-25 untuk melukis dan memotong tiub sebelum peringkat pemesinan. Dalam kes ini, gergaji dipilih kerana kekerasan bahan dan saiz bahagian boleh menjadi lebih penting daripada mencapai kitaran pemotongan terpendek.

Kejuruteraan Kilang dan Kawalan Kualiti

Four Lines Cold Drawing And Cutting Machine

FangRong telah mengeluarkan bangku larik sejak 1998, dengan kerja kejuruteraan meliputi lukisan sejuk, meluruskan, menunjuk dan peralatan kemasan bar dan tiub yang berkaitan. Syarikat itu mengendalikan kemudahan pembuatan di Dongguan dan Yangjiang dan membekalkan peralatan kepada pelanggan luar negara.

Perkara penting bagi pembeli drawbench bukanlah bilangan mesin yang dihasilkan tetapi sama ada pengeluar boleh mengesahkan mesin terhadap tiub atau bar sebenar pelanggan. Atas sebab ini, proses pengeluaran termasuk pemasangan mekanikal, penyepaduan elektrik, pengaturcaraan PLC, dan ujian mesin sebelum penghantaran.

Pengilangan dan Pengujian Kilang

Four Lines Cold Drawing And Cutting Machine Factory

Kejuruteraan pesanan:Pemegang die, susunan pemotongan, susun atur helai, dan automasi dikonfigurasikan mengikut spesifikasi produk.

Pemeriksaan komponen:Komponen struktur dan penghantaran utama diperiksa sebelum pemasangan.

Pemesinan dan penjajaran:Rel panduan dan komponen pemegang die dimesin mengikut keperluan dimensi dan penjajaran yang ditentukan.

Pemasangan mekanikal:Kotak gear, rantai, gerabak, pemegang die, sistem pemotongan, dan sistem penerima dipasang dan diperiksa sebelum penyepaduan akhir.

Penyepaduan elektrik dan PLC:Sistem kawalan diprogramkan untuk lukisan yang diperlukan, ukuran panjang, pemotongan, dan urutan nyahcas.

Ujian penerimaan kilang:Mesin dijalankan sebelum penghantaran. Di mana sampel pelanggan disediakan, tiub atau bar sebenar boleh digunakan untuk mengesahkan operasi lukisan, urutan pemotongan dan dimensi siap.

Ujian ini amat berguna untuk pembeli kali pertama kerana mesin boleh dinilai berdasarkan bahan dan spesifikasi produk sebenar sebelum dipasang di kilang pelanggan.

Four Lines Cold Drawing And Cutting Machine Production Process

Pensijilan dan Piawaian Berkenaan

Four Lines Cold Drawing And Cutting Machine CE Certification

ISO 9001:2015:FangRong mengendalikan sistem pengurusan kualiti yang meliputi reka bentuk, pembuatan, pemasangan dan aktiviti perkhidmatan yang berkaitan. No. Sijil UQ231211R1 disediakan dalam maklumat syarikat yang dibekalkan.

penandaan CE:Mesin siri FR standard boleh dibekalkan dengan dokumentasi pematuhan CE untuk keperluan jentera Eropah dan keselamatan elektrik yang berkenaan. Piawaian dan dokumen pematuhan yang tepat harus disahkan untuk mesin yang dipesan kerana keperluan yang berkenaan bergantung pada konfigurasi mesin akhir dan pasaran destinasi.

Keselamatan elektrik dan jentera:Di mana diperlukan oleh projek, mesin boleh ditentukan mengikut piawaian yang berkenaan sepertiEN ISO 12100untuk penilaian risiko jentera danEN 60204-1untuk peralatan elektrik mesin. Senarai standard pematuhan terakhir hendaklah dinyatakan dalam perjanjian teknikal dan bukannya diambil daripada nama produk.

Pemeriksaan SGS:Pemeriksaan pihak ketiga boleh diatur apabila dikehendaki oleh pembeli. Pemeriksaan SGS ialah perkhidmatan pemeriksaan dan tidak boleh dikelirukan dengan tanda pensijilan produk.

Keperluan UL:UL tidak disenaraikan sebagai pensijilan standard untuk konfigurasi siri-FR standard dalam spesifikasi yang dibekalkan. Jika mesin sedang dipasang di Amerika Utara dan pembeli memerlukan komponen yang diiktiraf UL atau panel kawalan yang mematuhi UL, keperluan ini hendaklah dinyatakan sebelum komponen elektrik dibeli.

Harga, MOQ, FOB dan Penghantaran

Mesin Lukisan dan Pemotong Sejuk Empat Baris ialah peralatan perindustrian dan biasanya disebut mengikut konfigurasi akhir dan bukannya sebagai harga dalam talian tetap tunggal. Bilangan garis lukisan, kaedah pemotongan, perkakas, standard elektrik, keperluan automasi dan destinasi semuanya boleh mengubah kos mesin akhir.

Kuantiti pesanan Asas harga Susunan sebut harga biasa
1 set Pesanan mesin tunggal Sebut harga konfigurasi individu
2-4 set Pesanan batch kecil Harga volum tersedia mengikut konfigurasi yang sama atau bercampur
5+ set Pesanan projek atau kelompok Sebutharga berasaskan projek dan jadual pengeluaran

MOQ: 1 set.Untuk meja tarik industri, memesan lebih daripada satu mesin mungkin layak untuk harga unit yang berbeza, tetapi harga peringkat sebenar harus disahkan dalam sebut harga komersial dan bukannya disimpulkan daripada katalog.

FOB:Harga FOB boleh disebut dengan pelabuhan penghantaran yang dipersetujui yang dinyatakan pada invois proforma dan kontrak jualan. Oleh kerana FangRong mempunyai kemudahan pembuatan di Guangdong, pelabuhan FOB yang tepat harus disahkan dengan pasukan jualan mengikut lokasi pemuatan kilang terakhir dan susunan penghantaran. Sebut harga harus menyatakan port yang dinamakan secara eksplisit, sebagai contohFOB [pelabuhan China yang dipersetujui], daripada menggunakan "FOB China" tanpa nama port.

Masa utama pesanan standard:Konfigurasi standard FR-16 biasanya diperlukan30-60 hariselepas pengesahan teknikal dan penerimaan bayaran yang dipersetujui.

FR-25 atau masa utama pesanan tersuai:biasanya90-120 hari, bergantung pada sistem pemotongan, konfigurasi elektrik, perkakasan, automasi dan keperluan projek lain.

Pesanan dipercepatkan:Jadual pengeluaran yang dipercepatkan boleh dinilai untuk projek mendesak tertakluk kepada kapasiti bengkel semasa, ketersediaan komponen dan konfigurasi. Masa utama yang dipercepatkan hendaklah disahkan secara bertulis sebelum penempatan pesanan; tidak boleh diandaikan bahawa pesanan segera boleh menggunakan jadual 30-60 hari standard.

Pembungkusan dan Penghantaran

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

Mesin Lukisan dan Pemotong Sejuk Empat Garisan disediakan untuk penghantaran eksport dengan pembungkusan pelindung yang sesuai untuk pengangkutan jarak jauh. Kaedah pembungkusan hendaklah mengambil kira dimensi mesin, kabinet elektrik, komponen hidraulik atau pneumatik, dan permukaan yang sensitif terhadap kakisan.

Sebelum penghantaran, pembeli hendaklah mengesahkan senarai pembungkusan, dimensi mesin, mata angkat, keperluan elektrik, lukisan asas, alat ganti dan dokumentasi pemasangan. Maklumat ini amat penting untuk FR-25 kerana dimensi standardnya adalah lebih kurang 12,000 × 2,900 × 1,500 mm.

Soalan Lazim

1. Bagaimanakah saya boleh memilih antara model FR-16 Hydraulic, FR-16 Pneumatic dan FR-25 Saw Cutting?

Faktor pemilihan utama ialah diameter tiub atau bar, kekuatan bahan, bilangan garisan, dan kaedah pemotongan. Hidraulik FR-16 sesuai untuk pengeluaran 2 talian sehingga Ø15 mm di mana pemotongan hidraulik lebih disukai. Pneumatik FR-16 menyokong 2 talian sehingga Ø15 mm atau 4 talian sehingga Ø12 mm, menjadikannya sesuai apabila output yang lebih tinggi adalah lebih penting. Pemotong Gergaji FR-25 memberikan daya tarikan sehingga 50 kN dan mengendalikan produk sehingga Ø25 mm, dengan pemotongan gergaji sesuai untuk aplikasi yang memerlukan gergaji mekanikal dan bukannya pemotongan hidraulik atau pneumatik.

2. Bolehkah mesin melukis dan memotong dua atau empat tiub pada masa yang sama?

ya. Model FR-16 Hydraulic dan FR-25 Saw Cutting dikonfigurasikan untuk pengeluaran 2 baris, manakala FR-16 Pneumatic boleh dikonfigurasikan untuk sama ada 2 atau 4 baris. Konfigurasi 4 baris meningkatkan output apabila diameter tiub dan keperluan daya lukisan berada dalam julat kerja mesin. Ia bukan sekadar menambah lebih banyak baris; persediaan die, bahan, pengurangan diameter dan daya lukis yang tersedia semuanya mesti dipadankan dengan keperluan pengeluaran.

3. Apakah maklumat yang diperlukan untuk memilih mesin dan konfigurasi lukisan yang betul?

Sediakan gred bahan, diameter luar bermula, diameter siap, jenis tiub atau bar, ketebalan dinding jika berkenaan, panjang siap yang diperlukan, keluaran harian atau bulanan yang diperlukan, dan bilangan barisan pengeluaran yang diperlukan. Untuk tiub, keadaan bahan dan jadual pengurangan juga penting kerana pengurangan yang berlebihan dalam satu hantaran boleh meningkatkan daya tarikan dan menjejaskan kualiti permukaan. Parameter ini digunakan untuk menentukan model yang sesuai, susunan dadu, daya lukis dan konfigurasi pemotongan.

4. Sejauh manakah ketepatan pemotongan panjang tetap?

Panjang pemotongan dikawal melalui sistem PLC mesin bersama-sama dengan pengesanan panjang dan urutan suapan atau lukisan. Ketepatan pemotongan sebenar bergantung pada keanjalan bahan, kelurusan, keadaan lukisan, kaedah pemotongan dan persediaan mesin. Untuk aplikasi seperti tiub HVAC atau komponen yang memerlukan panjang pemasangan yang konsisten, toleransi akhir hendaklah disahkan daripada bahan sebenar dan panjang sasaran sebelum membuat pesanan dan bukannya bergantung pada angka ketepatan generik.

5. Bolehkah mesin memproses keluli tahan karat, keluli karbon, tembaga dan aluminium?

Ya, mesin boleh dikonfigurasikan untuk produk logam yang berbeza, termasuk keluli karbon, keluli aloi, keluli tahan karat, tembaga dan aluminium. Walau bagaimanapun, konfigurasi yang sama tidak boleh diandaikan sesuai untuk setiap bahan. Keluli tahan karat dan aloi berkekuatan tinggi secara amnya memerlukan daya tarikan yang lebih besar dan kawalan pengurangan yang lebih berhati-hati, manakala kuprum dan aluminium mungkin memerlukan bahan die yang berbeza dan keadaan pelinciran untuk melindungi kemasan permukaan. Oleh itu gred dan saiz bahan hendaklah disahkan semasa pemilihan mesin.

6. Adakah mesin termasuk penunjuk, atau adakah mesin penunjuk yang berasingan diperlukan?

Mesin lukisan dan pemotongan sejuk empat baris direka terutamanya untuk mengintegrasikan lukisan sejuk dengan pemotongan panjang tetap automatik. Jika tiub atau bar yang masuk tidak boleh dimasukkan melalui acuan lukisan secara langsung, penudingan atau penyediaan hujung mungkin diperlukan sebelum melukis. Sama ada mesin penuding berasingan diperlukan bergantung pada bahan permulaan, keadaan akhir dan reka bentuk cetakan. Proses lengkap boleh dinilai apabila sampel bahan mentah pelanggan dan jadual lukisan disediakan.

7. Apakah perbezaan antara pemotongan hidraulik, pneumatik dan gergaji?

Pemotongan hidraulik dan pneumatik sesuai untuk pengeluaran panjang tetap automatik di mana operasi kitaran pantas dan penyepaduan dengan urutan lukisan diperlukan. Pemotongan pneumatik amat berguna dalam konfigurasi empat baris FR-16 di mana output pengeluaran menjadi keutamaan. Pemotongan gergaji menyediakan kaedah pemotongan yang berbeza dan digunakan pada model FR-25, yang mempunyai kapasiti daya tarikan yang lebih tinggi dan menyokong produk yang lebih besar sehingga Ø25 mm. Pilihan terbaik bergantung pada bahan, diameter, keperluan muka akhir dan pemesinan hiliran.

8. Apakah yang perlu saya sahkan sebelum membuat pesanan?

Sebelum membuat pesanan, sahkan bahan dan dimensi produk, pengurangan lukisan, panjang siap, output yang diperlukan, bilangan garisan serentak, kaedah pemotongan, keperluan elektrik, keadaan pemasangan dan keperluan automasi. Untuk projek eksport, juga sahkan Incoterm dan pelabuhan penghantaran yang dipersetujui, jadual penghantaran, pakej alat ganti, kaedah pentauliahan dan keperluan keselamatan atau elektrik yang berkenaan seperti dokumentasi CE. Menyediakan sampel tiub atau bar sebenar adalah disyorkan apabila keperluan dimensi atau permukaan yang ketat terlibat.

Hantar Pertanyaan
Maklumat Hubungan
Beritahu kami tentang bahan, spesifikasi produk, proses pengeluaran dan keperluan peralatan anda. FangRong boleh membincangkan Mesin Lukisan Sejuk, Mati Lukisan, Mesin Meluruskan dan penyelesaian tersuai yang sesuai untuk aplikasi anda.
Penilaian:
5.0
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi
TolakTerima