Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
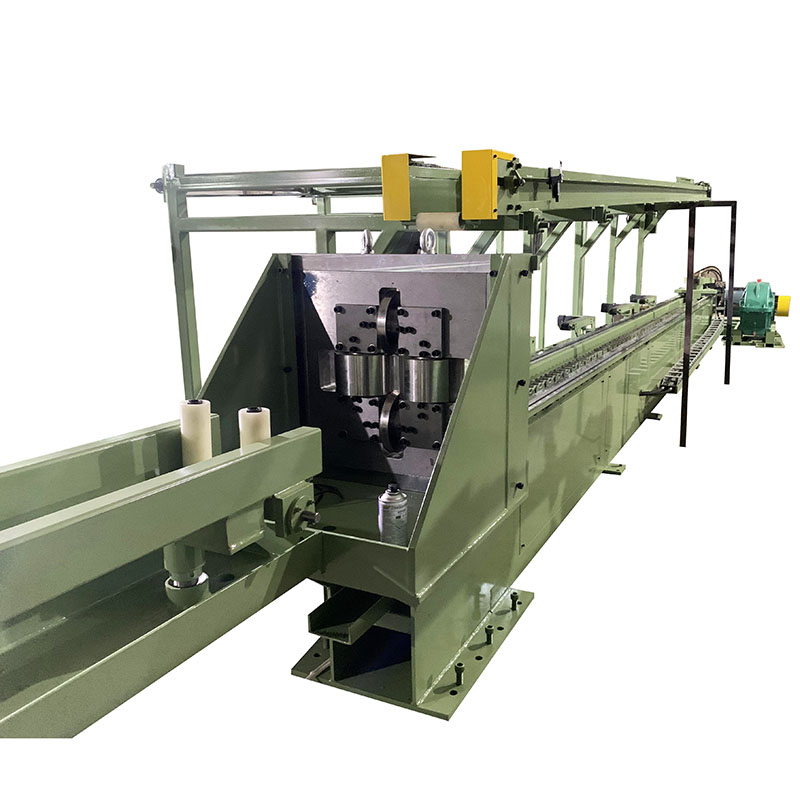
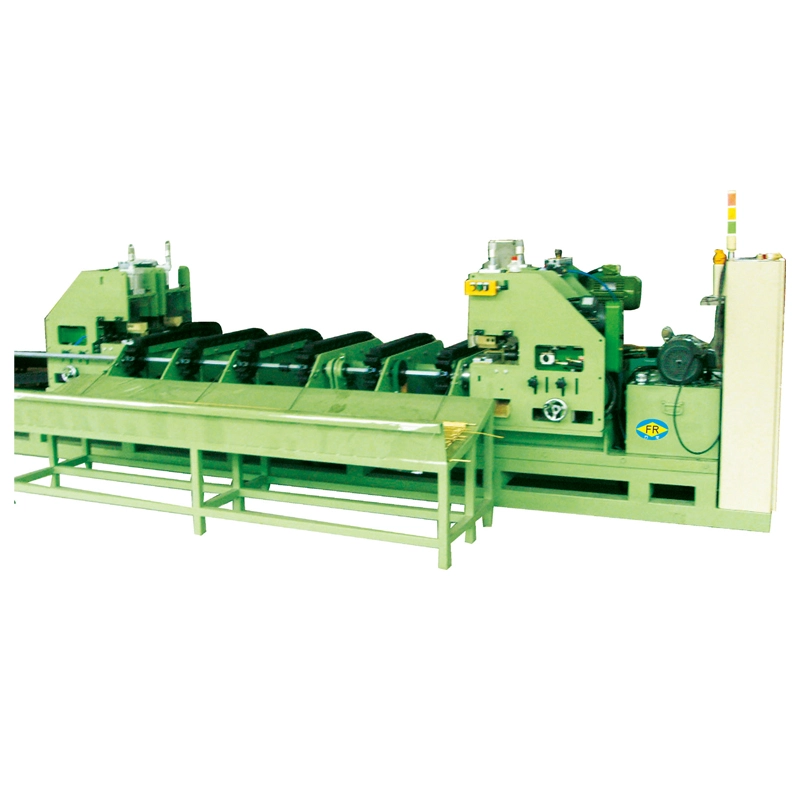
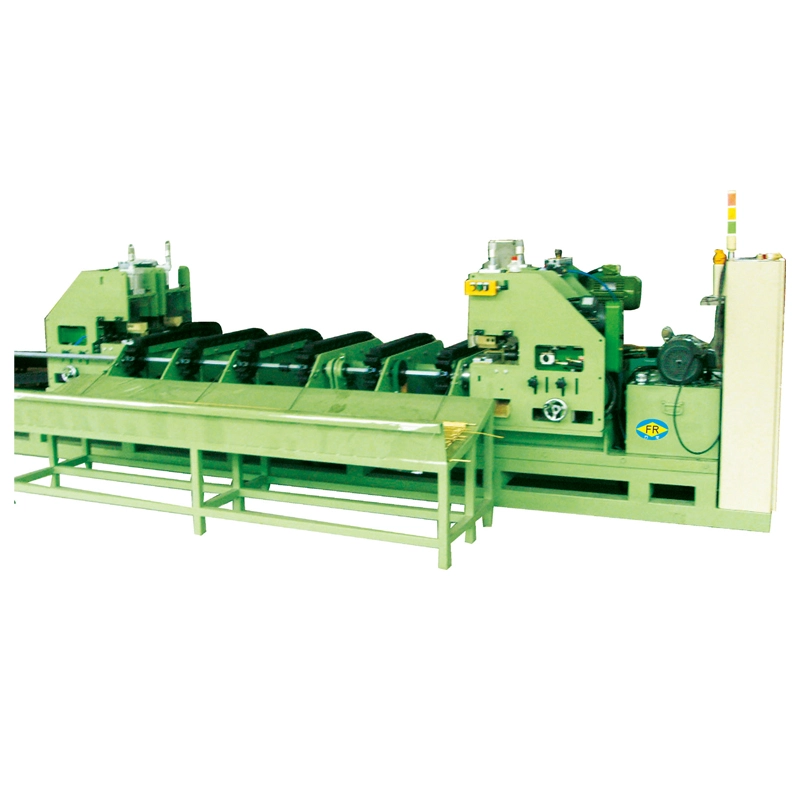
TheMesin Lukisan Rolling Empat-Rollerdireka untuk lukisan sejukrel panduan, peluncur, dan bahagian keluli berbentuk khas. Dengan daya tarikan sebanyak300–750 kNdan mempercepatkan sehingga13 m/min, ia memproses S55C, 20CrMo, dan keluli serupa dengan kekuatan tegangan sehingga 900 MPa. Thepemacu dwi rantai, gerabak pengapit pneumatik, pemegang die boleh laras, dan kerangka C tegar memastikan lukisan dan kelurusan yang stabil≤1 mm/m. Kawalan skrin sentuh PLC menyokong pelarasan kelajuan yang tepat. Sesuai untukjentera pembinaan, peralatan automasi, dan bahagian keluli ketepatan.
TheMesin Lukisan Rolling Empat-Rollerialah meja tarik sejuk dipacu rantai yang direka untuk lukisan ketepatan bahagian keluli berbentuk khas, termasuk rel panduan, peluncur, profil asimetri dan bahagian bukan bulat yang lain. Bahan kerja diacukan terlebih dahulu pada hujung hadapan dan ditarik melalui acuan lukisan ketepatan atau acuan gelek, mengurangkan luas keratan rentas sambil mengawal profil siap, dimensi dan kelurusan.
Tidak seperti mesin lukisan bar konvensional yang digunakan terutamanya untuk produk bulat, mesin ini dikonfigurasikan untuk profil yang penjajaran die, kestabilan tarikan dan kelurusan siap adalah kritikal. Pemegang dadu sfera membenarkan sudut dadu dilaraskan semasa persediaan, menyediakan cara tambahan untuk membetulkan kelurusan bahagian yang dilukis.
Julat standard termasuk model FR-30, FR-45, dan FR-65 dengan daya lukisan undian masing-masing 300 kN, 450 kN dan 650 kN. FR-65 menggunakan pemacu dwi rantai untuk aplikasi beban lebih tinggi, manakala FR-30 dan FR-45 menggunakan konfigurasi rantai tunggal.
Mesin ini menggabungkan daya tarikan terkawal, panduan acuan ketepatan, dan pengendalian bahan automatik dalam satu kitaran lukisan.
1. Pemuatan bahan— Bar keluli atau bahagian berbentuk khas seperti S55C dan 20CrMo dimuatkan ke atas meja susun, biasanya dengan kren atas. Bahan kerja kemudiannya dipindahkan ke meja penggelek suapan dan diposisikan untuk lukisan.
2. Penyediaan bahan kerja dan kemasukan die— Hujung hadapan bahan kerja ditunjuk terlebih dahulu supaya ia boleh melalui bukaan acuan. Die dipasang dalam lengan die sfera. Lubang tirusnya, biasanya sekitar 6°, membolehkan pemegang dadu dilaraskan untuk mengawal arah lukisan.
3. Melukis— Pengangkutan mencengkam hujung runcing menggunakan mekanisme pengapit pneumatik jenis baji. Pemacu utama, yang terdiri daripada motor DC, kotak gear, dan sistem rantaian tugas berat, menarik gerabak di sepanjang rel panduan mesin ketepatan.
4. Pemunggahan terkawal— Selepas lejang lukisan selesai, rahang kereta melepaskan bahan kerja. Bahagian siap dipindahkan ke peranti penerima yang dipasang dengan penggelek nilon untuk mengurangkan kerosakan sentuhan. Mekanisme pemindahan sisi kemudian mengalihkan produk dari garis lukisan.
5. Pulangan pengangkutan— Kereta lukisan kembali ke kedudukan permulaannya, membenarkan bahan kerja seterusnya memasuki kitaran pengeluaran.
Dimensi longgar selepas pemprosesan panas— Bahagian bergulung panas dan tersemperit boleh mempunyai variasi dimensi yang menjadikannya tidak sesuai untuk pemasangan ketepatan. Lukisan sejuk mengurangkan keratan rentas melalui pembukaan acuan terkawal dan memberikan dimensi siap yang lebih konsisten.
Variasi kelurusan— Rel panduan panjang dan profil asimetri sensitif terhadap lenturan semasa operasi pembuatan dan pengendalian sebelumnya. Pemegang die sfera boleh laras membolehkan pengendali mengimbangi sisihan arah lukisan semasa persediaan.
Keadaan permukaan selepas pembentukan panas— Lukisan boleh memperbaiki keadaan permukaan bahan kerja yang disediakan dengan betul dengan membawa bahan ke dalam sentuhan terkawal dengan acuan. Walau bagaimanapun, lukisan sejuk tidak secara automatik mengeluarkan semua kecacatan permukaan, jadi skala, lubang, jahitan atau retak yang teruk harus ditangani sebelum melukis.
Beban tarikan tinggi pada profil panjang— Bahagian keluli berbentuk khas boleh memerlukan daya tarikan yang besar, terutamanya apabila bekerja dengan aloi berkekuatan lebih tinggi atau pengurangan yang lebih besar. Siri FR menyediakan kapasiti daya yang berbeza, dengan FR-65 menggunakan pemacu dwi rantai untuk aplikasi tugas berat.
Mengendalikan kerosakan selepas lukisan— Bahagian ketepatan panjang boleh tercalar atau kemek semasa memunggah jika ia jatuh terus ke permukaan logam. Penggelek nilon dan sistem pemindahan sisi digunakan untuk mengurangkan hentaman dan sentuhan permukaan semasa pengendalian produk.
FR-30, FR-45, dan FR-65 meliputi keperluan daya tarikan yang berbeza. Pemilihan model hendaklah berdasarkan kekuatan bahan, keratan rentas permulaan dan siap, pengurangan setiap pas, dan keluaran pengeluaran yang diperlukan dan bukannya tan sahaja.
FR-65 menggunakan dua talian rantaian tugas berat untuk mengagihkan beban tarikan dengan lebih sekata merentasi gerabak. Rantai utamanya menggunakan pembinaan plat lurus pic 200 mm. Konfigurasi ini bertujuan untuk aplikasi yang daya tarikannya tinggi dan penghantaran beban yang stabil adalah penting.
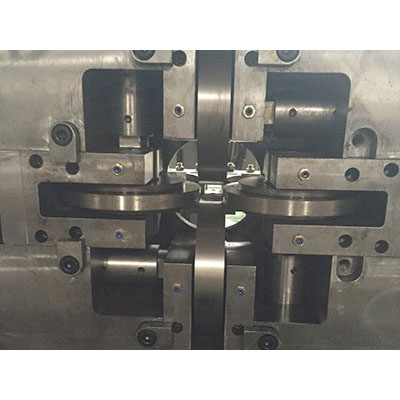
Pemegang dadu menggunakan susunan lengan sfera yang membenarkan pelarasan sudut dadu. Ini membolehkan pengendali memperhalusi arah lukisan dan menyelesaikan kelurusan tanpa berulang kali menanggalkan dan memasang semula acuan.
Pengangkutan menggunakan mekanisme pengapit pneumatik jenis baji untuk mencengkam hujung runcing bahan kerja. Selepas lejang lukisan, rahang dilepaskan secara automatik untuk memunggah dan membawa kembali.
Rangka jenis C dikimpal daripada keluli struktur dan dilepaskan tekanan sebelum pemesinan. Permukaan pemandu, muka pelekap, dan satah asas yang berkaitan dimesin untuk mewujudkan penjajaran yang diperlukan untuk pergerakan gerabak dan kedudukan mati.
Kereta lukisan digerakkan oleh motor DC dan kotak gear tugas berat. Bergantung pada model, pemacu Parker atau Siemens DC digunakan. Kawalan kelajuan boleh ubah membolehkan kelajuan lukisan dilaraskan mengikut keperluan bahan kerja dan proses.
Selepas lukisan, bahan kerja dipindahkan ke peranti penerima yang dilengkapi dengan penggelek nilon. Mekanisme pemindahan sisi jenis rantai kemudian mengalihkan bahagian siap dari mesin, mengurangkan pengendalian manual antara kitaran lukisan.
Pangkalan mesin menggabungkan plat dikimpal tertutup yang boleh mengumpul pelincir lukisan dan menghalangnya daripada merebak terus ke lantai bengkel. Susunan itu juga memudahkan pembersihan di sekeliling garis lukisan.
Sistem elektrik menggunakan kawalan berasaskan PLC dengan skrin sentuh HMI untuk operasi mesin, tetapan parameter, pemantauan dan isyarat berkaitan keselamatan. Mod pengendalian manual dan automatik boleh dikonfigurasikan mengikut proses pengeluaran.
Pemegang dadu boleh memuatkan dadu tungsten karbida dan dadu bergolek, membolehkan konfigurasi perkakas dipadankan dengan bahan bahan kerja, geometri profil dan keperluan pengurangan.
Pilih mesin lukisan mengikut daya lukisan sebenar dan bukannya saiz bahagian nominal sahaja. Daya yang diperlukan dipengaruhi oleh gred bahan, kekuatan tegangan, dimensi permulaan dan siap, pengurangan setiap hantaran, geseran, pelinciran, dan geometri cetakan.
Untuk pengeluaran berterusan, secara amnya adalah lebih baik untuk mengelak daripada beroperasi secara berterusan pada daya maksimum mutlak. Beban kerja sebenar yang dibenarkan hendaklah disahkan melalui pengiraan daya dan penilaian kejuruteraan pengeluar mesin.
| Parameter | FR-65 | FR-30 | FR-45 |
| Konfigurasi | Dwi-rantai, satu baris | Rangkaian tunggal, talian tunggal | Rangkaian tunggal, talian tunggal |
| Daya Lukisan Dinilai | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Daya Lukisan Maksimum | 750 kN pada 0–13 m/min | 350 kN pada 0–13 m/min | 550 kN pada 0–12 m/min |
| Kelajuan Lukisan Dinilai | Kira-kira 13 m/min | Kira-kira 13 m/min | Kira-kira 12 m/min |
| Julat Kelajuan | 0–37 m/min | 0–19 m/min | 0–18 m/min |
| Panjang Lukisan Berkesan | 12 m | 12 m | 12 m |
| Panjang Katil | ≤16 m | 25 m keseluruhan | 25 m keseluruhan |
| Motor Utama | Z4-280-41, 166 kW, 675/1900 rpm, DC | 75 kW, 1000/2000 rpm, DC | 110 kW, 1000/2000 rpm, DC |
| Kotak Gear Utama | ZFY560, nisbah 112, input 185 kW | ZFY400-112 | ZFY500-160 |
| Rantaian Utama | Pitch 200 mm, rantai plat lurus tugas berat | Pic 180 mm, rantai lurus, 2 × 2 | Pic 240 mm, rantai lurus, 2 × 2 |
| Pemacu DC | Siemens 6RA80 | Parker | Parker |
| PLC/HMI | Inovasi | Inovasi | Inovasi |
| lebih kurang Jejak kaki | 31 m × 4.1 m | 25 m × 1.8 m | 25 m × 2.1 m |
Bahan:Sediakan gred keluli yang tepat, keadaan rawatan haba, kekuatan tegangan dan kekuatan hasil jika ada. S55C, 20CrMo, dan keluli aloi lain berkelakuan berbeza semasa ubah bentuk sejuk.
Dimensi permulaan dan siap:Untuk bahagian berbentuk khas, sediakan lukisan yang menunjukkan semua dimensi kritikal dan bukannya nama profil nominal sahaja.
Pengurangan setiap pas:Pengurangan mesti dinilai bersama dengan kekuatan bahan dan geometri die. Pengurangan yang lebih tinggi secara amnya meningkatkan daya tarikan dan mungkin memerlukan berbilang hantaran atau rawatan haba perantaraan.
Kelurusan yang diperlukan:Nyatakan keperluan kelurusan bersama kaedah pengukuran dan panjang produk. Nilai kelurusan yang dituntut hanya bermakna apabila kaedah pemeriksaan dan keadaan produk ditakrifkan.
Kelajuan pengeluaran:Kelajuan lukisan yang sesuai bergantung pada bahan, jenis cetakan, pelinciran, pengurangan dan keperluan permukaan. Kelajuan mesin maksimum tidak boleh dianggap secara automatik sebagai kelajuan pengeluaran yang disyorkan.
Jenis mati:Tentukan sama ada proses menggunakan dadu tungsten karbida, dadu bergolek atau susunan alatan lain. Jenis die mempengaruhi kedua-dua daya tarikan dan keadaan permukaan.
Mesin ini sesuai untuk melukis rel panduan keluli, peluncur dan bahagian gerakan linear lain di mana kelurusan siap dan ketekalan dimensi adalah penting.
Untuk pengeluaran rel panduan, profil die mesti direka di sekeliling keratan rentas sebenar. Dimensi kritikal seperti lebar rel, ketinggian, geometri alur, jejari sudut dan permukaan rujukan hendaklah disertakan dalam lukisan cetakan.
Mesin Lukisan Rolling Empat-Roller boleh dikonfigurasikan untuk bahagian keluli bukan bulat, termasuk profil asimetri, bahagian T, profil jenis saluran, bahagian sudut dan bentuk khusus pelanggan yang sesuai dengan lukisan sejuk.
Profil yang ditarik sejuk boleh digunakan untuk komponen struktur, casis, penggantungan dan mekanikal terpilih yang memerlukan dimensi dan kelurusan terkawal. Kesesuaian proses bergantung pada gred keluli dan pengurangan yang diperlukan.
Aplikasi termasuk profil khas yang digunakan dalam peralatan pembinaan, sistem panduan, pemasangan struktur dan komponen jentera lain di mana bahagian panjang memerlukan dimensi terkawal selepas penggelek panas atau penyemperitan.
Mesin ini juga boleh digunakan untuk stok bar ketepatan dan profil industri tersuai apabila keratan rentas dan sifat bahan yang diperlukan berada dalam julat daya lukisan mesin.
Rel Panduan S55C:FR-65 boleh dikonfigurasikan untuk lukisan rel panduan tugas berat di mana daya lukisan yang diperlukan memerlukan pemacu dwi rantai. Pemegang die sfera menyediakan titik pelarasan untuk mengawal kelurusan siap semasa persediaan.
Profil Slider 20CrMo:FR-45 boleh dipertimbangkan untuk profil keluli aloi berkekuatan lebih tinggi apabila daya lukisan yang dikira kekal dalam kapasiti mesin. Pengurangan dan hasil permukaan sebenar hendaklah disahkan mengikut keadaan bahan pelanggan, reka bentuk cetakan dan sistem pelinciran.
FangRong memulakan perniagaan peralatan lukisan sejuknya pada tahun 1998 melalui usaha sama dengan pakar peralatan lukisan Taiwan dan menjadi milik penuh pada tahun 2013. Syarikat itu terus memfokuskan pada lukisan sejuk, meluruskan dan peralatan membentuk logam yang berkaitan.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. dan Yangjiang Fangrong Machinery Co., Ltd. menyokong pembuatan dan pemasangan peralatan. Kapasiti pengeluaran tahunan gabungan adalah lebih daripada 650 mesin.
Peralatan FangRong telah dieksport ke lebih daripada 70 negara dan telah digunakan oleh pelanggan yang bekerja dengan keluli, keluli tahan karat, tembaga, loyang, aluminium dan aloi khusus.
Untuk projek lukisan yang lengkap, pemilihan mesin hanyalah sebahagian daripada kerja kejuruteraan. FangRong boleh menyokong pemilihan die, perancangan asas, penyeliaan pemasangan, pentauliahan, latihan pengendali, bekalan alat ganti dan penyelesaian masalah jauh.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Terletak di Bandar Dalang, Bandar Dongguan, kemudahan ini memfokuskan pada mesin lukisan sejuk, peralatan meluruskan, mesin menggelek benang dan peralatan membentuk logam yang berkaitan.
Yangjiang Fangrong Machinery Co., Ltd.— Terletak di Daerah Yangdong, Bandar Yangjiang, kemudahan kedua mengembangkan kapasiti pembuatan dan menyokong projek peralatan yang lebih besar.
1. Pemeriksaan bahan— Plat keluli berstruktur dan bahagian diperiksa sebelum fabrikasi.
2. Memotong dan membentuk— Rangka dan komponen struktur dipotong dan disediakan mengikut lukisan kejuruteraan.
3. Kimpalan bingkai— Rangka dan tapak jenis C dikimpal dan diperiksa sebelum pelepasan tekanan.
4. Melegakan tekanan— Pelepasan tegasan selepas kimpalan dilakukan untuk mengurangkan tekanan kimpalan sisa sebelum pemesinan ketepatan.
5. Pemesinan bersepadu— Permukaan pemandu, muka pelekap, dan satah asas kritikal dimesin untuk mewujudkan penjajaran yang diperlukan.
6. Pemasangan mekanikal— Kotak gear, sistem rantai, gerabak, pemegang die, dan mekanisme penerimaan dipasang.
7. Integrasi elektrik dan pneumatik— Motor, pemacu, PLC, HMI, penderia dan komponen pneumatik disambungkan dan diuji.
8. Pengaturcaraan PLC— Logik kawalan, urutan operasi, fungsi pemantauan dan isyarat berkaitan keselamatan dikonfigurasikan.
9. Ujian mesin— Pergerakan mesin, sistem lukisan, operasi pengangkutan, pemunggahan, pemindahan dan fungsi kawalan diperiksa.
10. Pemeriksaan akhir— Penjajaran mekanikal, keselamatan elektrik, fungsi kawalan, dan prestasi mesin yang berkaitan diperiksa sebelum penghantaran.
11. Pembungkusan eksport— Mesin dilindungi daripada kakisan, hentaman, dan kerosakan pengangkutan sebelum dimuatkan.
Sebelum penghantaran, mesin boleh diperiksa melalui operasi tanpa beban dan ujian lukisan mengikut spesifikasi teknikal yang dipersetujui. Apabila pelanggan menyediakan sampel bahan kerja sebenar, ujian pengeluaran boleh digunakan untuk mengesahkan daya lukisan, pergerakan pengangkutan, kelajuan, pemasangan acuan, pemunggahan dan keperluan produk siap.
Untuk aplikasi dengan kelurusan atau keperluan dimensi yang ketat, kriteria penerimaan hendaklah ditakrifkan terlebih dahulu, termasuk keadaan bahan, panjang produk, toleransi, kaedah pengukuran dan kuantiti ujian.
ISO 9001:2015— Sistem pengurusan kualiti yang merangkumi aktiviti reka bentuk, pembuatan, pemasangan dan perkhidmatan yang berkaitan. Nombor Sijil UQ231211R1.
Penandaan CE— Peralatan siri FR standard yang berkenaan dibekalkan dengan dokumentasi CE untuk keperluan keselamatan jentera yang berkaitan.
Pemeriksaan SGS— Perkhidmatan pemeriksaan bebas boleh diatur mengikut keperluan projek.
Paten Kebangsaan— FangRong memegang 32 paten ciptaan dan lebih daripada 100 paten model utiliti yang meliputi struktur peralatan dan teknologi berkaitan.
Mesin Lukisan Rolling Empat-Roller disediakan untuk pengangkutan jarak jauh dengan perlindungan struktur, pencegahan kakisan dan pembungkusan khusus komponen. Bahagian mesin yang besar boleh dihantar mengikut konfigurasi peralatan akhir dan keperluan logistik tapak.
Sebelum penghantaran, lukisan asas, susun atur bolt anchor, dokumentasi peralatan, maklumat elektrik dan dokumen berkaitan pemasangan lain boleh disediakan mengikut skop projek.
Mesin ini digunakan terutamanya untuk lukisan sejuk bahagian keluli berbentuk khas seperti rel panduan, peluncur, rel, dan profil lain dengan keratan rentas bukan bulat. Kesesuaian sebenar bergantung pada geometri profil, gred bahan, dimensi masuk, pengurangan yang diperlukan dan daya lukisan. Profil sampel atau lukisan bahagian terperinci perlu disediakan untuk pemilihan mesin dan die.
Pemilihan model hendaklah berdasarkan daya lukisan yang dikira dan bukannya saiz profil sahaja. FR-30, FR-45, dan FR-65 memberikan daya tarikan berkadar masing-masing 300 kN, 450 kN, dan 650 kN, dengan kapasiti daya maksimum yang lebih tinggi. Kekuatan bahan, pengurangan keratan rentas, geseran die, kelajuan lukisan, dan keperluan pengeluaran semuanya harus dipertimbangkan semasa menentukan model yang sesuai.
Pemegang die sfera membolehkan kedudukan dan sudut die dilaraskan ke arah lukisan sebenar. Ini amat berguna untuk profil tidak simetri, di mana ralat penjajaran kecil boleh menghasilkan pemuatan tidak sekata, sisihan dimensi atau tanda permukaan. Penjajaran die yang betul juga membantu mengekalkan keadaan lukisan yang stabil dalam jangka masa pengeluaran yang lebih lama.
Lukisan boleh meningkatkan ketekalan dan kelurusan dimensi, tetapi keputusan akhir tidak ditentukan oleh meja penarik sahaja. Kelurusan bahan masuk, ketepatan profil, tegasan baki, geometri acuan, pengurangan setiap hantaran, penjajaran mesin dan parameter lukisan semuanya mempengaruhi keputusan. Untuk keperluan kelurusan yang ketat, sasaran hendaklah disahkan melalui lukisan dan pengukuran sampel sebelum memuktamadkan konfigurasi mesin.
Ya, dengan syarat profil termasuk dalam had kuasa mesin, panjang kerja, pengangkutan dan had saiz cetakan. Profil yang berbeza biasanya memerlukan acuan atau perkakas lukisan khusus, manakala bangku larik yang sama boleh digunakan untuk berbilang produk. Untuk perubahan produk yang kerap, kebolehcapaian pemegang die dan masa pertukaran alatan juga harus dipertimbangkan semasa pemilihan mesin.
Maklumat yang paling berguna termasuk gred bahan, dimensi profil masuk, dimensi siap, lukisan profil atau bahagian CAD, panjang permulaan dan siap, pengurangan yang diperlukan, kelurusan sasaran dan keadaan permukaan, kuantiti pengeluaran dan kelajuan lukisan pilihan. Parameter ini membenarkan daya lukisan, konfigurasi die, model mesin dan sistem pengendalian tambahan yang diperlukan untuk dinilai sebelum sebut harga.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel