Whatsapp
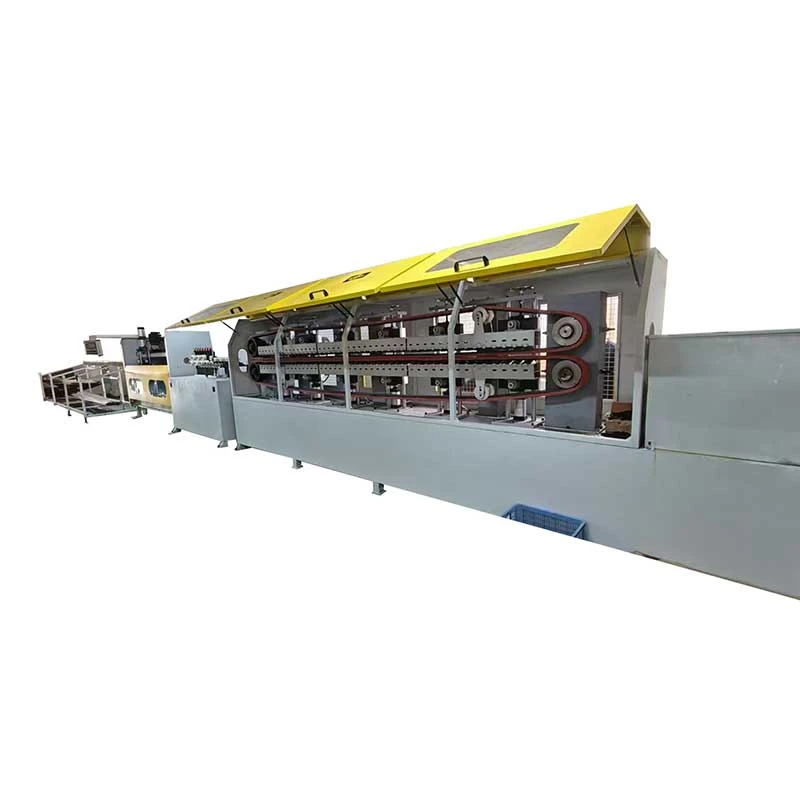
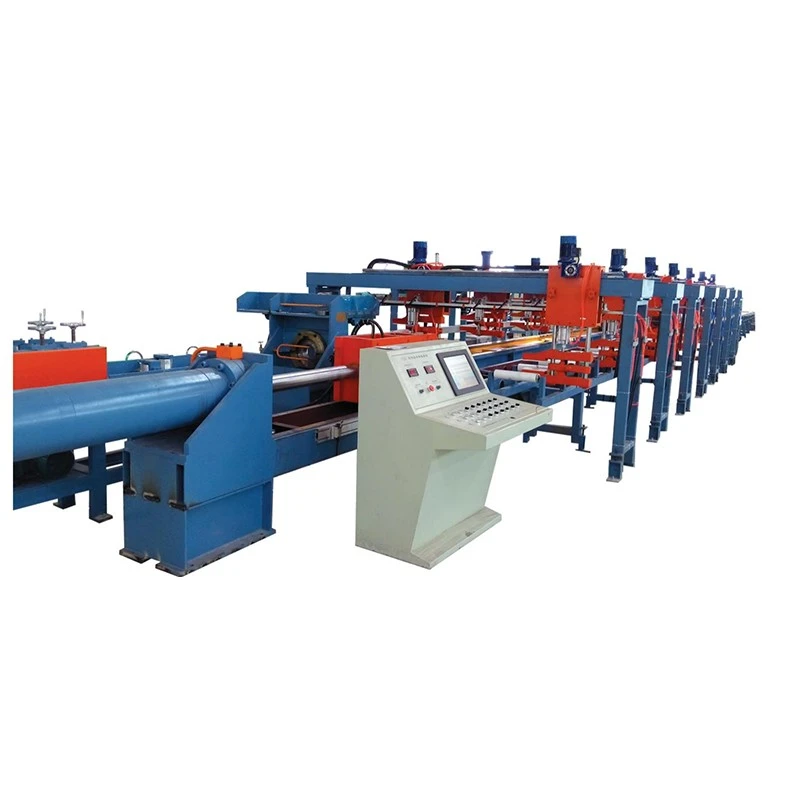
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
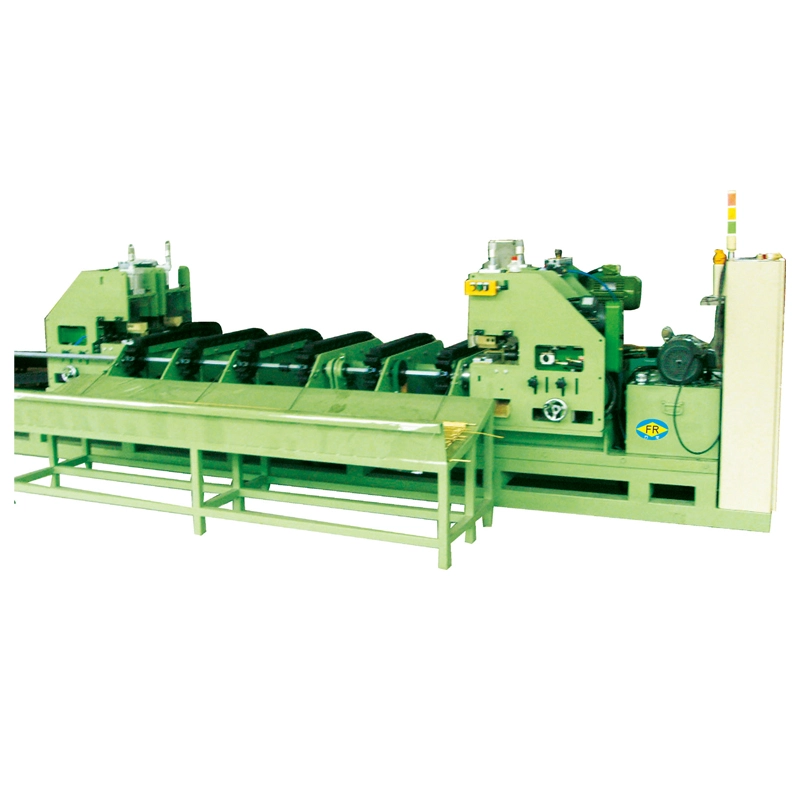
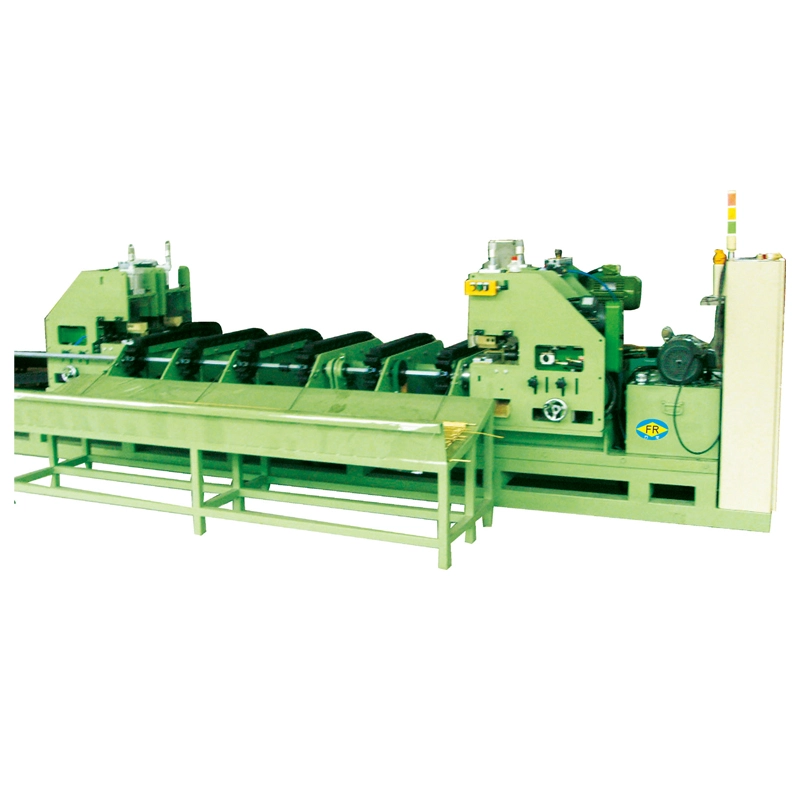
Mesin Penunjuk Tiga Mati Hidraulik Keluli Tahan Karat direka untuk mengurangkan dan meratakan hujung tiub keluli tahan karat sebelum melukis, mengimpal, membentuk atau memasang sejuk. Susunan hidraulik tiga matinya menggunakan dua dadu sisi dan satu dadu atas untuk membentuk hujung tiub dalam urutan terkawal.
Konfigurasi ini amat berguna apabila profil hujung yang diperlukan diratakan dan bukannya dikurangkan diameternya. Daripada bergantung pada satu arah menekan, mati sisi mula-mula membawa tiub ke kedudukan sebelum dadu atas melengkapkan operasi merata. Ini membantu mengawal ubah bentuk dan mengekalkan dimensi hujung yang lebih konsisten dari satu bahan kerja ke yang seterusnya.
Susunan tiga mati adalah berbeza daripada mesin yang memampatkan tiub dari dua sisi atau menggunakan berbilang mati di sekeliling keseluruhan lilitan. Di sini, jujukan pembentukan adalah bahagian utama proses: kedua-dua dadu sisi bergerak ke dalam dahulu, diikuti dengan dadu atas.
| Konfigurasi Mesin | Pendekatan Pembentukan Biasa | Apabila Ia Masuk akal |
| Dua-mati | Mampatan terutamanya dari dua arah yang bertentangan | Pengurangan hujung tiub asas dan aplikasi dengan keperluan pembentukan yang kurang kompleks |
| Tiga mati | Kedudukan dua mata mati dan memampatkan tiub, diikuti dengan meratakan mati atas | Hujung rata, profil khas, dan pembentukan tiub keluli tahan karat di mana ubah bentuk terkawal diperlukan |
| Empat atau lebih mati | Daya pembentuk diedarkan di lebih banyak arah | Aplikasi yang memerlukan pengurangan lilitan atau kawalan yang lebih tinggi terhadap ubah bentuk bahagian bulat |
Oleh itu, Mesin Penunjuk Tiga Mati Hidraulik Keluli Tahan Karat bukan sekadar versi kecil mesin penuding empat mati. Nilainya terletak pada urutan pembentukan dan jenis geometri akhir yang ingin dihasilkannya.
Tiub diletakkan di dalam kawasan cetakan mengikut ukuran panjang dan hujung pembentukan yang diperlukan. Sebaik sahaja kitaran bermula, silinder hidraulik melaksanakan pergerakan yang diprogramkan daripada bergantung pada operasi menekan manual.
Pertama, mati kiri dan kanan bergerak ke arah tengah dan memampatkan tiub dari kedua-dua belah. Ini membawa bahan ke dalam profil perantaraan yang diperlukan. Die atas kemudian bergerak ke bawah untuk menyelesaikan operasi merata.
Selepas pukulan pembentukan, ketiga-tiga mati kembali ke kedudukan permulaan mereka dan tiub siap boleh dikeluarkan. Urutan yang sama diulang untuk bahan kerja seterusnya.
Model harus dipilih daripada dimensi tiub sebenar dan bukannya dari diameter luar sahaja. Ketebalan dinding, gred keluli tahan karat, dimensi rata yang diperlukan, panjang tiub, kuantiti pengeluaran dan proses hiliran semuanya mempengaruhi konfigurasi mesin yang diperlukan.
| Item Pilihan | Mengapa Ia Penting |
| Diameter luar tiub | Menentukan julat penunjuk asas dan saiz kerja die. |
| Ketebalan dinding | Keluli tahan karat yang lebih tebal memerlukan daya pembentukan yang lebih besar. |
| Gred bahan | Gred keluli tahan karat yang berbeza boleh mempunyai rintangan membentuk yang berbeza. |
| Profil akhir yang diperlukan | Menentukan geometri die dan jujukan pembentukan yang diperlukan. |
| Jumlah pengeluaran | Membantu menentukan kapasiti hidraulik, keperluan automasi dan saiz mesin yang sesuai. |
| Proses pengeluaran seterusnya | Hujung runcing atau leper perlu sepadan dengan keperluan lukisan, kimpalan, pemasangan, atau pembentukan selanjutnya. |
Untuk bentuk tiub bukan standard, membekalkan lukisan atau sampel produk adalah disyorkan. Fangrong boleh menggunakan maklumat bahan kerja untuk menentukan konfigurasi die dan spesifikasi mesin yang sesuai.
Model FR-25, FR-50, FR-100 dan FR-160 meliputi julat penunjuk dari φ25 mm hingga φ160 mm. Kapasiti ketebalan dinding yang disenaraikan meningkat daripada 3 mm kepada 12 mm apabila saiz mesin bertambah. Model yang lebih besar menggunakan susunan hidraulik yang terdiri daripada satu silinder atas dan dua silinder sisi, dengan daya pembentukan dan kuasa motor dipadankan dengan julat kerja.
| Parameter Mesin Penunjuk Hidraulik 3 Dies | ||||
| Model | Jenis FR-25 | Jenis FR-50 | Jenis FR-100 | Jenis FR-160 |
| Julat Penunjuk | φ25 | φ50 | φ100 | φ160 |
| Ketebalan | 3 mm | 5 mm | 8 mm | 12 mm |
| Diameter Silinder Atas | - | φ250 125T | φ320 200T | φ380 300T |
| Diameter Silinder Sisi | - | 2 keping φ180 65T × 2, 130T | 2 keping φ200 100T × 2, 200T | 2 keping φ250 125T × 2, 250T |
| kuasa | - | 15 kW | 20 kW | 30 kW |
Spesifikasi tersuai tersedia mengikut dimensi tiub, bahan, keperluan pembentukan dan keadaan pengeluaran. Spesifikasi di atas ialah nilai rujukan, dan parameter sebenar mungkin berbeza mengikut jenis bahan.
Mesin Penunjuk Tiga Mati Hidraulik Keluli Tahan Karat ini digunakan di mana hujung tiub perlu ditukar daripada profil bulat asalnya kepada bahagian yang diratakan, dikurangkan atau dibentuk khas. Penghujung siap kemudiannya boleh memasuki operasi pembuatan berikutnya tanpa bergantung pada penyediaan manual yang tidak konsisten.
Aplikasi biasa termasuk tiub hiasan keluli tahan karat, tiub perabot, susur tangan dan pagar, profil pintu dan tingkap, tiub struktur automotif, produk keluli tahan karat seni bina, tiub ketepatan, dan pengeluaran tiub berbentuk khas.
Bagi pengeluar yang menghasilkan profil tiub yang berbeza, die boleh tukar atau disesuaikan boleh dipertimbangkan mengikut bentuk dan dimensi hujung yang diperlukan.
Mesin standard menggunakan kawalan hidraulik untuk kitaran pembentukan tiga mati. Untuk barisan pengeluaran dengan keperluan keluaran yang lebih tinggi, peralatan boleh dikonfigurasikan dengan sistem pemuatan dan pemunggahan automatik untuk mengurangkan pengendalian manual antara kitaran.
Daya hidraulik tersuai, dimensi die, saiz mesin, konfigurasi kawalan dan automasi juga boleh dipertimbangkan. Konfigurasi akhir bergantung pada bahan kerja dan barisan pengeluaran daripada menggunakan satu persediaan standard untuk setiap aplikasi tiub keluli tahan karat.
Fangrong telah ditubuhkan pada tahun 1998 dan mempunyai lebih daripada 26 tahun pengalaman dalam reka bentuk dan pembuatan mesin pelurus, peralatan lukisan sejuk, dan jentera metalurgi yang berkaitan. Peralatannya digunakan dalam lebih daripada 60 industri dan telah dibekalkan kepada lebih 10,000 pelanggan di lebih 60 negara dan wilayah.
Syarikat itu mengendalikan dua kemudahan pembuatan di Wilayah Guangdong. Dongguan Fangrong Metallurgical Equipment Co., Ltd. di Bandar Dalang, Dongguan City ialah ibu pejabat dan pangkalan pembuatan utama, menghasilkan mesin lukisan sejuk ketepatan, mesin meluruskan, peralatan menggelek benang dan jentera berkaitan.
Yangjiang Fangrong Machinery Co., Ltd. di Daerah Yangdong, Bandar Yangjiang menyediakan kapasiti pengeluaran tambahan dan menyokong pengeluaran dan penghantaran peralatan.
Pembuatan bermula dengan keperluan bahan kerja dan bukannya konfigurasi mesin tetap. Dimensi tiub, daya membentuk, susunan mati, kapasiti hidraulik, dan keperluan kawalan disahkan sebelum pengeluaran.
Kejuruteraan dan Penyediaan Komponen
Lukisan mekanikal dan skema hidraulik disemak terlebih dahulu. Plat keluli, komponen hidraulik, bahagian elektrik, komponen silinder, dan bahan cetakan kemudiannya disediakan mengikut konfigurasi yang diluluskan.
Fabrikasi Struktur
Rangka utama dan struktur sokongan dibuat dan dikimpal sebelum pemesinan. Permukaan pelekap utama kemudiannya diproses untuk memberikan ketepatan pemasangan yang diperlukan.
Die dan Kerja Silinder
Komponen pembentuk atas dan sisi dihasilkan mengikut julat penunjuk yang dipilih. Tong silinder, rod omboh, tempat duduk mati, panduan, dan komponen kritikal lain dimesin dan diperiksa sebelum dipasang.
Integrasi Hidraulik dan Elektrik
Unit kuasa hidraulik, silinder, injap, saluran paip, kabinet kawalan, dan sistem PLC disambungkan selepas pemasangan mekanikal. Tiga silinder diperiksa melalui urutan pembentukan lengkap.
Percubaan Mesin
Mesin Penunjuk Tiga Mati Hidraulik Keluli Tahan Karat pertama kali dikendalikan tanpa bahan untuk memeriksa fungsi pergerakan dan kawalan. Tabung uji kemudiannya boleh diproses untuk mengesahkan hasil pembentukan, operasi kitaran, dan tindak balas sistem hidraulik.
Penerimaan Akhir
Pergerakan mekanikal, operasi hidraulik, fungsi elektrik, peranti keselamatan, dan pemasangan am diperiksa sebelum mesin disediakan untuk penghantaran.
ISO9001:2015:Pensijilan sistem pengurusan kualiti, No. Sijil UQ231211R1.
Tanda CE:Pematuhan peralatan dengan Arahan Jentera 2006/42/EC, termasuk peruntukan keselamatan seperti hentian kecemasan, kawalan dua tangan dan langsir cahaya.
Pemeriksaan SGS:Pemeriksaan dan pengesahan bebas boleh diaturkan untuk pesanan peralatan yang berkenaan.
Paten:Fangrong memegang 32 paten ciptaan dan lebih daripada 100 paten model utiliti. Contoh yang berkaitan termasuk paten 2013207829011 untuk peranti penegang rantai, 2008300532117 untuk pemegang dadu berbilang lembar dan ZL2015 2 0842922.7 untuk sistem mandrel perubahan pantas.
Sebelum penghantaran, mesin diperiksa terhadap model yang disahkan, julat pembentukan, konfigurasi hidraulik, sistem elektrik, dan aksesori yang dibekalkan. Permukaan mesin terdedah dan komponen terdedah dilindungi mengikut kaedah pengangkutan.
Untuk penghantaran ke luar negara, komponen boleh tanggal boleh diamankan secara berasingan apabila diperlukan. Susunan pembungkusan juga boleh diselaraskan untuk memuatkan kontena dan keadaan penghantaran pelanggan.
1. Apakah tujuan utama Mesin Penunjuk Tiga Mati Hidraulik Keluli Tahan Karat ini?
Ia digunakan terutamanya untuk meratakan atau mengurangkan hujung tiub keluli tahan karat sebelum melukis, mengimpal, membentuk sekunder, atau pemasangan.
2. Bagaimanakah mesin tiga mati berbeza daripada mesin menuding empat mati?
Mesin tiga-mati menggunakan dua mata dadu diikuti dengan mata dadu atas, menjadikannya sesuai untuk profil perata terkawal dan hujung khas. Mesin empat mati menggunakan daya dari empat arah dan lebih biasa digunakan di mana pengurangan lilitan dan kawalan keratan bulat diperlukan.
3. Bolehkah ia memproses tiub keluli tahan karat berbentuk bulat dan khas?
ya. Konfigurasi die boleh direka bentuk mengikut profil tiub dan dimensi akhir yang diperlukan.
4. Bagaimanakah saya harus memilih model mesin?
Mulakan dengan diameter luar tiub dan ketebalan dinding, kemudian sahkan gred keluli tahan karat, dimensi rata yang diperlukan, panjang tiub, volum pengeluaran, dan proses hiliran. Butiran ini menentukan konfigurasi mesin dan cetakan yang sesuai.
5. Bolehkah dies disesuaikan?
ya. Dai tersuai tersedia untuk bentuk leper yang berbeza, profil khas dan dimensi hujung tiub.
6. Bolehkah mesin diintegrasikan dengan pemuatan dan pemunggahan automatik?
ya. Memuat dan memunggah automatik boleh ditambah mengikut susun atur barisan pengeluaran dan dimensi bahan kerja.
7. Apakah maklumat yang perlu saya hantar untuk sebut harga?
Sila berikan bahan dan gred tiub, diameter luar, ketebalan dinding, panjang tiub, dimensi hujung yang diperlukan, kapasiti pengeluaran, keperluan voltan dan lukisan produk jika ada.
8. Bolehkah Fangrong menguji tiub keluli tahan karat kami?
Pemprosesan sampel boleh dibincangkan apabila hasil pembentukan perlu disahkan sebelum pemilihan peralatan. Sampel tiub, lukisan, atau dimensi terperinci boleh disediakan untuk penilaian.
9. Apakah masa penghantaran?
Penghantaran bergantung pada konfigurasi mesin. Peralatan standard biasanya disusun mengikut jadual pengeluaran yang disahkan, manakala cetakan tersuai, automasi dan konfigurasi khas mungkin memerlukan masa tambahan.
10. Apakah waranti yang diberikan?
Waranti 12 bulan diberikan terhadap kecacatan pembuatan dan kualiti. Perkhidmatan sokongan teknikal dan alat ganti tersedia selepas penghantaran.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel