Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
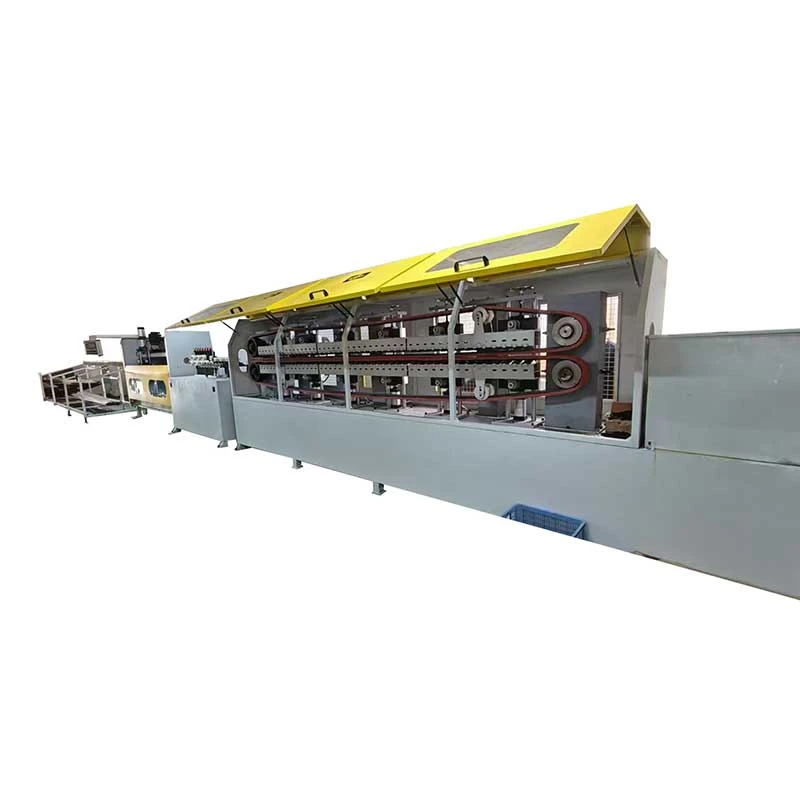
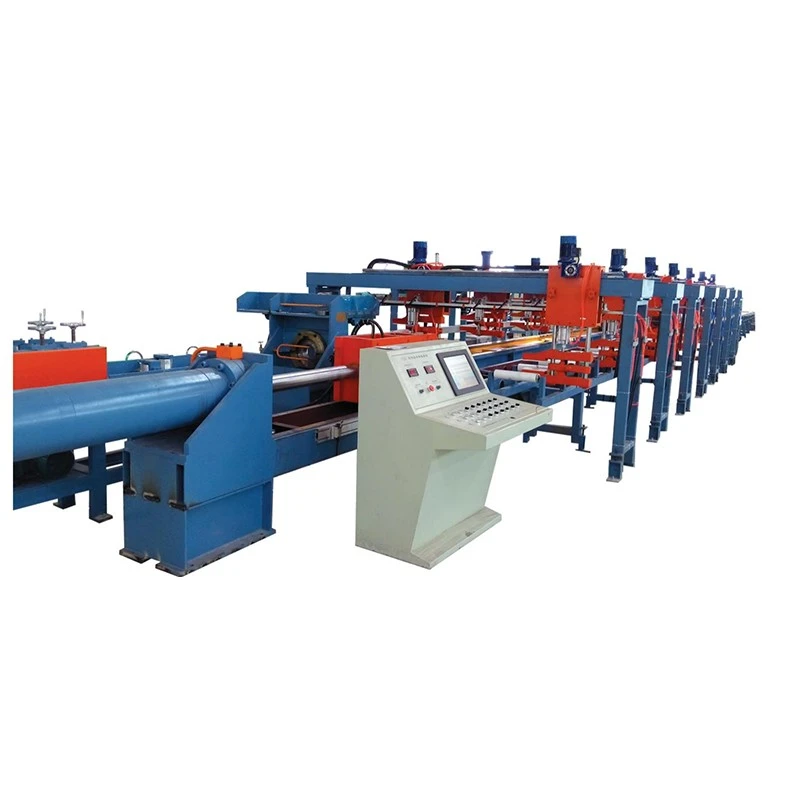
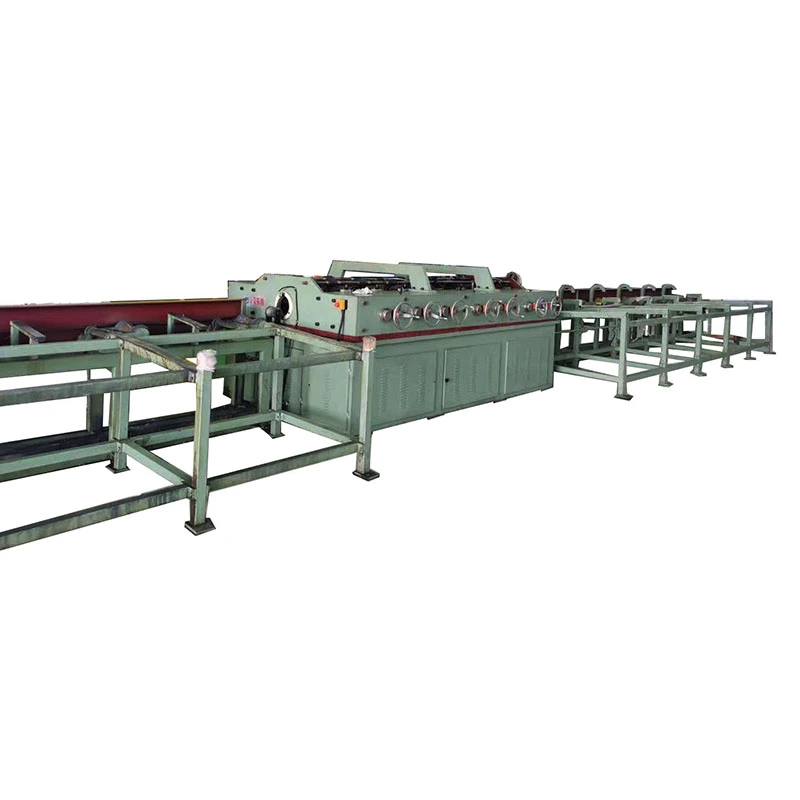
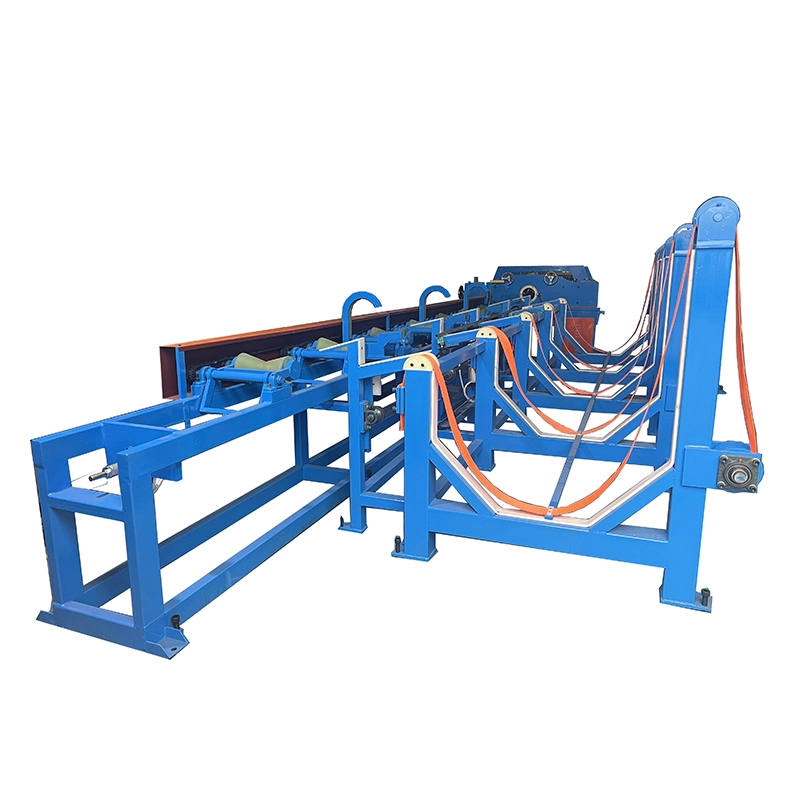
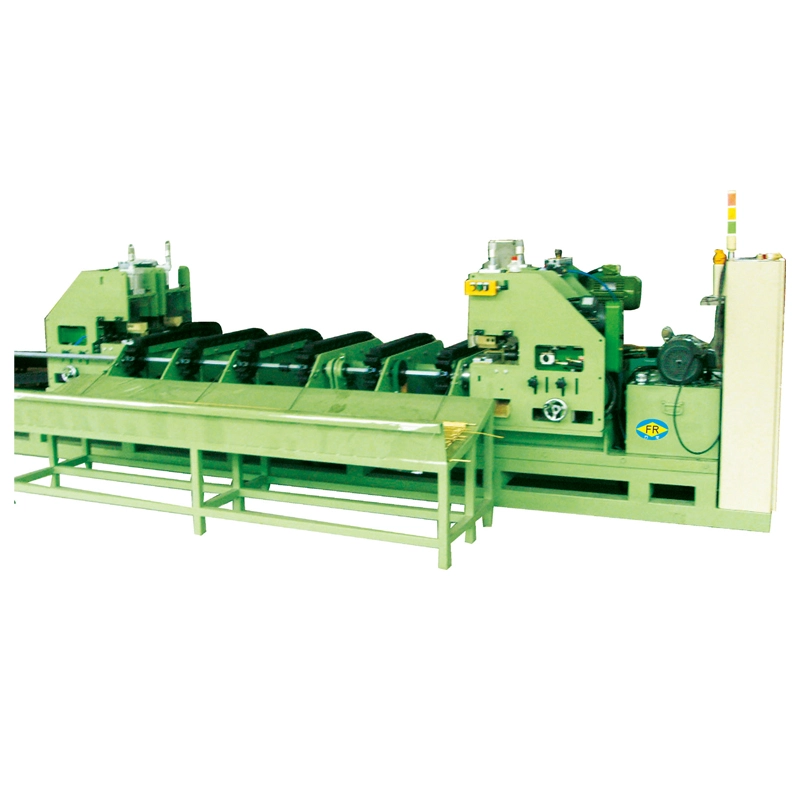
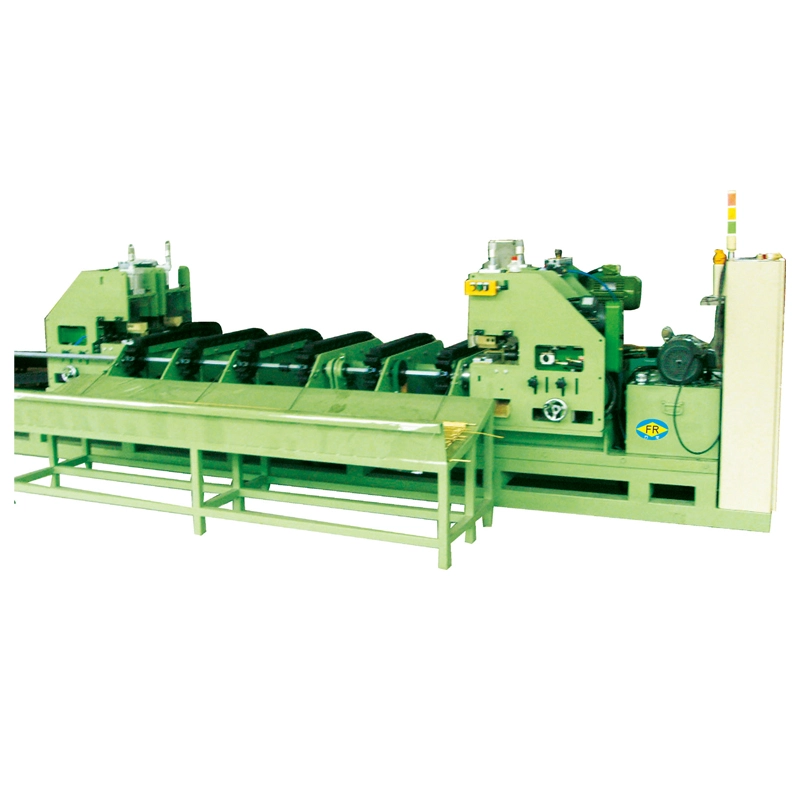
TheMesin Meluruskan Mendatar Aluminiumialah mesin berbilang penggelek untuk membetulkan lenturan dan kelengkungan dalam tiub aluminium, paip, bar pepejal dan profil selepas penyemperitan, lukisan, rawatan haba, pemotongan atau pengendalian. Tidak seperti keluli, aluminium mempunyai kekuatan hasil yang lebih rendah dan permukaan yang lebih lembut, jadi daya pelurus, tekanan penggelek, keadaan permukaan penggelek dan kelajuan suapan semuanya perlu dikawal dengan teliti.
Siri FR FangRong termasuk 13 konfigurasi standard dari FR-20 hingga FR-180. Bergantung pada model,mesin pelurus aluminiummeliputi diameter tiub daripadaφ4 hingga φ180 mmdan batang pepejal daripadaφ10 hingga φ90 mm. Konfigurasi penggelek berjulat dari 14 hingga 20 set, dengan spesifikasi kelurusan piawai dari ≤0.3 mm/m dan konfigurasi terpilih mencapai ≤0.1 mm/m. Jumlah kuasa terpasang antara 3 kW hingga 55 kW.
Reka bentuk mesin adalah berdasarkan pengalaman kejuruteraan meluruskan dan drawbench jangka panjang FangRong. Syarikat itu ditubuhkan pada 1998 melalui usaha sama dengan pengilang Taiwan yang berpengalaman dalam peralatan meluruskan dan menjadi milik penuh pada 2013.


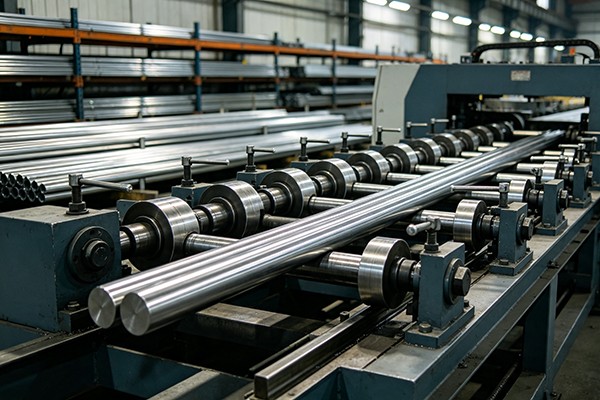
Siri FR menggunakan lenturan terbalik terkawal melalui beberapa set penggelek. Daripada membetulkan keseluruhan selekoh pada satu titik, bahan kerja dipandu melalui titik pembetulan berturut-turut supaya kelengkungan sisa dikurangkan secara beransur-ansur.
Untuk produk aluminium, tetapan penggelek amat penting. Tekanan yang berlebihan boleh meninggalkan kesan penggelek atau menyebabkan lenturan terbalik, manakala tekanan yang tidak mencukupi boleh meninggalkan kelengkungan sisa. Tetapan yang diperlukan bergantung pada aloi, temper, diameter, ketebalan dinding, ubah bentuk awal, dan kelurusan yang ditentukan.
Bahan kerja mula-mula masuk melalui panduan yang dijajarkan, kemudian melalui penggelek pelurus. Setiap kedudukan penggelek menggunakan jumlah ubah bentuk terkawal. Bilangan set penggelek menyediakan titik pembetulan tambahan, itulah sebabnya konfigurasi penggelek yang lebih tinggi biasanya dipilih apabila kelurusan yang lebih ketat diperlukan.
FR-76 dan model yang lebih besar menyediakan kawalan kelajuan berubah-ubah sehingga 60 m/min. FR-50 dan model yang lebih kecil menggunakan kelajuan boleh dipilih 9, 18, 27, dan 45 m/min. Kelajuan kerja yang sesuai hendaklah ditetapkan mengikut gred aluminium, geometri produk, sasaran kelurusan, dan keperluan permukaan dan bukannya hanya berjalan pada kelajuan maksimum yang tersedia.
Produk aluminium boleh meninggalkan penyemperitan atau garis lukisan dengan haluan, kelengkungan setempat, atau ubah bentuk yang disebabkan semasa penyejukan, rawatan haba, pemotongan, penyimpanan atau pengangkutan. Kecacatan ini menjadi lebih ketara apabila bahan memasuki pemesinan CNC, kimpalan, lenturan, anodisasi atau pemasangan.
Untuk tiub aluminium dinding nipis, cabarannya bukan sahaja kelurusan. Tekanan roller yang berlebihan boleh menjejaskan kebulatan atau meninggalkan kesan yang kelihatan pada permukaan. Untuk aloi keras seperti 6061 dan 7075, daya pembetulan yang diperlukan adalah lebih tinggi daripada gred ketulenan komersial yang lebih lembut. Untuk produk seni bina seperti profil 6063, penampilan permukaan mungkin sama pentingnya dengan kelurusan dimensi.
Inilah sebabnya anmesin meluruskan tiub aluminiumhendaklah dipilih daripada julat produk sebenar dan bukannya daripada diameter sahaja. Aloi, baran, ketebalan dinding, lenturan awal, kelurusan sasaran, dan keadaan permukaan yang boleh diterima semuanya mempengaruhi konfigurasi mesin akhir.
Siri FR tersedia dengan set 14, 15, 16, 17 atau 20 roller. Lebih banyak set penggelek menyediakan lebih banyak titik pembetulan dan biasanya digunakan di mana spesifikasi kelurusan yang lebih ketat diperlukan.
Sebagai contoh, FR-50 dengan 20 penggelek ditentukan pada ≤0.1 mm/m, manakala beberapa konfigurasi 17 penggelek ditentukan pada ≤0.2 mm/m. Konfigurasi 14-gelek standard biasanya ditentukan pada ≤0.3 mm/m. Keputusan sebenar masih bergantung pada keadaan bahan kerja dan pelarasan mesin, jadi pelanggan yang mempunyai toleransi yang ketat harus menjalankan ujian sampel sebelum memuktamadkan konfigurasi.
Pemilihan model harus bermula dengan julat pengeluaran sebenar. Periksa diameter tiub atau bar yang terbesar dan terkecil, ketebalan dinding tiub, aloi dan suhu aluminium, kelurusan yang diperlukan, kelajuan pengeluaran dan keperluan permukaan. Mesin yang lebih besar secara automatik bukanlah pilihan yang lebih baik jika kebanyakan pengeluaran terdiri daripada produk dinding kecil atau nipis.
| Model | Tiub Maks Ø (mm) | Tiub Min Ø (mm) | Bar Maks Ø (mm) | Kelurusan (mm/m) | Set Penggelek | Kelajuan (m/min) | Jumlah Kuasa (kW) | Berat (kg) | Dimensi L×W×H (mm) |
| FR-180 (17 penggelek) | φ180 | φ60 | φ90 | ≤0.3 | 17 | --- | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17 penggelek) | φ150 | φ58 | φ70 | ≤0.3 | 17 | --- | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 penggelek) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | --- | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 penggelek) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 penggelek) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14 penggelek) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17 penggelek) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 penggelek) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14 penggelek) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 18/9/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 penggelek) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 18/9/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 penggelek) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 18/9/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 penggelek) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 18/9/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 penggelek) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
Tmenunjukkan ketebalan dinding tiub. FR-50 dan model yang lebih kecil menggunakan kelajuan boleh dipilih 9/18/27/45 m/min, manakala FR-76 dan model yang lebih besar yang disenaraikan di atas menyediakan kawalan kelajuan berubah-ubah 0-60 m/min. Pilihan permukaan penggelek boleh ditentukan mengikut kemasan permukaan aluminium yang diperlukan.
Tiub aluminium yang digunakan dalam pemeluwap, penyejat, pemasangan penyejukan, dan sistem pengurusan terma automotif mungkin memerlukan pelurus selepas penyemperitan atau pemotongan. Pembetulan penggelek terkawal membantu mengekalkan geometri yang diperlukan untuk lenturan, penyambungan, pematerian atau pemasangan seterusnya.
Aplikasi biasa termasuk tiub penyejuk aluminium, tiub pengurusan haba bateri, tiub struktur dan bar tersemperit. Untuk produk ini, kelurusan mesti dipertimbangkan bersama dengan ketebalan dinding tiub, kebulatan dan keadaan permukaan.
6063 tiub dan profil yang digunakan untuk pegangan tangan, bingkai, fasad dan struktur hiasan selalunya memerlukan permukaan yang bersih selepas diluruskan kerana anodisasi atau salutan tidak akan menyembunyikan tanda penggelek. Oleh itu, konfigurasi penggelek dan permukaan sentuhan hendaklah dipilih dengan mengambil kira proses kemasan hiliran.
Mesin ini boleh digunakan untuk bar aluminium, konduktor, profil dan produk tersemperit lain yang memerlukan pembetulan sebelum pemesinan, pemotongan, pemasangan atau pembentukan selanjutnya. Anmesin pelurus bar aluminiumkonfigurasi boleh dipilih untuk bar bulat pepejal dalam julat diameter yang berkenaan.
Siri FR tersedia dengan konfigurasi penggelek yang berbeza dan julat kerja. Model yang betul bergantung terutamanya pada diameter tiub atau bar, ketebalan dinding, kelurusan yang diperlukan, dan kelajuan pengeluaran. Perbandingan di bawah menunjukkan perbezaan praktikal antara konfigurasi utama.
| Konfigurasi | Model Biasa | Julat Bahan Kerja | Kelurusan | Kelajuan | Paling Sesuai Untuk |
|---|---|---|---|---|---|
| 14 Penggelek | FR-25, FR-50, FR-76, FR-100, FR-120 | Tiub dan bar aluminium kecil hingga besar | Biasanya ≤0.3 mm/m | Sehingga 0–60 m/min pada model yang berkenaan | Pengeluaran am, keperluan kelurusan standard, pengeluaran saiz campuran |
| 15 Penggelek | FR-20 | Tiub Ø4–16 mm; bar Ø10 mm | ≤0.3 mm/m | 9/18/27/45 m/min | Tiub dan bar aluminium berdiameter kecil |
| 16 Penggelek | FR-25 | Tiub Ø6–25 mm; bar Ø12 mm | ≤0.2 mm/m | 9/18/27/45 m/min | Tiub yang lebih kecil memerlukan kelurusan yang lebih ketat |
| 17 Penggelek | FR-76, FR-100, FR-150, FR-180 | Tiub dan bar aluminium sederhana hingga besar | Turun kepada ≤0.2 mm/m pada model terpilih | 0–60 m/min pada FR-76 dan ke atas jika dinyatakan | Keperluan kelurusan yang lebih tinggi dan pengeluaran berterusan |
| 20 Roller | FR-50, FR-76 | Tiub Ø18–76 mm; bar Ø16–25 mm | ≤0.1–0.2 mm/m bergantung pada model | 9/18/27/45 atau 0–60 m/min bergantung pada model | Pembetulan ketepatan di mana kelurusan yang lebih ketat diperlukan |
Konfigurasi 14-gelek secara amnya sesuai apabila kelurusan standard mencukupi dan fleksibiliti pengeluaran adalah lebih penting daripada mencapai kelurusan yang paling ketat. Konfigurasi 17-gelek menyediakan lenturan songsang yang lebih terkawal dan lazimnya dipilih apabila pelanggan memerlukan kelurusan yang lebih ketat pada tiub aluminium sederhana atau lebih besar.
Untuk aplikasi yang memerlukan kelurusan paling ketat dalam julat FR, konfigurasi 20-gelek boleh memberikan titik pembetulan tambahan di sepanjang bahan kerja. Sebagai contoh, FR-50 (20 roller) ditentukan pada ≤0.1 mm/m, manakala FR-76 (20 roller) ditentukan pada ≤0.2 mm/m. Keputusan sebenar masih bergantung pada aloi, temper, geometri tiub, ketebalan dinding, ubah bentuk awal, pelarasan penggelek, dan kelajuan pengeluaran.
| Faktor | Tiub Aluminium | Bar Pepejal Aluminium |
|---|---|---|
| Struktur Bahan Kerja | Bahagian berongga dengan ketebalan dinding yang menjejaskan ubah bentuk | Bahagian pepejal dengan rintangan yang lebih besar terhadap lenturan |
| Faktor Pemilihan Utama | Diameter luar dan ketebalan dinding | Diameter bar |
| Kebimbangan Permukaan | Risiko lebih tinggi tanda penggelek pada permukaan yang lebih lembut | Penandaan permukaan masih perlu dikawal untuk bar siap |
| Meluruskan Pelarasan | Tekanan penggelek mesti dipadankan dengan aloi, temper dan ketebalan dinding | Tekanan penggelek terutamanya ditentukan oleh diameter, keadaan bahan dan lenturan awal |
Jangan pilih mesin dengan diameter maksimum sahaja. Untuk tiub aluminium, sediakan diameter luar, ketebalan dinding, aloi dan suhu, kelurusan awal, kelurusan yang diperlukan selepas pembetulan, dan sasaran kelajuan pengeluaran. Untuk bar pepejal, sediakan diameter bar, aloi dan temper, lentur awal, dan keperluan kelurusan siap.
Apabila dua model boleh meliputi diameter bahan kerja yang sama, keputusan harus berdasarkan kelurusan dan keadaan pengeluaran yang diperlukan. Sebagai contoh, model 14-gelek mungkin mencukupi untuk ≤0.3 mm/m, manakala konfigurasi 16-, 17-, atau 20-gelek mungkin lebih sesuai apabila proses memerlukan kelurusan yang lebih ketat.
Ditubuhkan pada tahun 1998
FangRong mempunyai kepakaran dalam peralatan meluruskan dan drawbench sejak 1998. Syarikat itu pada mulanya beroperasi sebagai usaha sama dengan pengeluar Taiwan dan menjadi milik penuh pada 2013.
Dua Kemudahan Pembuatan
Dongguan Fangrong Metallurgical Equipment Co., Ltd. dan Yangjiang Fangrong Machinery Co., Ltd. menyediakan kapasiti pengeluaran untuk meluruskan dan peralatan pemprosesan logam yang berkaitan.
Ujian Mesin Sebelum Penghantaran
Mesin boleh diuji dalam keadaan terbiar dan memuatkan sebelum penghantaran. Apabila sampel pelanggan tersedia, ujian boleh termasuk kelurusan, penjajaran penggelek, getaran mesin, arus motor, keadaan permukaan dan kestabilan operasi.
Kejuruteraan Berdasarkan Produk Sebenar
Untuk sebuahmesin pelurus mendatar aluminium, data produk pelanggan menentukan konfigurasi penggelek, julat kerja, kelajuan dan keperluan rawatan permukaan. FangRong boleh menilai gred aluminium, diameter, ketebalan dinding, sabar, sasaran kelurusan dan keperluan pengeluaran sebelum mengesyorkan model.
Pemasangan dan Sokongan Teknikal
Lukisan asas, sokongan pentauliahan, latihan pengendali, bekalan alat ganti dan penyelesaian masalah jauh tersedia. Sokongan pemasangan di tapak juga boleh diatur apabila diperlukan.
Kejuruteraan:Konfigurasi mesin ditentukan daripada dimensi produk, gred aluminium, keperluan kelurusan, kelajuan dan keperluan permukaan.
Pemesinan:Penggelek, aci, bingkai, gear dan komponen kritikal lain dimesin dan diperiksa mengikut reka bentuk mesin.
Perhimpunan:Pemasangan penggelek, komponen penghantaran, sistem elektrik, PLC dan HMI disepadukan dan diperiksa semasa pemasangan.
Ujian:Operasi mesin, penjajaran penggelek, prestasi meluruskan, getaran, keselamatan elektrik dan parameter lain yang ditentukan diperiksa sebelum penghantaran.
Pemeriksaan akhir:Keperluan khusus pelanggan dan keputusan ujian disemak sebelum pembungkusan eksport.
ISO 9001:2015pensijilan pengurusan kualiti menyokong prosedur pengeluaran dan kawalan kualiti yang didokumenkan oleh syarikat. Siri FR juga tersedia dengan pensijilan CE untuk model dan pasaran yang berkenaan. Pemeriksaan SGS dan dokumentasi paten boleh disediakan jika diperlukan untuk penilaian projek.
Mesin disediakan untuk penghantaran eksport dengan perlindungan yang sesuai untuk komponen mekanikal, sistem elektrik dan permukaan terdedah. Pengaturan pembungkusan dan penghantaran boleh disahkan mengikut saiz mesin, destinasi, dan kaedah pengangkutan.
Siri FR boleh dikonfigurasikan untuk aloi aluminium biasa termasuk 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075, dan gred lain. Oleh kerana kekuatan alah dan temperamen berbeza dengan ketara antara aloi, tetapan penggelek akhir hendaklah berdasarkan bahan sebenar dan bukannya penetapan aloi sahaja.
Faktor utama ialah kelurusan yang diperlukan, geometri produk, keadaan bahan, dan julat pengeluaran. Lebih banyak set penggelek menyediakan lebih banyak titik pembetulan dan biasanya lebih disukai untuk keperluan kelurusan yang lebih ketat. Sebagai contoh, FR-50 dengan 20 penggelek ditentukan pada ≤0.1 mm/m, manakala konfigurasi 14-gelek standard biasanya ditentukan pada ≤0.3 mm/m.
Ia bergantung pada geometri tiub, aloi, temperamen, keperluan permukaan, dan konfigurasi penggelek. Aluminium agak lembut, jadi tekanan yang berlebihan atau permukaan penggelek yang tidak sesuai boleh menyebabkan kesan. Untuk tiub kritikal penampilan, bahan penggelek dan keadaan permukaan hendaklah disahkan semasa pemilihan mesin dan ujian sampel.
Ya, dengan syarat saiznya berada dalam julat kerja yang ditentukan mesin dan konfigurasi perkakas dan penggelek adalah sesuai. Jika julat pengeluaran meliputi diameter atau ketebalan dinding yang berbeza dengan ketara, julat pelarasan yang diperlukan hendaklah diperiksa sebelum membuat pesanan.
ya. Ujian sampel disyorkan apabila produk mempunyai toleransi kelurusan yang ketat, dinding nipis, kemasan permukaan yang menuntut, atau aloi yang belum diproses sebelum ini pada konfigurasi yang dipilih. Keputusan ujian boleh digunakan untuk mengesahkan model mesin, susunan penggelek, kelajuan, dan tetapan pembetulan sebelum penghantaran.
Sediakan aloi dan temper aluminium, jenis tiub atau bar, diameter minimum dan maksimum, ketebalan dinding tiub jika berkenaan, kelurusan awal, kelurusan akhir yang diperlukan, keperluan kualiti permukaan dan kelajuan pengeluaran yang dijangkakan. Butiran ini mencukupi untuk pengesyoran mesin awal dan penilaian kapasiti.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel