Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
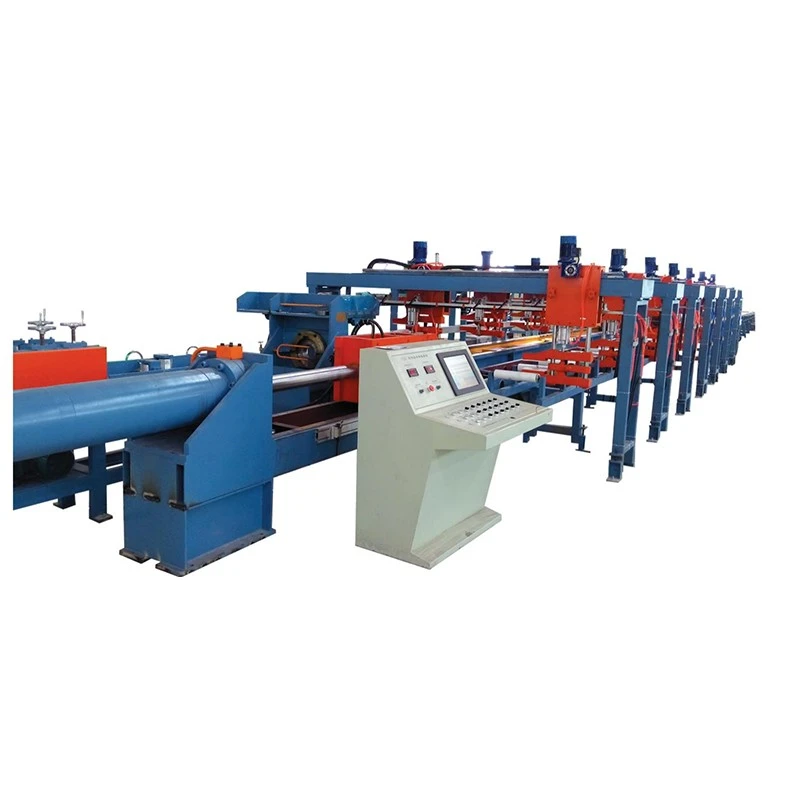
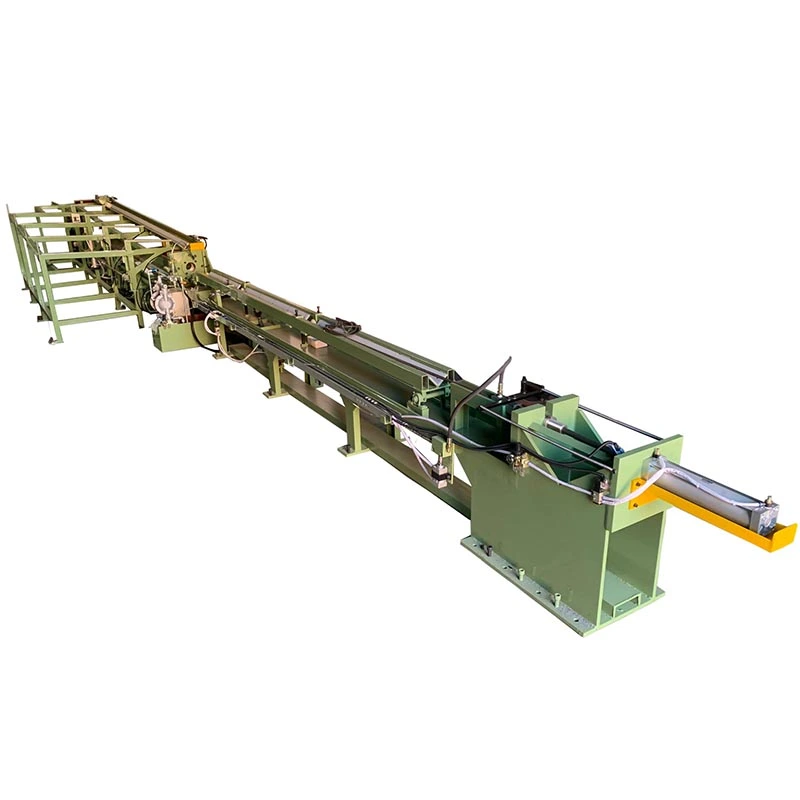
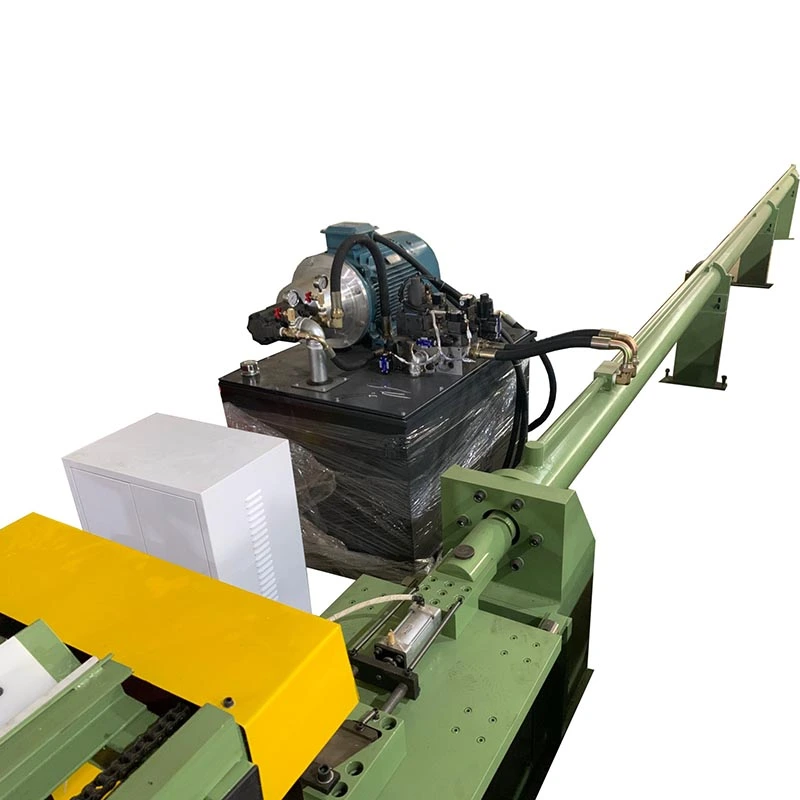
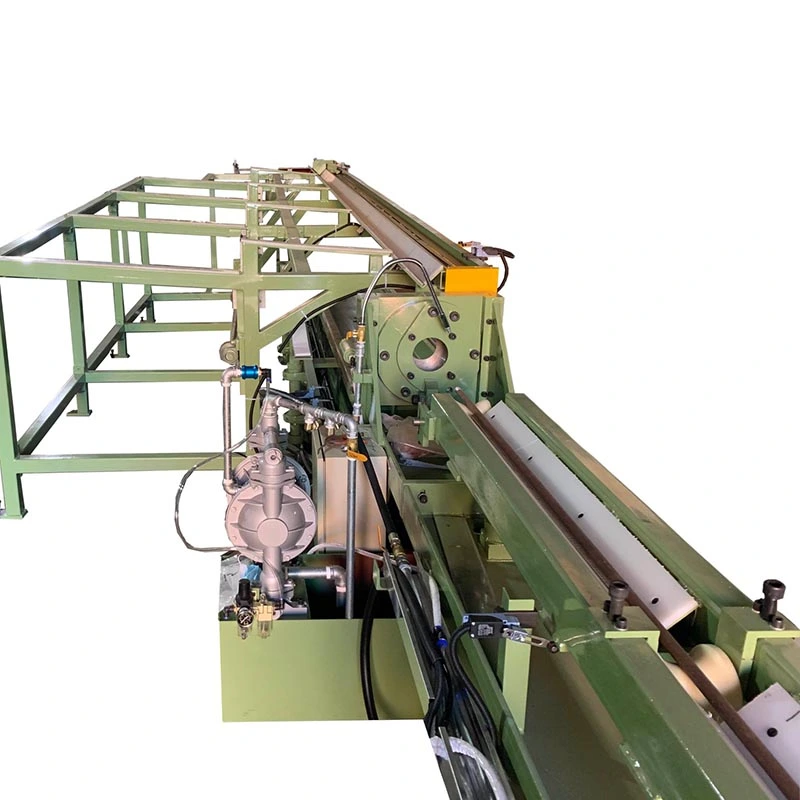
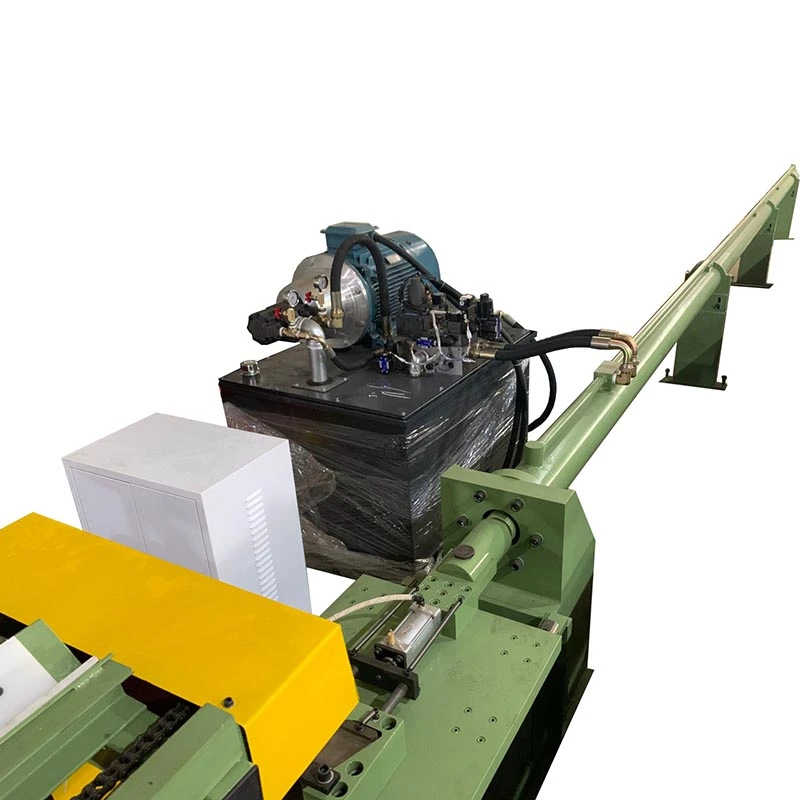
TheMesin Lukisan Sejuk Hidraulik Paipmengurangkan diameter luar tiub logam sambil mengawal ketebalan dinding dan dimensi dalaman melalui proses lukisan sejuk terkawal. Silinder hidraulik menarik tiub melalui acuan lukisan, manakala palam atau mandrel yang dipilih mengawal geometri dalaman.
Mesin ini sesuai untuk pengeluaran di mana tiub bergulung panas, tersemperit atau lain-lain yang masuk memerlukan kawalan dimensi yang lebih ketat sebelum pemesinan, mengasah, membongkok atau pemasangan akhir. Konfigurasi lukisan sebenar dipilih daripada diameter siap yang diperlukan, ketebalan dinding, ketepatan dalaman, bahan, pengurangan setiap hantaran dan panjang pengeluaran.
Tiub diletakkan di stesen lukisan dan hujungnya yang disediakan disalurkan melalui acuan. Bergantung pada proses, palam atau mandrel diletakkan di dalam tiub. Silinder hidraulik kemudian menarik tiub melalui perkakas pada kelajuan terkawal.
Kelebihan utama pemacu hidraulik ialah kelajuan lukisan dan tekanan hidraulik boleh dilaraskan untuk disesuaikan dengan saiz dan bahan tiub yang berbeza. Ini berguna apabila barisan pengeluaran mengendalikan lebih daripada satu spesifikasi tiub atau apabila jadual lukisan memerlukan keadaan operasi yang berbeza antara pas.
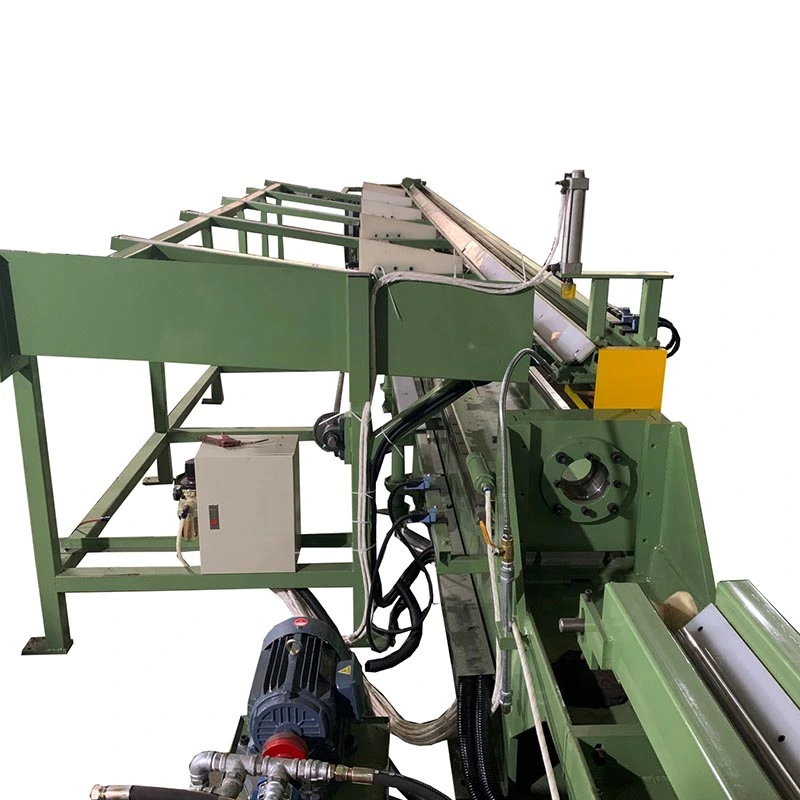
Bingkai tertutup prategasan menyokong acuan, gerabak, silinder dan komponen yang berkaitan. Mengekalkan hubungan antara paksi tiub, paksi mati dan paksi mandrel adalah penting kerana salah jajaran boleh menjejaskan ketebalan dinding, bujur dan kualiti permukaan.
Tiub ditarik melalui acuan tanpa palam dalaman. Kaedah ini mempunyai susunan alatan yang lebih mudah dan sesuai apabila keperluan utama adalah pengurangan diameter luar daripada kawalan ketat diameter dalaman dan ketebalan dinding.
Palam pegun mengawal diameter dalaman semasa lukisan. Ia biasanya dipilih apabila kedua-dua diameter luar dan ketebalan dinding perlu dikawal dengan lebih rapat berbanding dengan lukisan tenggelam.
Palam diletakkan di dalam tiub dan bergerak dengan proses lukisan. Kaedah ini boleh memberikan keseimbangan yang berbeza antara pengurangan, kawalan dimensi dalaman, dan daya tarikan, jadi pemilihan alatan harus berdasarkan spesifikasi tiub sebenar.
Mandrel panjang melalui tiub semasa lukisan dan memberikan kawalan yang lebih besar ke atas diameter dalaman dan ketebalan dinding. Ia biasanya dipertimbangkan apabila keperluan dimensi dalaman lebih menuntut.
Empat kaedah tidak boleh ditukar ganti untuk setiap tiub. Kekuatan bahan, dimensi permulaan, dimensi siap, pengurangan setiap pas, pelinciran, dan toleransi yang diperlukan harus dikaji sebelum memilih susunan perkakas.
Daya lukisan tidak dipilih oleh diameter tiub sahaja.Dua tiub dengan diameter luar yang sama boleh memerlukan kapasiti mesin yang sangat berbeza kerana perbezaan kekuatan bahan, ketebalan dinding, pengurangan, perkakas dan pelinciran.
Keluli karbon, keluli tahan karat, keluli aloi, tembaga, aluminium, loyang, titanium, dan logam lain mempunyai ciri ubah bentuk yang berbeza. Bahan berkekuatan lebih tinggi atau pengurangan yang lebih berat secara amnya memerlukan daya tarikan yang lebih besar dan susunan alatan yang sesuai.
Diameter luar masuk, ketebalan dinding, diameter luar siap, ketebalan dinding siap, dan panjang tiub menentukan pengurangan yang diperlukan daripada setiap pas. Nilai ini diperlukan sebelum model mesin dan perkakas boleh dimuktamadkan.
Panjang paip siap yang berkesan berbeza mengikut model mesin. Jika barisan pengeluaran mengendalikan tiub panjang, lejang lukisan yang tersedia dan susun atur mesin hendaklah diperiksa bersama dan bukannya memilih bangku larik daripada kapasiti daya sahaja.
Kelajuan lukisan mempengaruhi masa kitaran, tetapi kelajuan maksimum tidak semestinya tetapan pengeluaran terbaik untuk setiap tiub. Tingkah laku bahan, pelinciran, perkakas, pengurangan dan keperluan permukaan boleh menentukan kelajuan operasi praktikal.
Mesin Lukisan Sejuk Hidraulik Paip boleh dikonfigurasikan mengikut kaedah pengendalian dan jumlah pengeluaran yang diperlukan. Kawalan PLC dan HMI mengurus urutan lukisan, pergerakan gerabak, lejang kembali, parameter pengendalian dan status mesin. Peralatan pengendalian tiub tambahan boleh dipertimbangkan apabila pemuatan, pemunggahan atau kitaran pengeluaran berulang mewujudkan kesesakan.
FangRong membekalkan bangku penarik hidraulik dalam kelas daya yang berbeza. Jadual di bawah menunjukkan data siri FR yang dibekalkan. Konfigurasi sebenar hendaklah disahkan terhadap bahan tiub, dimensi, kaedah lukisan dan keperluan pengeluaran pelanggan.
| Model | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Maks. Daya Lukisan (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Kelajuan Lukisan (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Panjang Berkesan Paip Siap (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Julat OD Paip Selesai (mm) | φ5 maks | φ25 maks | φ50 maks | φ60 maks | φ70 maks | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Maks. Tebal Dinding Paip Siap (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Silinder Minyak Utama (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Bilangan Stesen Hidraulik | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Tekanan Kerja (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Maks. Tekanan Sistem (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Pam Minyak Utama (Pam Pelocok Boleh Ubah Manual) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motor Utama (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dimensi Garis Besar W×H×L (m) | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1.3*1.4*25 |
| Berat (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Nota spesifikasi:Nilai di atas adalah daripada jadual model FR yang dibekalkan dan disediakan untuk rujukan. Dimensi mesin akhir, kapasiti daya, perkakas, konfigurasi hidraulik, dan parameter operasi disahkan mengikut proses tiub sebenar.
Lukisan sejuk boleh digunakan untuk mengawal diameter luar, ketebalan dinding, dan dimensi dalaman tiub yang digunakan untuk tong silinder dan komponen yang berkaitan. Kaedah lukisan yang diperlukan bergantung pada keperluan dimensi sebelum mengasah atau pemesinan.
Mesin Lukisan Sejuk Hidraulik Paip boleh memproses tiub keluli untuk komponen mekanikal, peralatan industri, bahagian struktur, penukar haba dan aplikasi lain yang memerlukan dimensi tiub terkawal.
Tiub kuprum dan loyang boleh dilukis untuk kawalan dimensi dalam HVAC, penyejukan, penukar haba, komponen paip dan aplikasi elektrik. Kelajuan alatan dan lukisan yang sesuai bergantung pada spesifikasi bahan dan tiub.
Lukisan tiub aluminium digunakan di mana dimensi terkawal dan bahagian tiub ringan diperlukan, termasuk automotif terpilih, penukar haba dan aplikasi perindustrian.
Titanium, aloi nikel dan logam khusus lain memerlukan parameter proses yang dipadankan dengan kekuatan dan tingkah laku ubah bentuknya. Kapasiti mesin, kaedah lukisan, perkakasan, dan jadual pengurangan hendaklah disahkan daripada gred bahan dan dimensi tiub sebenar.
Sebelum fabrikasi, FangRong menyemak bahan tiub, dimensi masuk, dimensi siap, kaedah lukisan, keperluan pengurangan, panjang tiub, daya lukisan dan sasaran pengeluaran. Parameter ini menentukan sistem hidraulik, kapasiti silinder, susunan alatan, lejang mesin dan konfigurasi kawalan.
Rangka mesin, rel panduan, kereta lukisan, struktur pelekap silinder, dan pemegang die dimesin dan dipasang mengikut reka bentuk peralatan. Penjajaran rel panduan diperiksa kerana pergerakan gerabak secara langsung mempengaruhi hubungan antara tiub dan alatan lukisan.
Unit kuasa hidraulik, silinder utama, injap, saluran paip, dan komponen yang berkaitan diperiksa semasa pemasangan dan pentauliahan. Tekanan hidraulik, pergerakan silinder, tindak balas injap, dan kestabilan operasi disertakan dalam ujian mesin.
Sistem kawalan dikonfigurasikan untuk fungsi mesin yang dipersetujui. Logik PLC dan tetapan HMI meliputi operasi lukisan, pergerakan gerabak, lejang kembali, mod pengendalian dan maklumat status mesin yang berkaitan.
Mesin yang telah siap menjalani operasi tanpa beban diikuti dengan ujian beban mengikut keperluan teknikal yang dipersetujui. Pergerakan mekanikal, prestasi hidraulik, kawalan elektrik, fungsi lukisan dan fungsi berkaitan keselamatan diperiksa sebelum penghantaran.
FangRong telah terlibat dalam pembuatan peralatan lukisan sejuk sejak 1998. Rangkaian peralatannya meliputi mesin lukisan sejuk hidraulik bersama-sama dengan peralatan pemprosesan tiub dan bar yang berkaitan.
Syarikat itu mengendalikan kemudahan pembuatan di Dongguan dan Yangjiang, Guangdong, dengan pengeluaran meliputi fabrikasi mekanikal, pemesinan, pemasangan hidraulik, penyepaduan elektrik, pemasangan mesin dan ujian. Kapasiti pengeluaran tahunan melebihi 650 mesin.
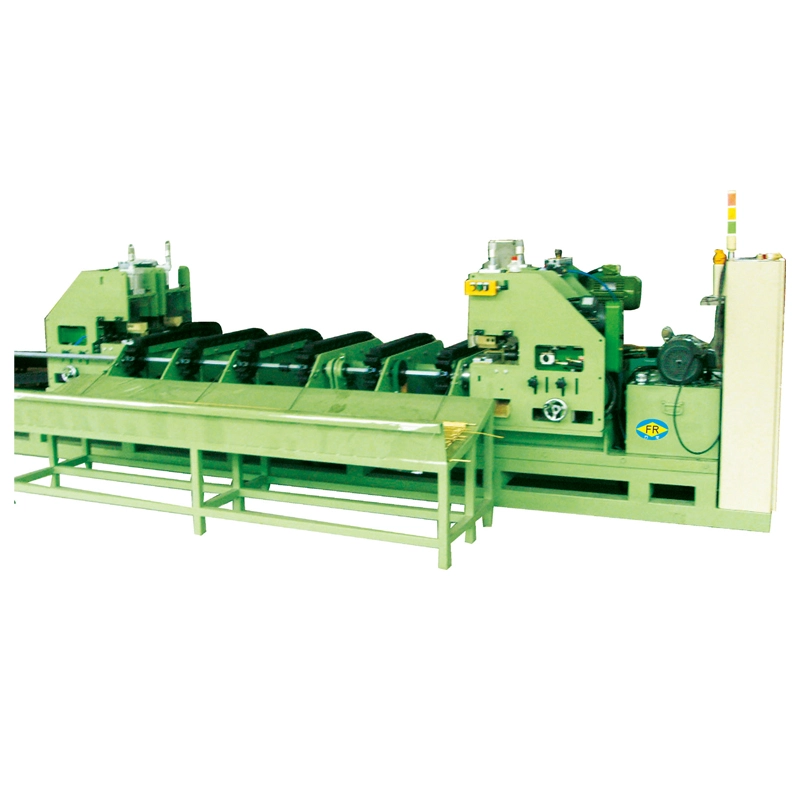
Untuk projek yang memerlukan lebih daripada drawbench, barisan pengeluaran boleh dirancang di sekitar proses seperti menunjuk, melukis, meluruskan, memotong, dan chamfering mengikut keperluan tiub siap.
Sistem pengurusan kualiti FangRong diperakui untukISO 9001:2015, Sijil No.UQ231211R1.
Mesin Lukisan Sejuk Hidraulik Paip dibekalkan dengan penandaan CE berdasarkan keperluan Arahan Jentera 2006/42/EC yang berkenaan. Konfigurasi keselamatan akhir disahkan mengikut reka bentuk mesin dan pasaran destinasi.
Pemeriksaan SGS boleh menyediakan pilihan pemeriksaan bebas tambahan untuk pelanggan yang memerlukan pengesahan pihak ketiga sebelum penghantaran.
FangRong melaporkan lebih daripada 130 paten, termasuk 32 paten ciptaan dan lebih daripada 100 paten model utiliti. Nombor paten wakil termasuk 2013207829011, 2008300532117, dan ZL2015 2 0842922.7.
Untuk sebut harga dan pemilihan mesin, pelanggan hendaklah menyediakan bahan dan gred tiub, OD masuk dan ketebalan dinding, OD siap dan ketebalan dinding, panjang tiub, kaedah lukisan yang diperlukan jika diketahui, jumlah pengeluaran yang dijangkakan, dan keadaan bengkel yang tersedia.
MOQ: 1 set.
Untuk pembelian berasaskan kuantiti, sebut harga boleh distrukturkan seperti berikut:
1 set:Sebut harga projek standard berdasarkan model dan konfigurasi yang dipilih.
2–4 set:Harga berasaskan kuantiti tersedia selepas pengesahan model dan konfigurasi.
5+ set:Sebut harga projek atau volum berdasarkan jumlah keperluan peralatan.
Pelabuhan pemuatan FOB China.Pelabuhan berlepas khusus, susunan pembungkusan, dan dimensi penghantaran disahkan dalam sebut harga komersial mengikut konfigurasi mesin akhir.
Pesanan standard:kira-kira 30–60 hari untuk peralatan kelas FR-16 hingga FR-100, tertakluk kepada konfigurasi akhir.
Pesanan besar atau tersuai:kira-kira 90–120 hari untuk model atau projek yang lebih besar yang melibatkan automasi khas.
Pesanan dipercepatkan:penghantaran yang lebih pendek mungkin boleh dilakukan bergantung pada kapasiti pengeluaran dan ketersediaan komponen. Tarikh penghantaran yang disahkan hendaklah dinyatakan dalam dokumen pesanan.
Pembayaran:Deposit 30% dan baki 70% sebelum penghantaran selepas ujian penerimaan kilang (FAT).
Waranti:12 bulan dari pentauliahan, tertakluk kepada syarat waranti yang dipersetujui.
Mulakan dengan bahan tiub, OD masuk dan ketebalan dinding, OD siap dan ketebalan dinding, panjang tiub, pengurangan yang diperlukan, dan sasaran pengeluaran. Parameter ini digunakan untuk menentukan daya lukisan yang diperlukan, lejang mesin, kaedah perkakas, dan konfigurasi hidraulik.
Lukisan tenggelam tidak menggunakan palam dalaman dan terutamanya mengawal diameter luar. Lukisan palam memperkenalkan perkakas dalaman untuk mengawal gerek dan ketebalan dinding. Kaedah palam tetap, palam terapung dan mandrel bergerak menyediakan tahap kawalan dimensi dalaman yang berbeza.
Daya lukisan bergantung pada kekuatan bahan, dimensi tiub, luas pengurangan, geometri acuan, geseran, pelinciran, kelajuan lukisan dan alatan yang dipilih. Oleh itu, tiub OD sahaja tidak mencukupi untuk menentukan kapasiti mesin.
Ya, dengan syarat kapasiti dan perkakasan Mesin Lukisan Sejuk Hidraulik Paip adalah sesuai. Keluli karbon, keluli tahan karat, tembaga, aluminium, loyang, titanium dan aloi lain boleh memerlukan parameter lukisan, perkakasan dan jadual pengurangan yang berbeza.
Bilangan hantaran bergantung pada jumlah pengurangan, sifat bahan, pengurangan yang dibenarkan setiap hantaran, kaedah lukisan dan dimensi akhir. Jumlah pengurangan yang lebih besar biasanya dibahagikan kepada berbilang pas untuk memastikan proses dalam keadaan pembentukan yang sesuai.
ya. Bergantung pada produk siap, mesin lukisan boleh digabungkan dengan proses seperti menunjuk, meluruskan, memotong, dan chamfering. Konfigurasi talian hendaklah ditentukan daripada aliran pengeluaran yang diperlukan dan kaedah pengendalian tiub.
Ia boleh diproses apabila kualiti kimpalan, keadaan tiub, bahan, dimensi, dan pengurangan yang diperlukan sesuai untuk lukisan sejuk. Keadaan tiub yang masuk hendaklah disemak sebelum mengesahkan proses lukisan.
Sediakan bahan dan gred tiub, OD masuk dan ketebalan dinding, OD siap dan ketebalan dinding, panjang tiub, kaedah lukisan jika diketahui, output yang diperlukan, bilangan pas jika ditetapkan, dan keperluan automasi. Dimensi bengkel dan maklumat bekalan kuasa juga berguna untuk perancangan mesin akhir.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel