Whatsapp
Kami menawarkan rangkaian komprehensif peralatan pemprosesan logam ketepatan, termasuk meluruskan, lukisan sejuk, menunjuk, chamfering, pemotongan, mesin rolling benang, dan acuan lukisan, disesuaikan untuk bahan tiub, bar dan wayar merentas pelbagai industri.
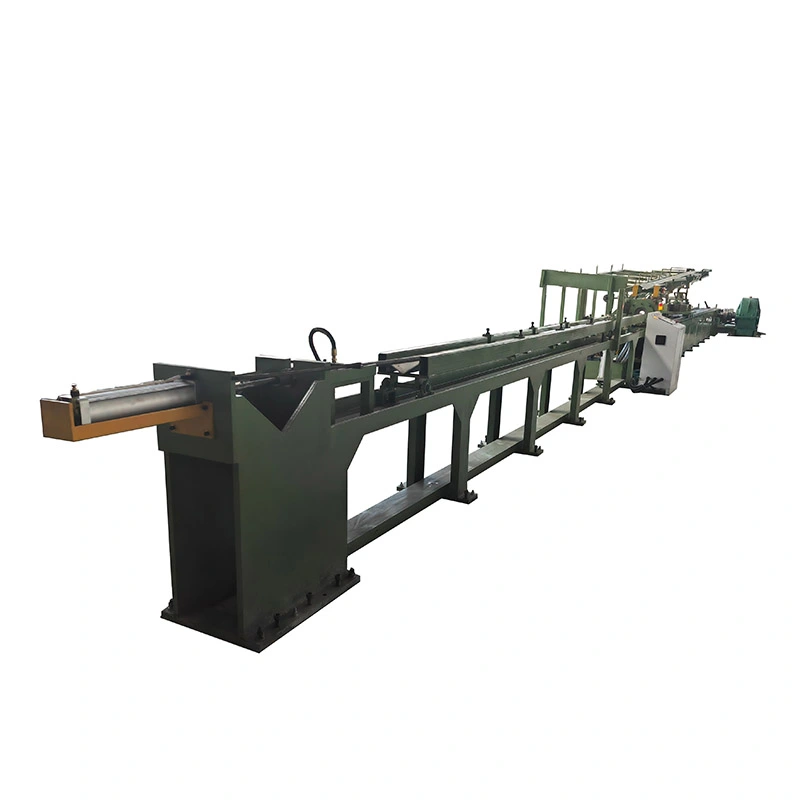
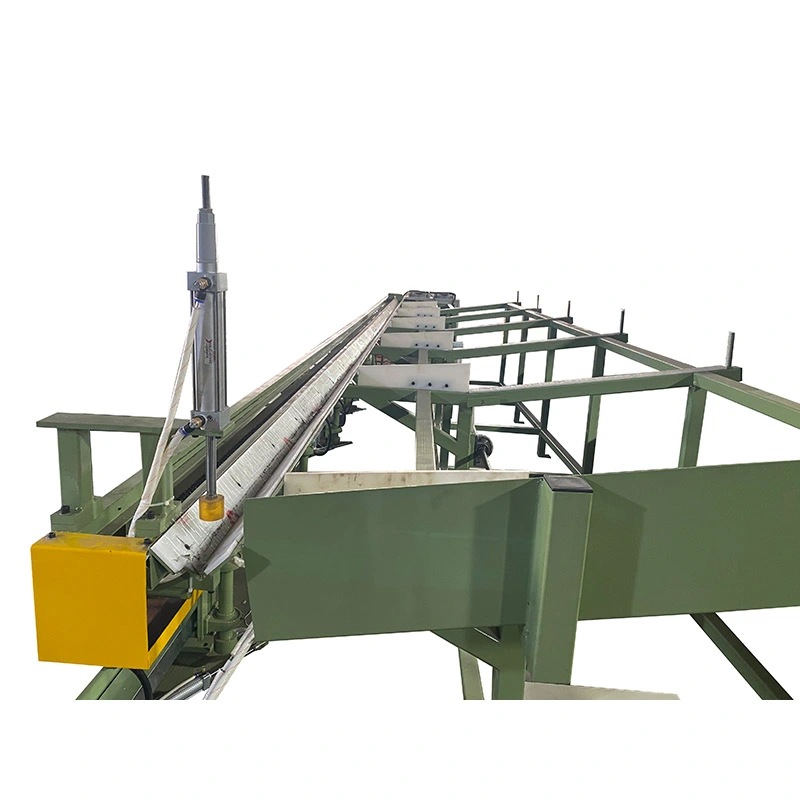
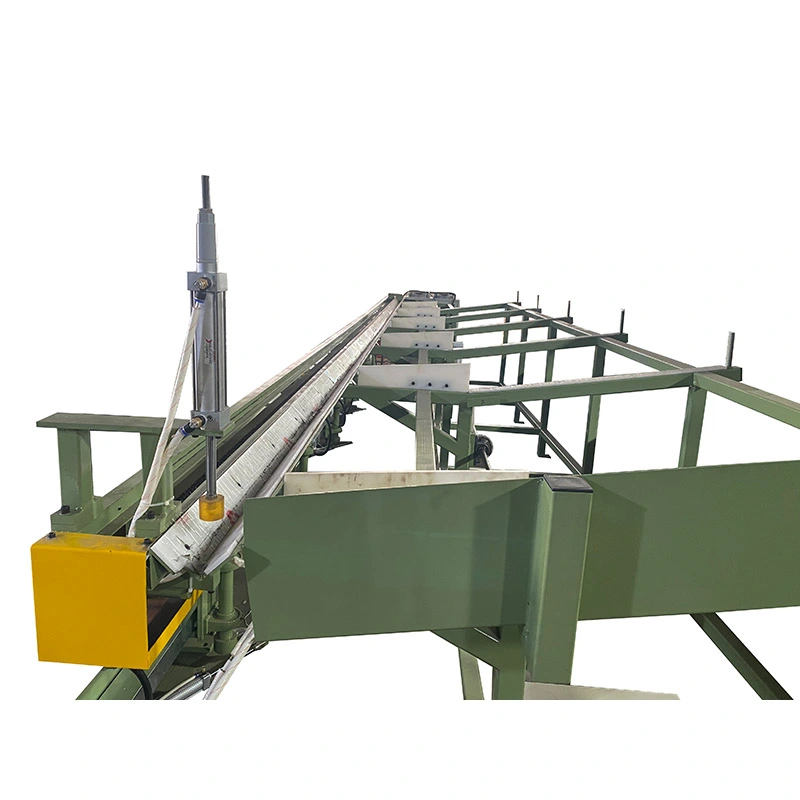
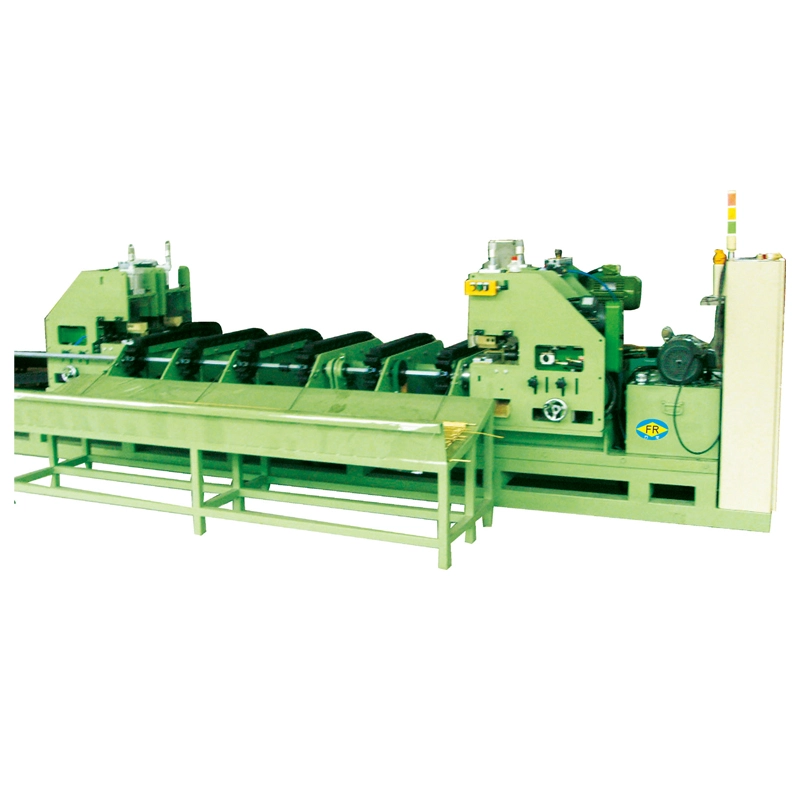
TheMesin Lukisan Sejuk Rantai Rodialah meja penarik mekanikal yang direka untuk menarik bar bulat pepejal melalui acuan ketepatan pada suhu bilik. Siri FR menggunakan rantai, kotak gear dan gerabak lukisan untuk memberikan daya tarikan terkawal tanpa unit kuasa hidraulik yang diperlukan oleh drawbenches hidraulik.
Julat standard termasukFR-16 hingga FR-250, meliputi daya tarikan daripada7 hingga 1000 kN. Bergantung pada bahan, saiz bar, jadual pengurangan dan susunan alatan, satu mesin boleh melukis1 hingga 5 batang secara selari. Kelajuan lukisan tersenarai maksimum dicapai28 m/min, menjadikan konfigurasi rantai sangat sesuai untuk pengeluaran bar berulang di mana masa kitaran mempunyai kesan langsung pada output.
Sebelum melukis, hujung rod ditunjuk atau sebaliknya dikurangkan supaya ia boleh melalui acuan. Bar yang disediakan diletakkan pada bahagian suapan, hujung runcing melepasi dadu, dan kereta lukisan mencengkam palang. Motor utama memacu kotak gear dan rantai, menggerakkan gerabak di sepanjang rel pemandu dan menarik rod melalui acuan.
Pada penghujung strok, gerabak kembali ke kedudukan permulaannya menggunakan pemacu balik yang berasingan. Bar yang dilukis kemudiannya boleh dikeluarkan secara manual atau dipindahkan ke operasi seterusnya oleh sistem penerimaan pilihan.
Padang rantai, kotak gear dan motor dipilih mengikut daya lukisan yang diperlukan. Ini penting apabila memproses bar yang lebih besar atau berkekuatan lebih tinggi: pemacu yang bersaiz kecil boleh mengehadkan daya yang boleh digunakan, manakala kapasiti mesin yang berlebihan menambah kos peralatan yang tidak diperlukan.
Lukisan sejuk biasanya dipilih apabila stok bar canai panas, palsu atau tersemperit tidak memberikan ketekalan dimensi atau keadaan permukaan yang diperlukan oleh produk siap. Die mengurangkan keratan rentas sambil meningkatkan konsistensi dimensi dan mendorong pengerasan kerja.
Untuk aplikasi seperti aci, pin dan stok pengikat ketepatan, diameter dan kebulatan selalunya lebih penting daripada kelajuan lukisan maksimum. Untuk pengeluaran bar komoditi volum tinggi, masa kitaran dan bilangan rod yang ditarik setiap lejang menjadi faktor pemilihan yang lebih penting.
Penambahbaikan permukaan juga bergantung pada bahan yang masuk. Lukisan sejuk boleh menambah baik permukaan akhir dengan mengurangkan palang melalui acuan, tetapi ia tidak boleh dianggap sebagai kaedah terjamin untuk menghilangkan retakan dalam, lubang atau kecacatan bawah permukaan. Kualiti bar masuk dan keadaan mati kekal penting.
Mesin Lukisan Sejuk Rantaian Rod FR-siri mencapai sehingga28 m/minpada model yang lebih kecil. Ini berguna apabila pengeluar bar menjalankan banyak kitaran lukisan berulang dan penggunaan mesin adalah lebih penting daripada daya lukisan individu maksimum. Untuk bar aloi berat, daya tarikan yang ada dan pengurangan yang dibenarkan biasanya menjadi faktor pengehad, jadi kelajuan maksimum adalah kurang penting.
Mesin boleh dikonfigurasikan untuk1 hingga 5 batang serentak, tertakluk kepada saiz bar, bahan dan susunan pemegang die. Lukisan berbilang rod amat berguna untuk produk berdiameter lebih kecil dengan bahan masuk yang stabil kerana beberapa keping boleh diproses semasa satu pergerakan gerabak. Untuk bar berdiameter besar atau berkekuatan tinggi, lukisan satu batang mungkin lebih praktikal kerana daya lukisan dan ruang perkakas yang diperlukan meningkat.
Daya lukisan dihantar secara mekanikal melalui rantai dan kotak gear pengurangan. Rangkaian FR menggunakan konfigurasi rantai dan kotak gear yang berbeza apabila kapasiti mesin meningkat, daripada susunan rantai tunggal pada mesin yang lebih kecil kepada konfigurasi rantai dua dan tiga pada model berdaya tinggi.
Konfigurasi ini berguna untuk loji yang lebih suka sistem penghantaran mekanikal yang mudah dan ingin mengelak daripada memasang unit kuasa hidraulik yang besar. Ketegangan rantai, pelinciran, keadaan sproket dan penyelenggaraan kotak gear masih perlu dimasukkan dalam pelan penyelenggaraan pencegahan loji.
Motor balik yang berasingan membawa kereta lukisan kembali selepas setiap lejang. Ini tidak meningkatkan daya tarikan, tetapi ia boleh mengurangkan masa tidak produktif antara kitaran. Faedahnya paling ketara pada pesanan pengeluaran berulang di mana mesin melakukan ratusan pukulan yang serupa setiap syif.
Pilihanperalatan makan, memotong dan menerima automatikboleh disepadukan apabila spesifikasi bar yang sama dihasilkan secara berterusan. Automasi adalah kurang kritikal untuk pengeluaran kumpulan kecil dengan perubahan saiz yang kerap, di mana pemuatan manual mungkin memberikan fleksibiliti yang lebih besar dan pelaburan permulaan yang lebih rendah.
Jangan pilih mesin hanya dari diameter permulaan dan siap. Daya lukis yang diperlukan bergantung pada gred bahan, pengurangan keratan rentas sebenar, pengerasan kerja, geseran, geometri cetakan, pelinciran dan bilangan rod yang dilukis serentak.
Sebagai titik permulaan praktikal, sediakangred bahan, diameter permulaan, diameter sasaran, panjang bar yang diperlukan, output dijangka dan bilangan rod setiap lejang. Parameter ini membolehkan kapasiti mesin dan susunan alatan diperiksa sebelum membuat pesanan.
| Model | Maks. Daya Lukisan (kN) | Maks. Perjalanan (m) | Kelajuan Lukisan (m/min) | Motor Pulangan (kW) | Pengurang | rantai | Motor Utama (kW) | Dimensi L×W×H (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" dua kali ganda | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" dua kali ganda | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" dua kali ganda | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" tiga kali ganda | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" tiga kali ganda | 132 | 23000×2500×2000 |
Konfigurasi yang tersedia:1–5 batang setiap lejang, lejang lukisan tersuai, penyuap automatik, pemotong automatik dan rak penerima. Perkakas lukisan tiub seperti mandrel juga boleh dibekalkan di mana konfigurasi drawbench yang sama diperlukan untuk aplikasi tiub.
Bar bulat yang ditarik sejuk biasanya digunakan sebagai bahan suapan untuk bolt, stud, pin, rivet dan komponen pusing atau kepala yang lain. Diameter yang konsisten amat berguna apabila mesin hiliran sensitif kepada saiz bar yang masuk. Untuk loji pengikat yang menghasilkan kelompok besar dengan diameter yang sama, lukisan berbilang rod boleh memberikan kelebihan produktiviti yang praktikal.
Aplikasi termasuk aci ketepatan, rod omboh, batang injap dan komponen bulat lain yang memerlukan diameter terkawal dan permukaan yang konsisten. Di sini, parameter mesin yang penting biasanya ialah daya tarikan, kestabilan dimensi dan kebolehulangan dan bukannya kelajuan lukisan setinggi mungkin.
Penggelek galas, aci pemandu, pin dowel dan pin pengesan boleh mendapat manfaat daripada dimensi bar terkawal sebelum pengisaran, pusingan atau kemasan seterusnya. Jika pengisaran kekal sebagai sebahagian daripada laluan pengeluaran, toleransi lukisan yang sangat halus mungkin kurang penting daripada dimensi stok yang stabil dan boleh berulang.
Keluli alat, keluli spring dan keluli aloi memerlukan perhatian yang lebih terhadap kekuatan bahan, pengurangan setiap pas dan pelinciran. Model FR tugas berat tersedia untuk daya tarikan yang lebih tinggi, manakala jadual lulus sebenar harus ditetapkan daripada gred bahan dan memerlukan dimensi akhir daripada menggunakan satu peratusan pengurangan pada setiap gred keluli.
Aloi keluli tahan karat, aluminium, tembaga, loyang, titanium dan nikel boleh diproses apabila bahan dan sistem die sesuai. Bahan-bahan ini tidak berkelakuan dengan cara yang sama semasa lukisan: pengerasan kerja, geseran dan pelinciran boleh berbeza dengan ketara, jadi mesin harus dipilih daripada bahan sebenar dan jadual lukisan.
Proses kejuruteraan FangRong bermula dengan bahan, dimensi dan keperluan pengeluaran pelanggan. Konfigurasi pemegang die, susunan gerabak, lejang, daya lukisan dan automasi pilihan ditentukan sebelum pembuatan. Ini penting kerana diameter bar nominal yang sama boleh memerlukan kapasiti mesin yang berbeza apabila kekuatan dan pengurangan bahan berbeza.
Proses pengeluaran termasuk keluli dan pemeriksaan komponen, pemesinan, kotak gear dan pemasangan rantai, pemasangan gerabak, penyepaduan mekanikal dan elektrik akhir, pengaturcaraan PLC dan ujian mesin. Rel panduan diproses mengikut spesifikasi pengeluaran yang dinyatakan, dengan sasaran kelurusan tersenarai ≤0.3 mm/m.
Mesin diuji sebelum penghantaran, termasuk menjalankan melahu dan ujian beban. Di mana sampel pelanggan tersedia, bahan sebenar boleh digunakan untuk menyemak kitaran lukisan dan operasi mesin. Ini memberikan rujukan penerimaan yang lebih berguna daripada menguji sistem mekanikal sahaja, terutamanya apabila keputusan akhir bergantung pada spesifikasi bahan dan cetakan pelanggan.
FangRong telah terlibat dalam peralatan lukisan sejuk jenis rantai sejak 1998. Siri FRnya telah dibangunkan di sekitar daya lukisan yang berbeza, susunan rantai, kapasiti kotak gear dan keperluan pengeluaran daripada menggunakan satu konfigurasi mesin untuk setiap saiz bar.
Pengeluaran dijalankan melalui Dongguan Fangrong Metallurgical Equipment Co., Ltd. dan Yangjiang Fangrong Machinery Co., Ltd. Susunan pembuatan dua tapak menyokong pengeluaran drawbenches standard serta mesin yang lebih besar dan konfigurasi tersuai.
Kawalan kualiti meliputi bahan masuk, pemesinan, pemasangan, penyepaduan elektrik, ujian mesin dan pemeriksaan akhir. Rekod pemeriksaan dan pengendalian ketidakpatuhan digunakan untuk mengesan isu pembuatan sebelum peralatan dibungkus untuk dieksport.
ISO 9001:2015— Pensijilan sistem pengurusan kualiti, No. Sijil UQ231211R1.
CE— Konfigurasi mesin yang berkenaan boleh dibekalkan untuk menangani keperluan keselamatan jentera Eropah, termasuk fungsi perlindungan dan henti kecemasan yang berkaitan.
Pemeriksaan SGS— Pemeriksaan bebas boleh diatur apabila diperlukan oleh kontrak pembelian atau prosedur kualiti pelanggan.
Paten— Syarikat melaporkan 32 paten ciptaan dan lebih daripada 100 paten model utiliti yang meliputi peralatan dan mekanisme berkaitan.
Pakej Mesin Lukisan Sejuk Rantaian Rod termasuk struktur bangku penarik utama, motor utama, kotak gear pengurangan, pemacu rantai, gerabak lukisan, pemegang die dan sistem kawalan PLC dengan HMI. Perkakas standard disertakan mengikut konfigurasi yang disahkan; mati untuk bahan khusus pelanggan dan saiz siap dipetik mengikut keperluan lukisan sebenar.
Sebelum penghantaran, pelanggan hendaklah mengesahkan ruang pemasangan, bekalan elektrik, susunan pengendalian bahan, keperluan asas atau sauh, penyediaan bar masuk dan peralatan hiliran. Lukisan asas dan maklumat bolt sauh boleh dibekalkan untuk perancangan pemasangan.
MOQ: 1 set.Harga disebut mengikut model mesin dan konfigurasi. Untuk pembelian berbilang mesin, harga berasaskan kuantiti tersedia seperti berikut:
1 set:sebut harga projek standard berdasarkan model dan konfigurasi FR yang dipilih.
2–4 set:sebut harga diskaun berasaskan kuantiti tersedia mengikut model dan pilihan yang disahkan.
5+ set:sebut harga projek atau volum tersedia selepas mengesahkan senarai lengkap peralatan dan jadual penghantaran.
Pesanan standard:kira-kira 30–60 hari untuk FR-16 hingga FR-100 selepas menerima bayaran pendahuluan dan pengesahan teknikal yang dipersetujui.
Pesanan besar atau tersuai:kira-kira 90–120 hari untuk FR-150 dan ke atas, atau mesin yang memerlukan automasi khas atau kejuruteraan tersuai.
Pesanan dipercepatkan:pengeluaran keutamaan boleh dinilai mengikut kapasiti kilang, ketersediaan komponen dan konfigurasi yang diperlukan. Sebarang tarikh penghantaran yang dipendekkan hendaklah disahkan secara bertulis sebelum pesanan dibuat.
Syarat pembayaran standard ialah30% deposit dan 70% sebelum penghantaran selepas ujian penerimaan kilang. Tempoh jaminan standard ialah12 bulan dari pentauliahan, tertakluk kepada kontrak jualan akhir.
Julat aplikasi yang disenaraikan adalah lebih kurangØ5 hingga Ø250 mmuntuk palang bulat pepejal. Julat praktikal bergantung pada kekuatan bahan, saiz permulaan, saiz siap dan pengurangan yang diperlukan, jadi diameter sahaja tidak boleh digunakan untuk memilih mesin.
Mesin Lukisan Sejuk Rantaian Rod boleh dikonfigurasikan untuk keluli karbon, keluli aloi, keluli tahan karat, keluli alat, keluli spring, aluminium, tembaga, loyang, titanium, aloi nikel dan logam lain yang sesuai. Bahan die, pelincir dan jadual lukisan hendaklah dipadankan dengan bahan.
Sehingga5 batang setiap lejangboleh dikonfigurasikan di mana saiz bar, daya lukisan dan susun atur die-holder membenarkannya. Operasi berbilang rod adalah paling bermanfaat untuk pengeluaran yang stabil dan berulang daripada kerap menukar kelompok kecil.
Untuk lukisan bar konvensional, hujung rod biasanya perlu dikurangkan supaya ia boleh masuk ke dalam dadu dan dicengkam oleh kereta lukisan. Oleh itu, mesin penunjuk yang berasingan atau peralatan penunjuk bersepadu mungkin diperlukan bergantung pada keadaan bar masuk dan barisan pengeluaran pelanggan.
Mulakan dengan gred bahan, diameter permulaan, diameter siap, pengurangan setiap hantaran dan output yang diperlukan. Mesin kemudiannya hendaklah diperiksa terhadap daya lukis yang dikira, lejang dan bilangan rod setiap kitaran. Mesin yang lebih besar tidak secara automatik lebih baik jika keperluan pengeluaran tidak memerlukan kapasiti daya tambahannya.
ya. Pemuatan manual boleh digunakan untuk pengeluaran yang fleksibel dengan perubahan produk yang kerap. Pemakanan dan penerimaan automatik menjadi lebih berharga apabila diameter dan bahan yang sama dihasilkan secara berterusan dan pengurangan buruh atau masa kitaran menjadi kebimbangan utama.
Mesin standard termasuk perkakas mengikut konfigurasi bekalan yang disahkan. Die untuk dimensi pelanggan tertentu hendaklah dinyatakan secara berasingan kerana geometri dan bahan die bergantung pada gred rod, pengurangan dan saiz siap.
Ya, sampel yang dibekalkan pelanggan boleh digunakan untuk ujian kilang apabila diatur lebih awal. Menyediakan bahan rod sebenar dan dimensi sasaran disyorkan apabila prestasi dimensi dan jadual lukisan adalah kritikal untuk projek.
Alamat
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel
E-mel